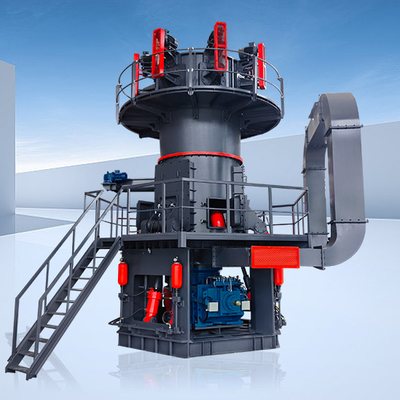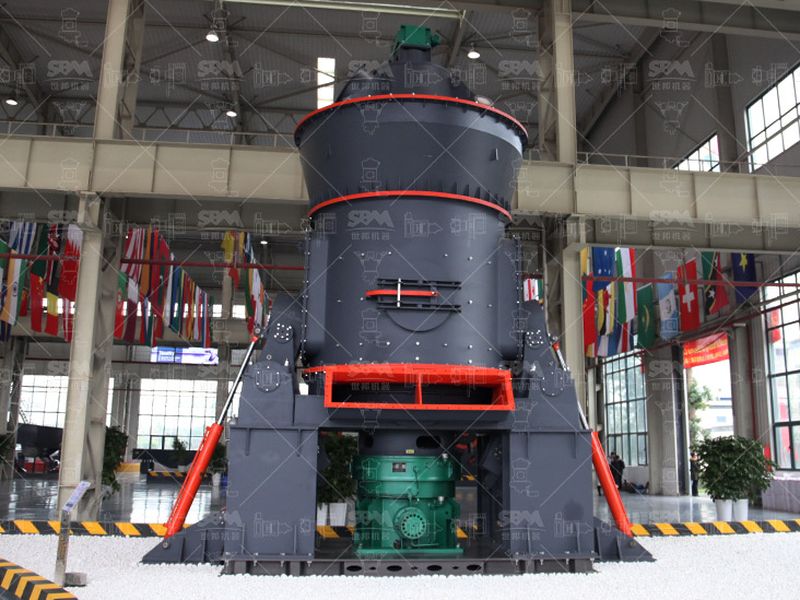
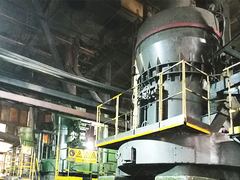
Broyeur vertical LM
Intéressant en broyage grossier à moyen, à condition de traiter galettes, revêtements et aubes de classifieur comme des consommables céramiques.
Le corindon est une alumine cristallisée, dureté 9 sur l’échelle de Mohs, densité voisine de 3,95. À ce niveau, ce n’est plus la capacité de la machine qui discute, c’est la matière de ses parois.
Un broyeur conçu pour le calcaire broie le corindon, mais pas longtemps et pas proprement. Le choix du procédé se ramène à trois questions mal posées dans les catalogues : que porte la zone de broyage, que relâche-t-elle dans le produit, et à quel prix par tonne.
Le corindon naturel et ses variantes fondues — alumine brune fondue, alumine blanche fondue, alumine tabulaire — alimentent les réfractaires, les abrasifs liés et appliqués, les céramiques techniques, les charges d’usure et les grains de projection. Chacun de ces débouchés a une tolérance de pureté, et la teinte du produit fini se joue dans la chambre de broyage autant que dans la recette.
Sur un calcaire pur à 200 mesh, un revêtement acier à haute limite élastique tient plusieurs milliers d’heures et la consommation de corps broyants se compte en dizaines de grammes par tonne. Sur une alumine fondue, les mêmes aciers cèdent en quelques centaines d’heures, et le taux d’usure grimpe d’un à deux ordres de grandeur. Le coût de la machine n’est plus la variable dominante : c’est le coût par tonne de ce que la chambre relâche.
La deuxième conséquence est plus subtile. Usure signifie transfert de matière. Un acier au manganèse qui perd 2 kg par tonne broyée introduit dans la poudre l’équivalent d’un millier de parties par million de fer, parfois davantage. Une céramique blanche, un réfractaire de couleur claire ou une charge minérale destinée à un polymère ne supportent pas une telle contamination : la nuance grise apparaît au frittage et le lot part au rebut. Le choix du matériau de contact se fait donc d’abord contre la teinte du produit, pas contre la durée.
Elle ne se distribue pas uniformément. Quatre postes absorbent l’essentiel des arrêts, et ils demandent des réponses différentes.
Tôles, galettes, rouleaux, plateaux de classification : c’est le poste cher et difficile à changer. En alumine frittée à 92 ou 99 %, les revêtements coûtent plusieurs fois leur poids en acier mais ne contaminent pas. En carbure de tungstène cobalté, la tenue est meilleure sous impact, le prix aussi, et la pièce ne se justifie que sur des organes de petite taille ou sur un outillage de laboratoire.
Le classifieur reçoit la poudre à sa vitesse la plus élevée, donc à son pouvoir coupant maximal. Les aubes, les palettes de la cage et le corps du séparateur s’usinent en quelques campagnes. Un carénage céramique amovible, ou une tôle sacrificielle vissée, transforme une pièce structurelle en consommable ordinaire : c’est la modification au meilleur rendement de toute la ligne.
Coudes, tuyauteries de reprise, buses de dépoussiéreur, gaine d’élévateur : la poudre à 20 µm transporte de l’aluminium libre à plusieurs dizaines de mètres par seconde. Les coudes deviennent les points de fuite de la ligne, donc les points d’entrée d’air et de pertes de charge. Revêtement céramique collé ou coude à rayon large avec bague remplaçable : le deuxième se change en une heure, le premier en une journée.
Zone oubliée des projets, la trémie de produit fini travaille par gravité en continu. Un parement polyuréthane ou une tuile alumine y double la durée entre deux campagnes, sans rien changer à la machine principale.
| Matériau | Tenue sur corindon | Contamination ferreuse | Emploi défendable |
|---|---|---|---|
| Acier au manganèse | faible, quelques centaines d’heures | forte | produit de seconde catégorie, teinte indifférente |
| Fonte au chrome | moyenne | élevée | broyage grossier avant refonte |
| Alumine frittée 92 % | bonne en attrition, moyenne en impact | quasi nulle | standard de la filière céramique |
| Alumine 99 % ou zircone | bonne | nulle | revêtements de moulin à billes, corps broyants |
| Carbure de tungstène cobalté | excellente | nulle | petites pièces, outillage, laboratoires |
| Polyuréthane, caoutchouc | moyenne, limitée en température | nulle | tuyauteries, coudes, trémies, chemisage |
Réduire une alumine fondue de 20 mm à 200 mesh demande de l’ordre de 60 à 120 kWh par tonne, déjà deux à trois fois un calcaire. Descendre sous 20 µm change de famille de matériel : moulin à billes en céramique, attriteur, broyeur à perles. La consommation monte au-delà de 200 kWh par tonne, une part notable partant en chaleur dans une suspension à haute densité de billes.
Les procédés sans organes mécaniques — jet d’air, lit fluidisé à collision — suppriment l’usure et la contamination, ce qui les rend incontournables sous 5 µm pour l’alumine de synthèse et les poudres de projection. Ils paient cet avantage en énergie spécifique et en débit unitaire, et ne fonctionnent bien que sur un aliment déjà fin, donc après un broyage grossier classique.
Un point de conduite mérite d’être surveillé : l’échauffement. Au-delà d’une température de chambre durablement proche de 80 à 100 °C, les joints, les chemisages collés et les garnitures de classifieur perdent leur tenue, et l’humidité adsorbée en surface modifie l’écoulement de la poudre. Le refroidissement du circuit d’air coûte moins cher qu’une campagne d’étanchéité.
Deux machines concurrentes se comparent en grammes de consommable perdus par tonne produite, relevés à chaque campagne sur le même produit. Cette grandeur convertit ensuite en coût par tonne avec le prix des consommables et la main-d’œuvre d’arrêt, souvent le poste le plus sous-estimé : changer un revêtement de chambre représente une à deux journées de production perdue.
Le corindon ne se broie pas avec une machine choisie pour un débit : il se broie avec un système dont on a calculé ce que les parois céderaient, et à quel prix. Cette lecture change la configuration de départ, la famille de broyeur retenu et le budget de première année.
Ils résument pourquoi le corindon se traite avec une autre logique que les carbonates.
Intéressant en broyage grossier à moyen, à condition de traiter galettes, revêtements et aubes de classifieur comme des consommables céramiques.
Le segment fin où l’attrition remplace l’impact. Le classement interne limite le sur-broyage, donc l’énergie et l’échauffement.
Configuration à organes interchangeables pour poudres exigeantes. Le chemisage céramique et les joints chauds font la différence de tenue.
La solution devient pertinente quand la pointe de puissance pèse au compteur, cas fréquent sur les lignes fines à démarrage régulier.
La machine tourne, le procédé ne tient pas. Sur une alumine fondue, une tôle et un corps broyant en acier usinent en quelques centaines d’heures là où un calcaire demande plusieurs milliers d’heures. Le produit se charge en fer à un niveau qui disqualifie la poudre pour la céramique de couleur claire et pour les réfractaires jugés sur leur teinte. Un broyeur ordinaire reste défendable quand la pureté n’a pas d’importance et que l’on assume un rechargement fréquent.
L’alumine frittée, à 92 ou 99 % d’Al₂O₃, couvre l’essentiel des cas : elle s’use sur elle-même et ne contamine pas en fer. Le carbure de tungstène tient mieux l’impact mais se paie un ordre de grandeur plus cher et se limite aux organes de petite taille. Le caoutchouc et le polyuréthane protègent bien les tuyauteries et les coudes, pas les zones de broyage. Un acier au manganèse ou une fonte au chrome ne convient que si l’on accepte une contamination ferreuse.
Le broyage grossier d’un corindon fondu demande de l’ordre de 60 à 120 kWh par tonne. Passer sous 20 µm en moulin à billes de céramique ou en attriteur monte à 200 kWh par tonne et plus. Les procédés sans organes mécaniques, broyage à jet d’air ou à gradient centrifuge, évitent l’usure mais multiplient la consommation électrique et réduisent le débit unitaire. La finesse demandée, et non la capacité, fixe la puissance.
Une seule grandeur : la masse de consommable perdue par tonne produite, en grammes par tonne, relevée à chaque campagne sur la même machine et le même produit. Elle se convertit ensuite en coût par tonne avec le prix des consommables et la main-d’œuvre d’arrêt. Suivre le seul prix d’achat d’un lot de revêtements masque les différences de durée, et comparer deux machines sans cette donnée revient à comparer deux offres sans la même unité.
Le corindon éclaire des cas plus courants : tout ce qui dépasse la dureté 6 demande la même analyse.
L’or impose un broyage fin avant attaque : mêmes mécanismes d’usure, autres contraintes de granulométrie utile.
Fonderie, usinage, équilibrage : ce que l’on peut exiger d’un fabricant quand les organes travaillent à la limite.
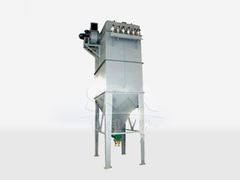
Dans une boucle de reprise, la poudre classée repasse plusieurs fois en chambre : l’usure se multiplie d’autant.
Couple, puissance, géométrie : les calculs qui précèdent le choix des matériaux de contact.