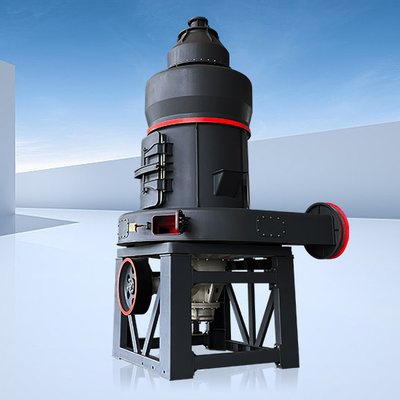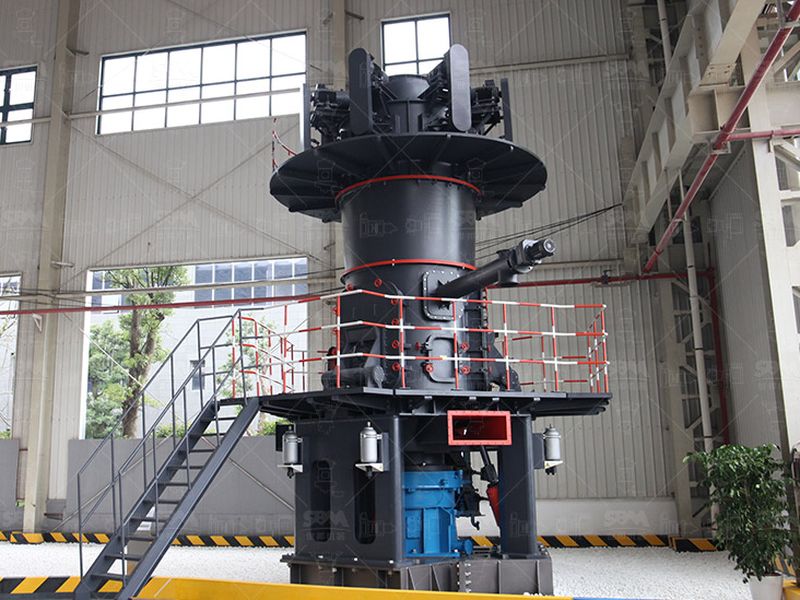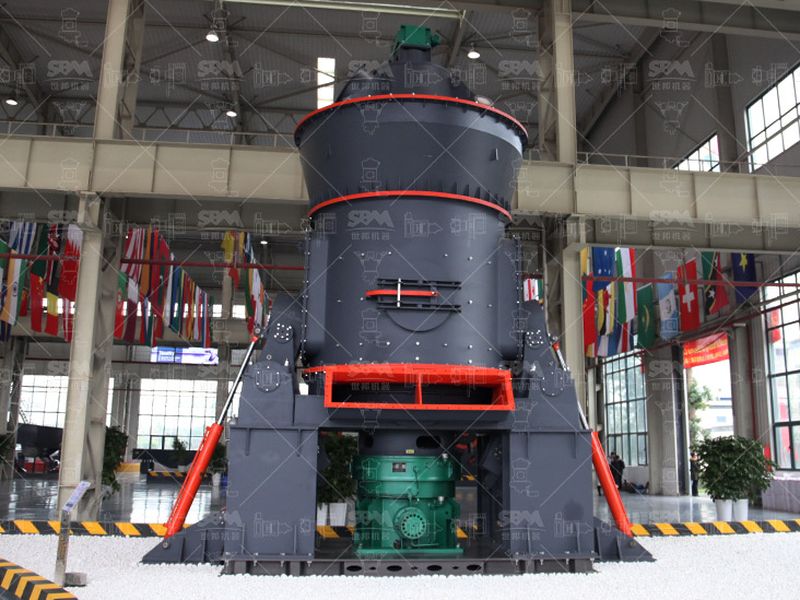
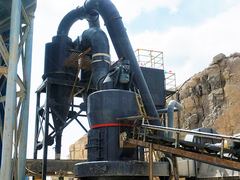
Broyeur vertical LM
Réunit broyage, séchage et classement dans une enceinte. L’essai décide du diamètre de table et de la pression des galets avant que le dessin ne soit figé.
Voir la fiche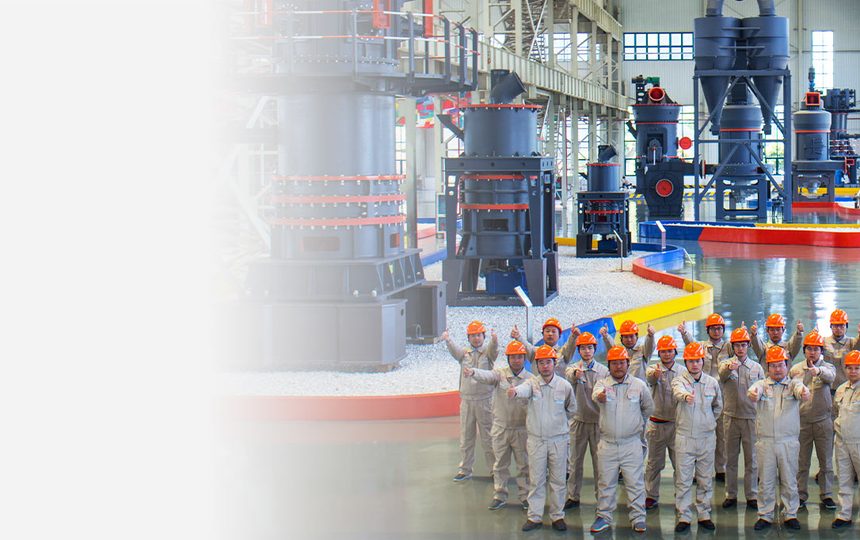
Avant de signer pour une ligne de poudre minérale, on ne choisit pas une machine : on vérifie qu’elle tiendra le débit, la finesse et la puissance sur votre pierre. L’essai, la simulation et le pilote servent exactement à cela.
Une commande de broyeur se décide sur trois chiffres : le débit à la finesse demandée, la puissance absorbée en régime établi, et la tenue des organes au contact de la matière. Le catalogue ne les donne que pour un minéral moyen, jamais pour votre carrière. L’essai en laboratoire, la simulation de circuit et, au-delà de quelques tonnes par heure, le pilote existent pour remplacer cette moyenne par une mesure.
Le bon réflexe n’est donc pas « quelle machine » mais « que vais-je mesurer avant d’acheter ». Chaque étape du parcours amont répond à une erreur précise, et ces erreurs se paient des années après la mise en service.
La première est le surdimensionnement. On cale la puissance sur le lot le plus dur rencontré à l’échantillonnage, puis on l’augmente « pour la sécurité ». Résultat : un moteur et un transformateur payés pour une matière que la ligne ne verra presque jamais. La seconde est l’erreur de finesse : un pourcentage de refus mal lu au départ produit une poudre trop grossière pour l’usage aval, et le circuit entier devient bon à revoir. La troisième est l’oubli de l’humidité et du comportement en continu, qui ne se voient qu’après plusieurs heures de marche.
Ces trois dérives ont un point commun : elles se décident à la commande, mais ne se révèlent qu’en production. Le parcours amont existe pour les faire apparaître avant, quand corriger coûte encore peu.
La base est l’indice de broyabilité, dit de Bond, exprimé en kWh par tonne pour ramener une matière de sa taille d’aliment à une finesse de référence. Pour un calcaire pur, on rencontre couramment 8 à 13 kWh/t ; pour des minéraux plus durs ou riches en silice libre, la valeur monte franchement. Cet indice nourrit le raisonnement énergétique, mais il ne se prend pas au mot : il se mesure sur l’échantillon réel, car une veine de quartz à 5 % peut tout déplacer.
Viennent ensuite le test de broyabilité en cycle fermé, souvent appelé lock cycle, où l’on recycle les refus jusqu’à stabiliser la granulométrie, puis un balayage des réglages : vitesse de rotation, jeu, débit d’air, finesse du classificateur. On obtient une famille de points, pas un chiffre unique, et c’est cette courbe débit-finesse-puissance qui intéresse l’ingénieur process.
Une fois les paramètres mesurés, la simulation les plaque sur un circuit complet : alimentateur, broyeur, classement, reprise des refus, dépoussiérage. Elle répond à des questions que la paillasse ne pose pas. Quel taux de recirculation faut-il pour tenir un D97 à 45 µm ? Où se situe la puissance du ventilateur par rapport à celle du broyeur ? Le séparateur devient-il le goulet d’étranglement ?
Le raisonnement énergétique reste celui de l’indice de Bond : la dépense par tonne croît avec la surface créée, donc avec la finesse, et le saut entre 200 mesh (74 µm) et 325 mesh (45 µm) n’a rien d’anodin. La simulation ne crée pas la vérité : elle propage les données d’entrée. Sur des valeurs réelles elle éclaire un choix d’architecture ; sur des valeurs supposées elle rend seulement l’erreur plus lisible.
Au-delà de quelques tonnes par heure, un appareil de laboratoire ne dit plus rien de l’écoulement, du colmatage ni de la température réelle. Un pilote de taille intermédiaire tourne plusieurs heures et montre ce qui n’apparaît jamais en batch : un pontage de trémie, un échauffement de chambre qui altère la couleur, une dérive du séparateur quand la charge fine s’accumule. C’est l’étape qu’on saute le plus souvent, et celle dont on se repent le plus tard.
Un bon dossier ne livre pas une courbe de laboratoire : il engage. Il fixe le débit garanti à une finesse donnée, la puissance absorbée associée, l’humidité maximale admissible et le taux de recirculation nominal. Ces valeurs, obtenues sur votre pierre, deviennent le critère objectif de la mise en service. Quatre mesures suffisent à verrouiller le dimensionnement, et elles sont à exiger noir sur blanc avant toute signature.
| Essai de broyabilité | Donne l’indice énergétique et la sensibilité à la finesse ; reste muet sur l’écoulement en continu. |
| Simulation de circuit | Projette débit, recirculation et puissance des auxiliaires ; ne vaut que par ses données d’entrée. |
| Test pilote | Révèle colmatage, échauffement et stabilité du séparateur ; coûte du temps mais évite une ligne mal calibrée. |
| Relevé d’usure | Estime la tenue des organes par tonne ; suppose un abrasif caractérisé, teneur en silice libre comprise. |
Les valeurs que l’essai, la simulation et le pilote laissent derrière eux avant la commande.
Réunit broyage, séchage et classement dans une enceinte. L’essai décide du diamètre de table et de la pression des galets avant que le dessin ne soit figé.
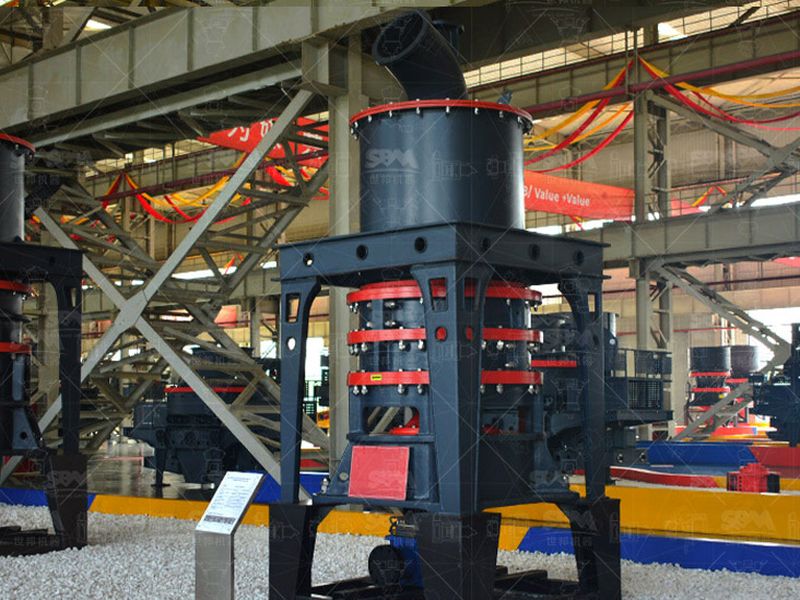
Voir la ficheRouleaux sur piste pour poudres moyennes et fines. La simulation de circuit fixe ici le débit d’air du séparateur, souvent le vrai limiteur de la ligne.
Voir la ficheCircuit fermé sur des cibles sous 45 µm. Le passage à l’échelle se juge sur pilote, car l’énergie par tonne explose dès qu’on descend dans les microns.
Voir la fichePoudres fines à très fines pour charges et fillers. Un essai réaliste évite de confier à la machine un aliment trop humide qu’elle n’évacue pas.
Voir la ficheIl fixe trois chiffres que le catalogue ne peut pas donner : l’indice de broyabilité de la matière, la puissance absorbée à une finesse imposée et le débit réel à cette finesse. Sur un calcaire, l’indice de Bond se situe généralement entre 8 et 13 kWh par tonne, mais une veine de quartz libre peut le faire grimper et déplacer toute la puissance installée. Sans l’essai, c’est le lot de référence du vendeur qui décide, pas votre pierre.
Non, elle le prolonge. La simulation prend les paramètres mesurés en laboratoire et les projette sur un circuit complet pour prévoir le débit, les taux de recirculation et la répartition granulométrique. Elle est juste si les données d’entrée sont réelles ; sur des valeurs supposées, elle rend une erreur plus lisible, pas moins. Le bon usage est d’abord un outil de comparaison entre architectures.
Quand la ligne dépasse quelques tonnes par heure ou que la matière est irrégulière. Un appareil de laboratoire broie quelques grammes et ne dit rien du colmatage, de l’écoulement ni de la température réelle en continu. Un pilote de taille intermédiaire, lui, tourne des heures et révèle les points d’arrêt : pontage de trémie, échauffement, dérive du séparateur. Le coût d’un pilote se compare à celui d’une ligne mal calibrée, rarement à celui d’un simple essai.
Une recette de performance mesurable et opposable : débit garanti à une finesse donnée, puissance absorbée correspondante, humidité maximale admissible et taux de recirculation. Ces valeurs, obtenues sur votre propre échantillon, deviennent le critère de la mise en service. Un dossier qui ne donne qu’une courbe de laboratoire sans conditions opératoires n’engage personne.
Quatre pages pour transformer une mesure en engagement.
Broyabilité, courbe granulométrique et puissance absorbée sur votre échantillon, avant tout dessin de machine.
Simulation du circuit complet, interface avec le génie civil et recette de performance opposable.
Alimentateurs, élévateurs, classeurs et dépoussiérage : les postes que la simulation dimensionne avec le broyeur.
Des lignes livrées après essai, avec débits et finesses tenus aux conditions du client.