Broyeur vertical LM
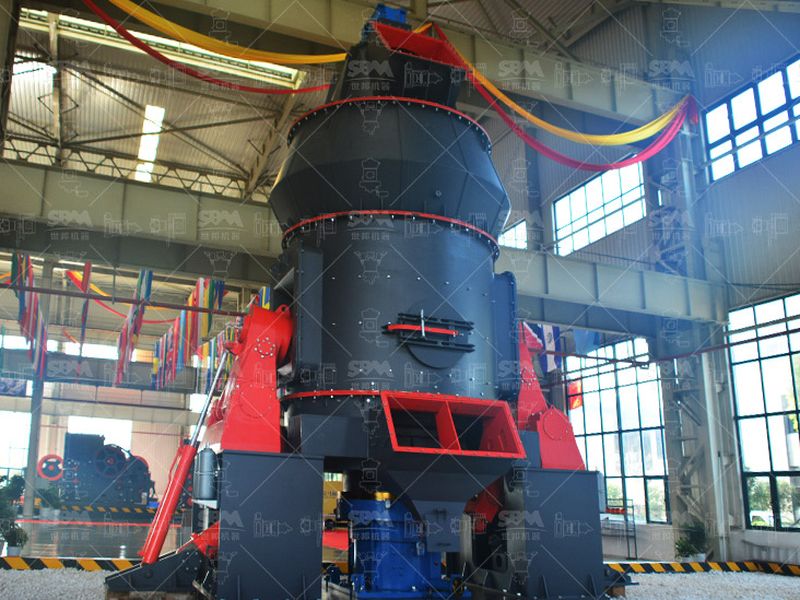
Le poste le plus lourd du dossier : lits de broyage, hydraulique, classifieur. Sa tenue dépend de la métallurgie des galets et de la planéité de la table, deux points qui se vérifient à l’atelier.
Voir la fiche
Deux machines identiques sur le papier peuvent tenir des débits très différents en exploitation. La différence se lit avant la commande, à condition de demander des preuves plutôt que des brochures.
Le marché du broyage minéral est peuplé de machines qui se ressemblent : mêmes diamètres de table, mêmes puissances annoncées, mêmes plages de finesses. Elles se séparent pourtant sur trois points qu’aucune fiche ne montre, la métallurgie des organes d’usure, la tenue du classement et la manière dont le débit a été mesuré. Évaluer un fabricant consiste à chercher ces trois preuves.
Nous avons ouvert des dossiers comportant quatre-vingts références et pas un seul rapport d’essai. Le tri est rapide quand on sait quoi réclamer. La grille ci-dessous vaut pour un moulin trapézoïdal de 10 t/h comme pour une ligne verticale de 200 t/h.
La première preuve est matérielle. Un constructeur qui broie la pierre doit pouvoir usiner les pièces qui la broient. On demande donc ce qui sort réellement de l’atelier : bridage et usinage des bâtis, taillage des engrenages de réducteur, équilibrage dynamique du rotor de séparateur, traitement thermique des galets et des revêtements, contrôle dimensionnel en fin de montage. Une table dont la planéité est confiée à un sous-traitant différent selon les séries vibrera, et la vibration se paie d’abord sur les roulements.
Le pourcentage de fabrication interne est un indicateur plus solide que la surface du hall. Il décide de la constance des tolérances d’une machine à l’autre, du délai de livraison d’une pièce critique et de la possibilité de reprendre une géométrie après une usure anormale. La page de nos sites de production liste les moyens d’usinage et de contrôle : c’est le document à réclamer à tout constructeur.
Personne ne dimensionne une ligne depuis une fiche. Deux calcaires distants de trente kilomètres changent radicalement d’usure parce que la teneur en quartz libre passe de 2 à 9 %. La calcite tient une dureté Mohs de 3, le quartz de 7 : c’est cette proportion, et non le nom de la roche, qui fixe la durée de vie des organes et, par contrecoup, le coût par tonne.
Un fabricant qui engage une performance propose un essai sur quelques centaines de kilos de votre matière et en remet le rapport. Quatre valeurs doivent y figurer : le débit à la finesse demandée, la puissance spécifique en kilowattheures par tonne, la courbe granulométrique complète et l’humidité résiduelle admissible. L’indice de travail de Bond donne un ordre de grandeur honnête, environ 11,6 kWh/t pour un calcaire courant et 15,7 kWh/t pour une scorite de fonderie, mais seule la mise à l’essai tranche. Nos essais sur échantillon évitent d’engager un poste à six chiffres sur une hypothèse.
Un pourcentage de refus au tamis 200 mesh, soit 74 µm, ne dit rien de la régularité du produit. La cible d’un filler ou d’un carbonate de calcium de charge se décrit par une taille médiane avec un écart-type, ou par un D97 assorti d’une tolérance. Le réglage du séparateur, dont le rendement se situe entre 85 et 95 % sur une machine bien montée, se juge sur cette courbe et non sur le seul débit. Exigez donc huit heures de marche continue au minimum, avec un prélèvement toutes les heures.
Le prix de la machine se paie une fois, celui de ses galettes se paie tous les six à vingt-quatre mois selon la matière. Les durées couramment constatées placent les galets d’un broyeur vertical entre 8 000 et 10 000 heures et les revêtements de table entre 10 000 et 15 000 heures, quand les rouleaux et la piste d’un moulin trapézoïdal atteignent plutôt 2 000 à 3 000 heures. L’écart change le calendrier de maintenance et le stock à immobiliser.
Nuance et dureté mesurée, lieu de coulée et de traitement thermique, heures constatées sur une matière comparable, délai réel d’approvisionnement : ces quatre lignes valent davantage que le prix affiché par pièce. Un constructeur qui ne communique qu’un prix sans durée ne vend pas une machine, il vend un consommable. La rubrique pièces d’usure de notre site suit ce format, et c’est celui à exiger partout.
Cette grille a servi à classer des offres venues d’Europe, d’Asie et d’Inde. Elle ne remplace pas l’essai : elle évite d’envoyer de la matière chez un fournisseur qui n’a pas de quoi la broyer.
| Poste | Preuve à exiger | Repère qui rassure |
|---|---|---|
| Atelier | Liste des machines-outils et part de fabrication interne | Bâti, table et rotor usinés sur place, contrôles relevés à la fabrication |
| Essai matière | Rapport daté sur votre échantillon : débit, kWh/t, courbe, humidité | Puissance annoncée à une finesse donnée, 20 à 30 kWh/t pour un carbonate fin |
| Organes d’usure | Nuance, dureté mesurée, lieu de coulée, heures constatées | 8 000 à 10 000 h de galets sur matière abrasive correctement dosée |
| Classement | Type de séparateur, plage de réglage, courbe de coupe | Rendement de 85 à 95 %, D97 stable sur huit heures de marche |
| Séchage | Température d’entrée admissible, humidité sortante tolérée | Environ 15 % d’eau en entrée sur circuit vertical, moins de 1 % sur circuit à sec |
| Références | Deux installations visiteables sur la même matière | Plus de douze mois d’exploitation et journal de conduite consultable |
| Interfaces | Frontière écrite entre génie civil, montage et mise en service | Responsabilités datées et lot par lot, pas une simple liste de fournitures |
Les annuaires anglophones rangent ces fournisseurs sous l’intitulé Manufacturers Of Stone Milling Equipments, et la liste est longue. Ce qui compte n’est pas le nombre d’entrées mais la capacité du candidat à en montrer une qui tourne avec votre type de roche. Deux visites valent mieux que vingt plaquettes, sur une machine de la même famille puis sur une machine ancienne du même constructeur, pour voir ce que devient l’atelier après dix ans.
Sur place, le journal de conduite intéresse davantage que la trémiette propre : courant moteur moyen à la finesse annoncée, temps écoulé depuis le dernier changement de galets, fréquence des arrêts non prévus, état du dépoussiérage. Ces quatre lectures donnent la photographie réelle d’une ligne.
Une performance garantie n’est pas « jusqu’à 30 t/h ». Elle s’énonce ainsi : 30 t/h à 325 mesh, D97 de 45 µm avec une tolérance donnée, humidité sortante inférieure à un seuil, puissance spécifique maximale, mesurée selon un protocole et sur une période définis. Le refus de l’accepter est en soi une information.
Quatre documents suffisent à écarter la majorité des mauvaises surprises, quelle que soit la taille du fournisseur.
Des valeurs d’ordre, constatées en exploitation, qui se discutent machine en main.
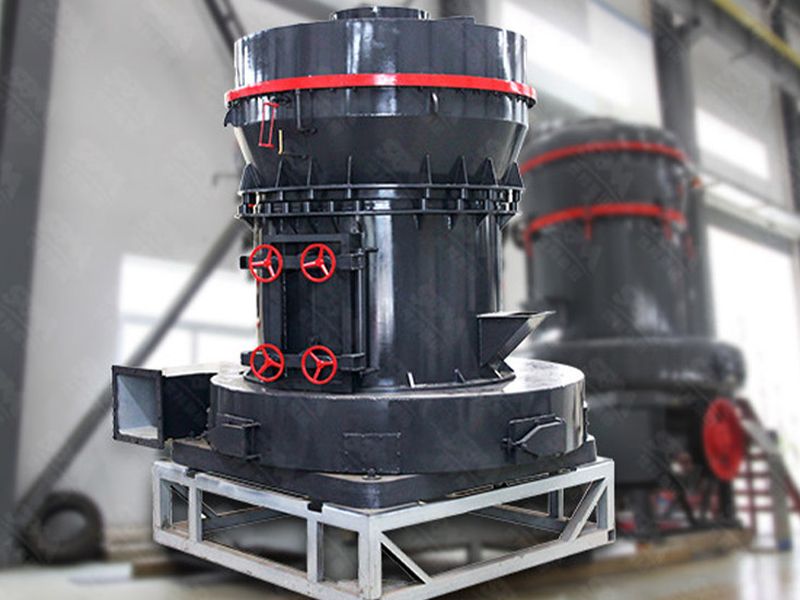
Le poste le plus lourd du dossier : lits de broyage, hydraulique, classifieur. Sa tenue dépend de la métallurgie des galets et de la planéité de la table, deux points qui se vérifient à l’atelier.
Voir la ficheCompact, simple à démonter, il est la machine idéale pour évaluer un constructeur : ses rouleaux et sa piste s’usent visiblement, et les heures de tenue se vérifient vite chez un exploitant.
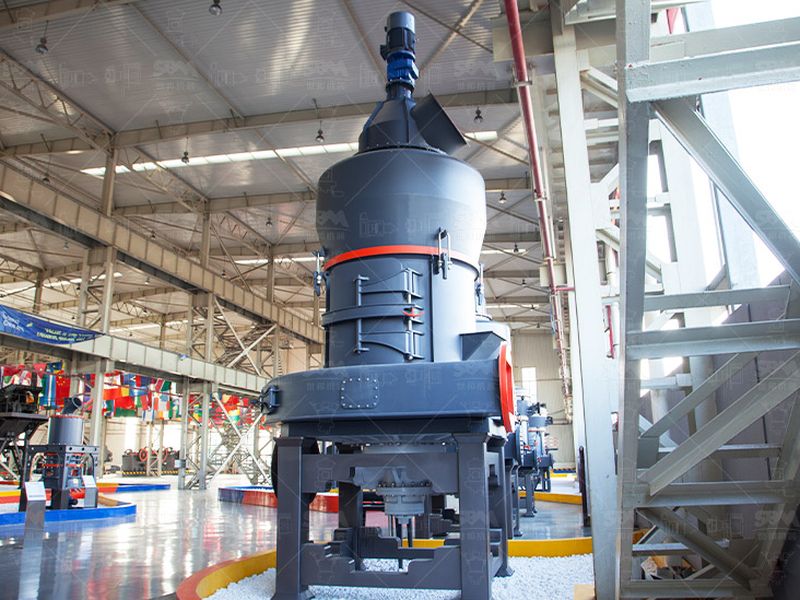
Voir la ficheSéparateur à cage et réglage hydraulique : c’est sur ce type de machine que l’on compare le rendement de classement annoncé et la courbe obtenue après huit heures d’essai.
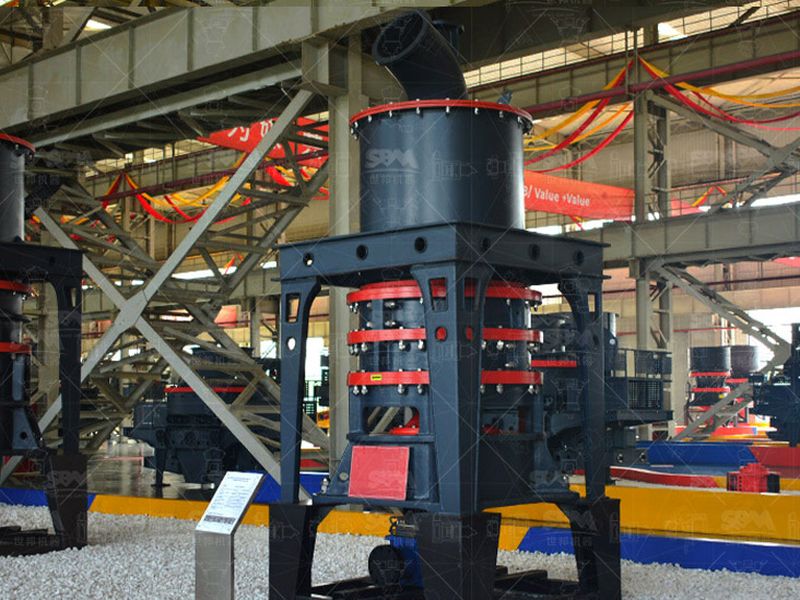
Voir la ficheAu-delà de 325 mesh, la classification devient le vrai sujet technique. Une ligne ultra-fin montre rapidement si un constructeur maîtrise ses circuits d’air ou répète une fiche.
Voir la ficheUn rapport d’essai portant sur votre propre échantillon, indiquant le débit à la finesse visée, la puissance absorbée en kilowattheures par tonne et la courbe granulométrique complète. Il faut y ajouter la liste des organes d’usure avec nuance, dureté mesurée et durée constatée en heures, deux installations similaires en exploitation depuis plus d’un an et un plan d’implantation précisant la puissance électrique appelée.
On demande la nuance métallurgique, la dureté relevée au contrôle et l’historique d’un chantier traitant la même matière. Sur un broyeur vertical, les galets tiennent couramment 8 000 à 10 000 heures et les revêtements de table 10 000 à 15 000 heures, contre 2 000 à 3 000 heures pour les rouleaux et la piste d’un moulin trapézoïdal. Une teneur en quartz libre supérieure à 5 % réduit ces durées, quel que soit le constructeur.
Oui, et il peut inverser le choix de la machine. L’indice de travail de Bond d’un calcaire courant se situe autour de 11,6 kWh/t, celui d’une scorite de fonderie vers 15,7 kWh/t : à géométrie comparable, la seconde demande plus de puissance et un lit de broyage différent. L’essai donne aussi l’humidité admissible et le débit réel à 200 mesh, deux valeurs qu’aucune fiche commerciale ne peut garantir.
Le journal de conduite avant les photos : courant moteur moyen à la finesse annoncée, temps écoulé depuis le dernier remplacement des organes d’usure, taux de disponibilité et état du dépoussiérage. Une ligne qui tient 90 % de son débit nominal avec un courant stable et un local propre signale un dimensionnement correct. Des réglages repris chaque semaine indiquent une machine surdimensionnée ou une matière mal connue.
Quatre pages du site lèvent les malentendus les plus fréquents.
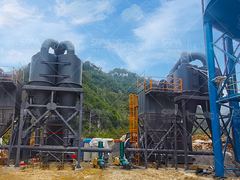
Configurations livrées, finesses visées et débits de consigne. Le meilleur point de comparaison avant une visite chantier.
Moyens d’usinage, de traitement thermique et de contrôle. Ce qui est fait en interne se voit, ce qui est sous-traité s’explique.
Débit réel, puissance absorbée, courbe granulométrique, usure estimée : le document qui précède toute garantie.
Une fiche matière par usage, avec les réglages de classement qui vont avec. Utile pour cadrer le cahier des charges.