Broyeur vertical LM
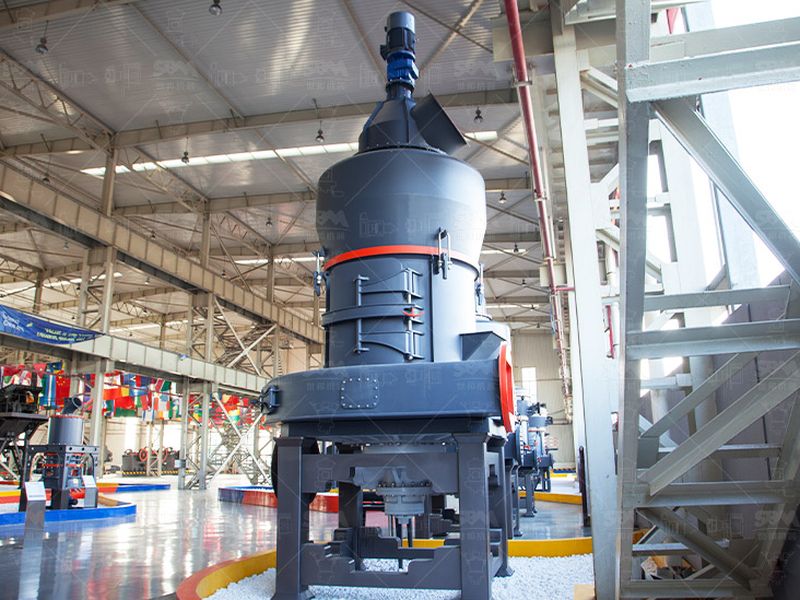
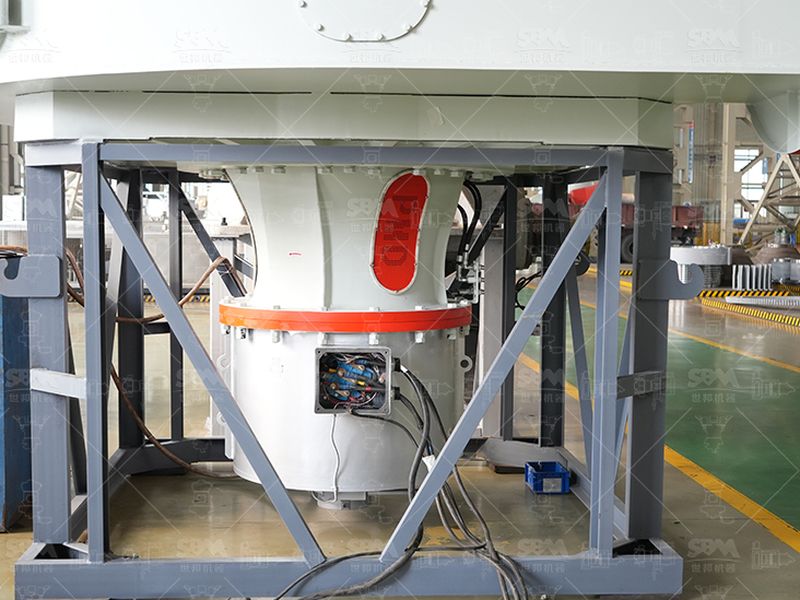
Table et galets coulés en fontes alliées, arbre usiné et équilibré, réducteur aligné au laser : l’exemple type d’une pièce lourde sortie d’atelier.
Voir la fiche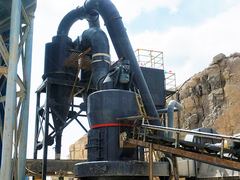
Une machine de broyage ne sort pas d’un catalogue : elle sort d’une chaîne d’atelier. Fonderie, traitement thermique, usinage lourd, équilibrage, montage, essai. Voici l’équipement et les opérations qui transforment une masse de fonte en un rotor qui tourne sans vibrer.
Ce qui distingue la fabrication d’un broyeur d’autres constructions mécaniques, c’est l’échelle des pièces et le fait qu’elles travaillent en abrasion continue. Un bâti de plusieurs tonnes, un arbre, une table et des galets coulés pour tenir le contact avec une poudre de silice : chaque étape de l’atelier doit corriger les défauts que la fonte introduit et poser les jeux que la machine consommera pendant dix ans. On suit la pièce, de la poche de coulée au banc d’essai.
Les carters, bâtis et flasques naissent d’un moulage en sable : un moule compacté autour d’un noyau, coulé en fonte à graphite lamellaire de type HT200 ou HT250, dont la tenue en compression et l’amortissement des vibrations conviennent aux structures. Les organes qui frottent contre la matière — galets, revêtements, grilles — relèvent d’une autre famille : fontes alliées, fontes trempées, voire blancs à haut chrome, choisis pour la résistance à l’usure plutôt que pour la ductilité.
La pièce moulue doit d’abord être saine. On ébarbe les masselottes et les évents (dégagement du système d’alimentation), on grenaille pour ôter le sable et la calamine, puis on recherche les défauts internes par ressuage ou magnétoscopie sur les zones critiques, et par radiographie sur les pièces de sécurité. Une retassure ou une porosité passée ici devient une fissure sur le chantier.
Une fonte qui vient de refroidir porte des contraintes internes. Avant tout usinage, on la détend par un recuit avec une courbe de température conduite et relevée, parfois complété d’un vieillissement pour stabiliser la microstructure. C’est ce traitement qui évite qu’une pièce « travaille » des semaines plus tard et perde ses cotes. Pour les organes d’usure, le traitement va plus loin : trempe puis revenu pour durcir la matrice, jusqu’à des duretés élevées, exprimées en HRB ou HV selon la nuance.
L’atelier d’enlèvement de matière aligne des machines dimensionnées pour ces masses : tour conventionnel et tour vertical pour les arbres et tables, aléseuse pour les portées de palier, fraiseuse à portique pour les plans de joint, rectifieuse pour finir les surfaces de frettage. La règle est de ne usiner que ce qui travaille : un bâti de fonderie accepte des surfaces brutes et des jeux larges, mais les alésages de palier et les sièges se tiennent autour des classes IT6 à IT7.
La géométrie compte autant que la cote. On vérifie le faux-rond (*run-out*) au comparateur, de l’ordre de 0,02 à 0,05 mm sur les portées, et la perpendicularité des flasques. Une portée mal alignée ouvre le jeu, autorise un mouvement périodique et transforme une pièce correcte en une machine qui vibre dès sa première année.
Un rotor de broyeur tourne sur une matière instable et absorbe du couple ; un déséquilibre, même faible, devient une force qui frappe les paliers à chaque tour. L’équilibrage se fait donc dynamiquement, sur un banc dédié, selon la norme ISO 1940 : grade G6.3 pour un rotor lent, G2.5 quand la vitesse monte. La correction s’obtient par des poches d’allègement usinées dans la masse ou par ajout de masselottes, jamais par un expédient monté sur place après coup.
Avant livraison, la machine tourne à vide plusieurs heures. On y surveille l’échauffement des paliers, le niveau de vibration, mesuré en vitesse vibratoire efficace selon ISO 10816, et le bruit de roulement du réducteur. Cet essai révèle un défaut d’équilibrage résiduel ou un alignement imparfait qu’aucun contrôle d’atelier n’avait montré. Une machine qui n’a pas tourné à vide avant d’être expédiée déplace le problème chez l’exploitant.
Le montage assemble des pièces déjà garanties. Les bagues de palier se posent par frettage thermique, le réducteur et le moteur s’alignent au laser pour tenir le désalignement résiduel très bas, les visseries se serrent à la clé dynamométrique selon un ordre écrit. Un dernier contrôle tridimensionnel et un relevé vibratoire clôturent la chaîne : c’est la signature de l’atelier, et le document que le client exigera à la réception.
| Fonderie | Moulage en sable, HT200 / HT250 pour les bâtis, fontes alliées pour les organes d’usure ; ébarbage, grenaillage, contrôle non destructif. |
| Traitement thermique | Recuit de détensionnement et vieillissement ; trempe et revenu pour les pièces d’abrasion. |
| Usinage lourd | Tour vertical, aléseuse, fraiseuse à portique, rectifieuse ; portées en IT6 / IT7, faux-rond 0,02 à 0,05 mm. |
| Équilibrage | Dynamique sur banc, ISO 1940, grade G6.3 courant, G2.5 en vitesse élevée. |
| Montage et essai | Frettage thermique, alignement laser, serrage contrôlé, rodage à vide sous surveillance vibratoire. |
Visiter un fabricant ne se résume pas à voir des machines alignées. Quatre points disent si la chaîne est tenue, et ils se vérifient sur place.
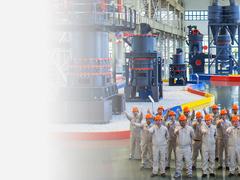
Autant d’équipements d’atelier que d’étapes entre la poche de coulée et le banc d’essai.
Par moulage en sable de fontes lamellaires, de type HT200 ou HT250 pour les bâtis et carters, et de fontes alliées ou de blancs à haut chrome pour les organes soumis à l’abrasion. La pièce coulée est ébarbée, grenaillée, puis détendue par recuit avant d’être usinée. La nuance se choisit sur la teneur en silice libre de la matière, pas seulement sur sa dureté nominale.
Parce qu’un déséquilibre, même faible, devient une force périodique qui détruit paliers et fondation. On équilibre dynamiquement sur banc selon l’ISO 1940, couramment au grade G6.3 pour un rotor de broyeur lent, et plus serré, jusqu’à G2.5, pour les vitesses élevées. La correction se fait par poches d’allègement ou ajout de masselottes, avant l’assemblage définitif.
Elles se concentrent sur les portées fonctionnelles : alésages de palier et sièges de frettage tenus autour des classes IT6 à IT7, avec un faux-rond mesuré au comparateur de l’ordre de 0,02 à 0,05 mm. Ailleurs, sur un bâti de fonderie, des jeux plus larges s’acceptent sans risque. Une portée mal usinée ouvre le jeu, fait vibrer la machine et use prématurément les organes.
Oui pour toute pièce tournante. Le rodage à vide, plusieurs heures, surveille l’échauffement des paliers, le niveau de vibration et le bruit de roulement du réducteur avant que la machine ne reçoive de la matière. Il révèle un défaut d’équilibrage ou d’alignement qu’aucun plan ne montre. Une machine livrée sans essai de rotation fait courir au client un risque qui se paie en production.
Table et galets coulés en fontes alliées, arbre usiné et équilibré, réducteur aligné au laser : l’exemple type d’une pièce lourde sortie d’atelier.
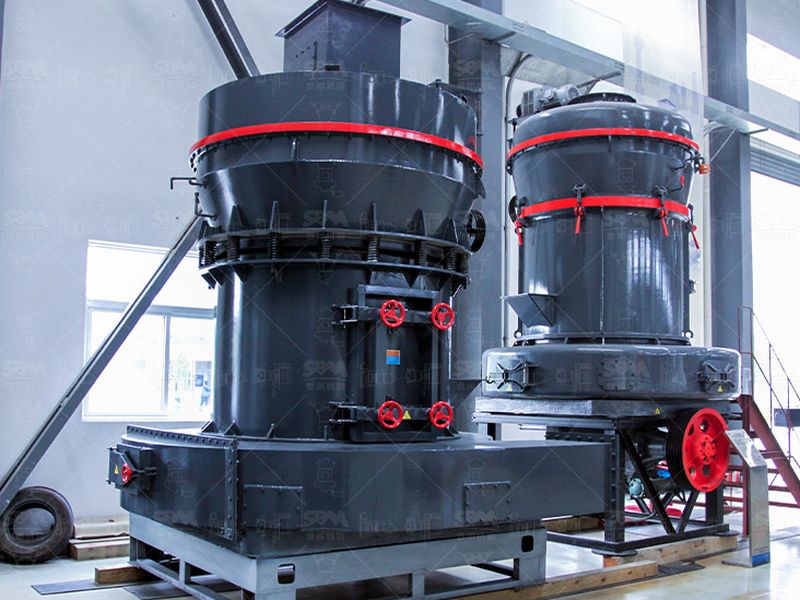
Voir la ficheRouleaux et piste usinés à des jeux serrés, bâtis en fonte détendue. La qualité de l’usinage des portées décide ici de la tenue en vibration.
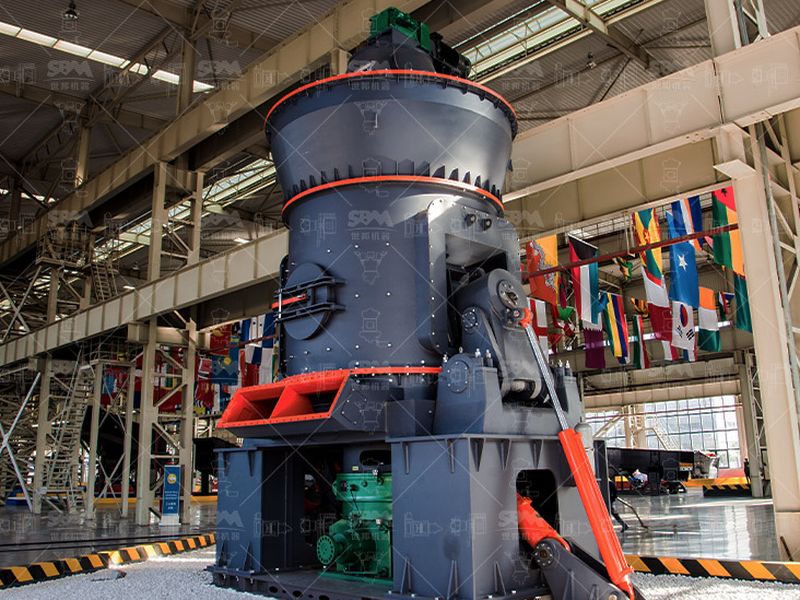
Voir la fichePiste trapézoïdale et galets trempés pour l’abrasion du calcaire, montés sur carter de fonderie. Format compact mais mêmes exigences d’équilibrage.
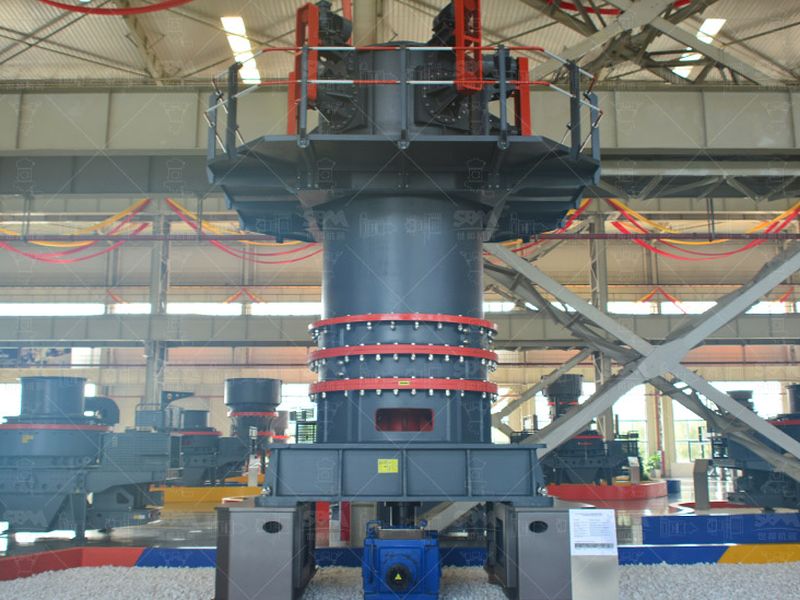
Voir la ficheVitesses plus hautes, donc équilibrage plus serré, jusqu’au grade G2.5, et portées rectifiées. Le contrôle vibratoire au rodage y devient critique.
Voir la ficheQuatre pages pour relier l’atelier au chantier.
Où sont coulées, usinées et équilibrées les pièces, avec quels moyens de contrôle en cours de fabrication.
Galets, revêtements et grilles : nuances, dureté obtenue par traitement thermique et tenue par tonne.
Alimentateurs, convoyeurs et dépoussiérage : les ensembles fabriqués autour du broyeur lui-même.
De la pièce contrôlée à la ligne réceptionnée : essais d’atelier, transport, montage et rodage sur site.