Nos sites de production
Trois usines réparties entre Shanghai et le Henan, organisées pour couvrir l’assemblage, l’usinage des pièces d’usure et les bancs d’essai.
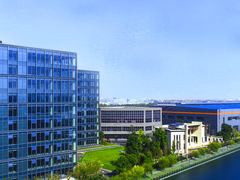
Jinqiao, Shanghai
Premier site de production, réservé à l’assemblage des séries de broyeurs trapézoïdaux et à la présentation des machines. La montée s’y fait poste par poste, avec contrôle dimensionnel à chaque étape.
- Assemblage des broyeurs trapézoïdaux
- Contrôle dimensionnel des pièces critiques
- Épreuve hydraulique des accumulateurs
Lingang, Shanghai
Site orienté vers les séries lourdes et les équipements complémentaires de grande capacité. L’organisation en lignes dediées permet de suivre chaque commande jusqu’à l’expédition.
- Broyeurs verticaux de forte capacité
- Équipements de séchage et de classification
- Lignes de transport pneumatique
Xiuwu, Henan
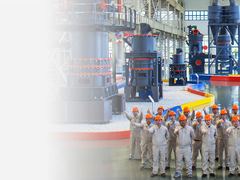
Le plus vaste des trois sites. Il regroupe l’usinage des pièces d’usure et la production des équipements de dépoussiérage, au plus près des matières premières qui les alimentent.
- Production des galets et des tables
- Dépoussiéreurs et systèmes de sécurité
- Assemblage de machines de faible dimension
Pourquoi plusieurs sites
Chaque site a une vocation. Cette spécialisation raccourcit les délais et maintient le niveau d’exigence sur les pièces critiques.
Assemblage
Les séries trapézoïdales sont montées poste par poste, avec contrôle dimensionnel à chaque étape et épreuve hydraulique des accumulateurs.
Usinage
Les galets, les tables et les pièces d’usure sont usinés dans nos ateliers, avec traçabilité des dimensions et des matériaux.
Essais
Les bancs d’essai permettent de broyer réellement la matière du client avant tout engagement sur le débit annoncé.
Ce que font réellement les ateliers
Un site de production ne se résume pas à un bâtiment. Ce qui compte, c’est la chaîne qui va de la matière première à la pièce montée sur machine.
L’usinage des pièces d’usure est le point le plus déterminant. Un galet mal usiné se corrige mal en montage : une planéité tangentielle résiduelle suffit à créer un déséquilibre, et le broyeur vibre jusqu’à la casse. La machine àturner permet de garantir la conicité et le profil, deux paramètres qui ne se rattrapent pas.
Le traitement de surface vient ensuite. Une pièce d’usure reçoit généralement un dépôt dur, dont l’épaisseur doit être maîtrisée : trop mince, il s_use en quelques semaines ; trop épais, le profil de la pièce altère et la matière ne se distribue plus correctement dans la chambre.
Enfin vient l’assemblage et l’essai. Chaque broyeur est monté puis testé à vide avant expédition, avec vérification des jeux et du sens de rotation. C’est cette étape qui permet de corriger une anomalie avant que la machine n’atteigne son site d’installation.
- Traitement de surface
- Épaisseur de dépôt contrôlée par pièce
- Équilibrage
- Contrôle du balourd avant montage
- Essai à vide
- Vérification des jeux et de la rotation
- Traçabilité
- Fiche par lot, matière et opérateur
Questions fréquentes
Pourquoi assurer la production en interne plutôt que sous-traitance ?
Parce que la plupart des défauts de broyeur trouvent leur origine dans un jeu mécanique imprécis, non dans la conception. Usiner et traiter les pièces sur place permet de mesurer chaque étape au lieu de contrôler un lot déjà fabriqué. La correction est ainsi immédiate, sans attendre un second cycle d’approvisionnement.
Le site affecte-t-il la qualité d’une machine ?
Il influence surtout la disponibilité du service et la réactivité sur les pièces d’usure. La qualité de la machine, elle, tient à la conception et au contrôle dimensionnel, qui sont définis indépendamment du lieu d’assemblage.
Comment savoir si une pièce est bien traitée ?
Le contrôle se fait sur l’épaisseur de dépôt, la dureté et l’adhérence. Ces trois mesures sont réalisées sur un lot d’échantillons prélevé en début et en fin de série, ce qui permet de suivre la dérive d’un lot à l’autre.