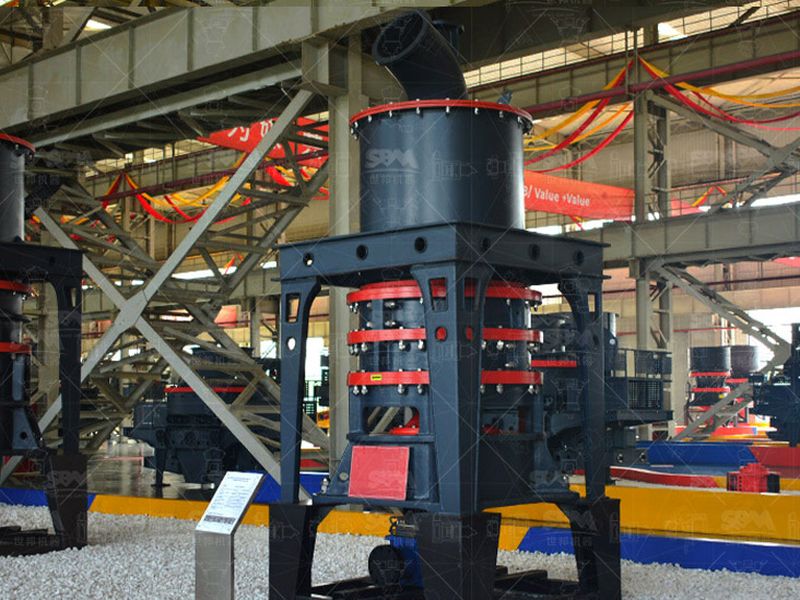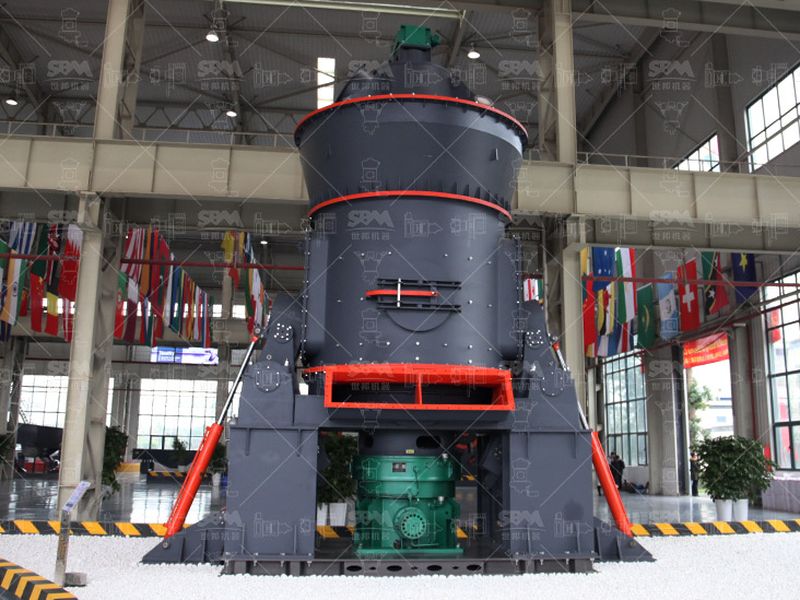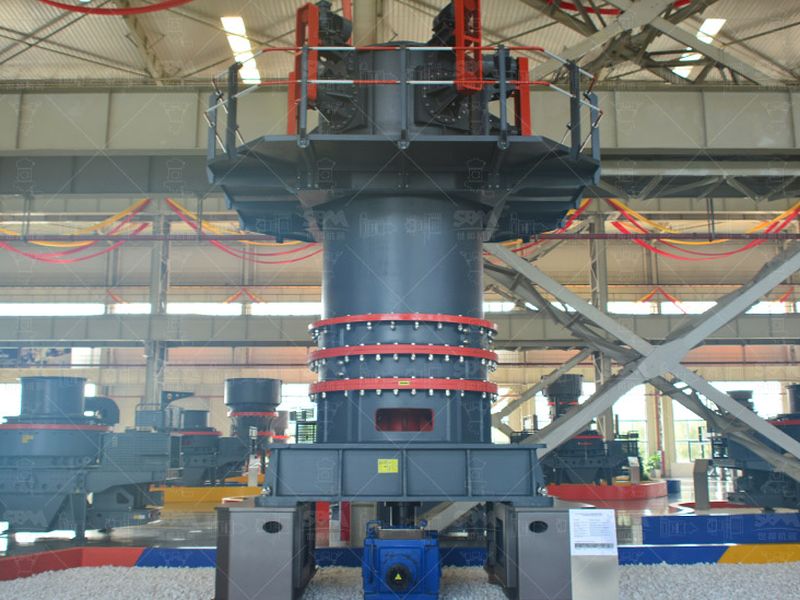
Broyeur vertical ultra-fin LUM
Le galet sur table vertical poussé dans ses retranchements : galets renforcés, séparateur à haut rendement, circuit d’air dimensionné pour une recirculation élevée.
Voir la fiche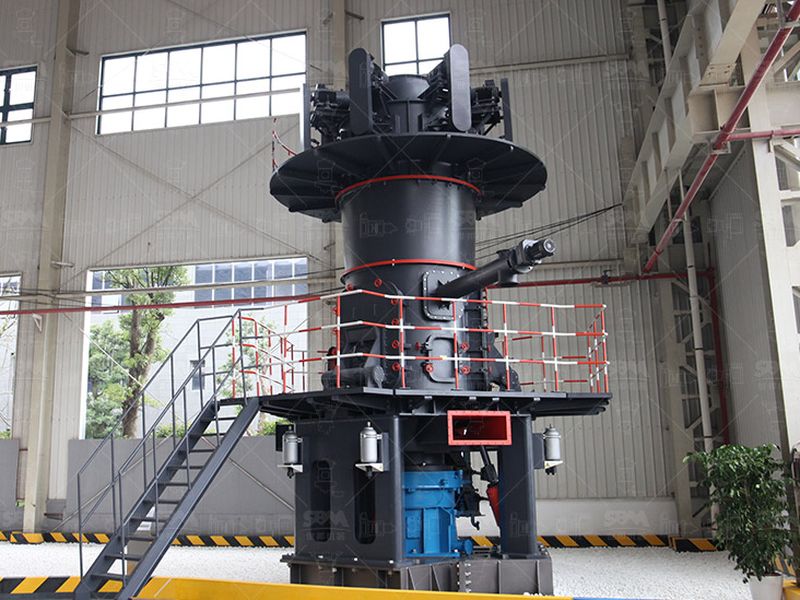
Entre 45 µm et 2 µm, il ne manque pas un tour de réglage : il manque un étage de classement, un bilan électrique et une mesure granulométrique qui tienne.
Le calcaire se laisse broyer fin : tendre, faiblement abrasif quand la silice libre reste basse, et recherché précisément pour sa blancheur. Le passage sous le micron ou presque relève pourtant d’un autre métier, où la machine compte moins que l’énergie, le classement et la maîtrise de la température.
Une poudre destinée à la plasturgie ou à l’enduction ne se commande pas comme un 325 mesh : la cible change d’unité, le débit fond, et la consommation par tonne se multiplie par un facteur qu’aucune option de catalogue ne rattrape.
L’échelle des tamis s’arrête avant la cible. Vingt mesh vaut environ 850 µm, cent mesh 150 µm, deux cents 75 µm, et le 325 mailles habituel des charges blanches correspond à 45 µm. Viennent encore deux désignations d’usage : 1 250 mailles au pouce pour environ 10 µm, 2 500 pour 5 µm. En dessous, le tamisage sec cesse d’être une méthode de contrôle : la poudre s’agglomère, traverse ou colmate la toile.
Une cible de 1 ou 2 µm s’exprime donc en distribution granulométrique : le D50, taille médiane qui partage la population en deux moitiés de même masse, et le D97, sous lequel tombent 97 % des grains. Un D50 de 1,5 µm peut accompagner un D97 de 8 µm si une fraction grossière subsiste, et c’est ce résidu qui pénalise une laque ou un composé plastique. La méthode de mesure, diffraction laser ou sédimétrie, et la dispersion de l’échantillon font partie du contrat.
Le premier reste mécanique et sec : galets sur table verticale, classifieur dynamique à cage au-dessus de la chambre, reprise des refus. Cette architecture descend usuellement entre 7 et 15 µm en D97 en conservant les avantages du vertical : séchage intégré, encombrement contenu, énergie par tonne raisonnable. Elle bute vers 5 µm, là où le rendement du classement chute et où la recirculation dévore le débit.
Le deuxième chemin est le broyage à milieu dense en voie humide : billes céramiques sub-millimétriques, meule verticale ou annulaire, classement sur cyclone, puis séchage flash. Il tient 1 à 2 µm de façon stable, au prix d’un bilan eau et d’un atelier de séchage. Le troisième est le jet d’air à lit fluidisé, où deux flux se rencontrent et l’attrition se corrige dans l’anneau de classification : produit sec, distribution étroite, aucun corps broyant usé, mais une dépense d’air comprimée considérable.
| Route | Plage de D97 | Débit d’une machine | Énergie spécifique |
|---|---|---|---|
| Broyage mécanique sec à classifieur | 7 à 15 µm | 3 à 18 t/h | 60 à 150 kWh/t |
| Milieu dense en voie humide, puis séchage | 1 à 3 µm | 2 à 30 t/h en poudre sèche | 250 à 600 kWh/t |
| Jet d’air à lit fluidisé | 1 à 5 µm | 0,2 à 4 t/h | 500 à 1 000 kWh/t |
Ces valeurs supposent des carbonates tendres, de dureté voisine de 3 sur l’échelle de Mohs et à faible teneur en silice libre. Sur une dolomie quartzeuse, la colonne d’énergie grimpe et les corps broyants deviennent le premier poste d’exploitation.
La dépense d’un broyage se répartit à peu près proportionnellement à la surface nouvelle créée. Passer d’un grain moyen de 45 µm à un grain de 2 µm multiplie cette surface par un facteur proche de vingt, et la consommation avec. Une ligne de 325 mesh tient couramment 40 à 60 kWh par tonne, une poudre à 10 µm demande plutôt 150 à 250 kWh, et un jet d’air produisant 1 à 3 µm peut dépasser 800 kWh, dont une large part consommée par la compression d’air.
Trois leviers la réduisent, et aucun n’est dans la chambre : le rendement du classifieur, car un passage de grossiers trop élevé entretient un surbroyage qui consomme sans améliorer le produit ; la largeur de distribution tolérée, que seul le client fixe puisqu’elle définit ce qu’il paie ; l’adjuvant de broyage, qui abaisse en voie humide la viscosité de la barbotine et l’eau à sécher.
Sous 10 µm, séparer devient plus difficile que réduire. Un classifieur à cage travaille entre 2 000 et 12 000 tours par minute, et ce n’est pas sa vitesse mais son rendement qui décide de la pureté du produit. Deux ou trois étages en cascade laissent récupérer la fraction grossière sans entraîner les particules trop légères, et ramènent le taux de recirculation dans une plage où le débit reste prédévisible.
Le refus doit revenir au broyeur sans repasser par le point d’injection, sinon la boucle s’emballe : le lit de matière s’épaissit, le courant du moteur principal monte et le débit utile baisse. Les deux grandeurs à suivre en continu restent le courant absorbé et la température de sortie ; la vitesse de rotor ne se règle qu’ensuite, rarement plus de deux crans par jour.
Un broyage ultra-fin est un atelier thermique. La matière sort rarement au-delà de 60 à 80 °C, mais les paliers du classifieur et du ventilateur doivent rester sous 80 °C en régime établi, et une poudre fraîchement broyée est chaude, cohésive et sensible à l’eau que l’air ambiant peut lui rendre. En sortie de machine, la teneur en eau du produit vise moins de 0,5 à 1 % : au-delà, le classement dérive et l’ensachage s’enraye.
Le traitement de surface suit le même ordre : un enrobage à l’acide stéarique se conduit à chaud, entre 60 et 100 °C, dans un atomiseur placé après l’étage de finesse, jamais pendant le broyage. Sous 5 µm, la poudre ne s’écoule plus comme un granulat : trémies aérées, chemises vibrantes et silos coniques relèvent du procédé, et l’ensachage juge la ligne plus sévèrement que le laboratoire.
Les machines d’ultra-fin sec tiennent des fourchettes modestes : 0,5 à 25 t/h pour un broyeur à micro-pulvérisation à cage, 3 à 18 t/h pour un vertical ultra-fin, moins d’une tonne par heure pour un jet d’air en 1 à 2 µm. Une unité régionale à cent tonnes par jour est donc une ligne complète plutôt qu’une machine : au moins deux broyeurs en parallèle, un classement par produit, un dépoussiérage, un silo tampon et un poste d’emballage dédié.
Le calcul qui tranche est électrique avant d’être minéralogique. À 250 kWh par tonne et cinq mille heures de marche, un poste d’ultra-fin produit de l’ordre d’1,25 million de kilowattheures par an : l’énergie devient le premier poste du prix de revient, devant les pièces d’usure, et déplace l’arbitrage du prix d’achat vers le rendement de classement. Quatre vérifications évitent la commande mal calibrée.
Une moyenne flatteuse se fabrique facilement : il suffit de laisser passer une traîne grossière et de surbroyer le reste. La poudre qui tient un composé plastique ou une enduction se juge sur la fraction la plus grosse, celle qui raye, qui amorce un défaut de peinture ou qui casse une chaîne de polymère.
C’est pourquoi un circuit ultra-fin se conduit à l’étage de classement plutôt qu’à la chambre. Descendre le D97 de 8 à 4 µm sur une ligne déjà réglée demande souvent moins de puissance de broyage supplémentaire que deux cents tours de rotor de plus et un débit d’air ajusté, avec un dépoussiérage capable de suivre le volume d’air.
Du semi-fin à l’ultra-fin sec, les familles qui acceptent de descendre sous 20 µm.
Le galet sur table vertical poussé dans ses retranchements : galets renforcés, séparateur à haut rendement, circuit d’air dimensionné pour une recirculation élevée.
Voir la ficheChambre sans roulements ni vis exposés, réglage de finesse au seul classifieur. Le choix courant pour une poudre sèche entre 5 et 20 µm à débit modeste.
Voir la ficheSuivi de charge et de vibration en continu : utile dès qu’un circuit fin se pilote à la dérive du courant plutôt qu’à l’expérience d’un seul opérateur.
Voir la ficheÉtage amont ou semi-fin : il prépare un aliment calibré et sèche la matière, ce qui allège le travail de la machine micronisée installée derrière lui.
Voir la ficheNon, plus de façon opérationnelle. Un tamis de 1 250 mailles au pouce correspond à peu près à 10 µm et un de 2 500 à 5 µm, mais au-delà le tamisage sec devient irrégulier et long à conduire. Une cible de 2 µm se rédige donc en D50 et D97 mesurés par diffraction laser ou par sédimétrie, avec la méthode d’essai nommée au contrat : sans cette précision, vendeur et acheteur ne parlent pas de la même poudre.
Un broyeur mécanique sec à rouleaux ou à galets s’arrête usuellement autour de 5 à 10 µm en D97. En dessous, deux chemins restent ouverts : le broyage à milieu dense en voie humide, avec un milieu céramique sub-millimétrique et un classement sur cyclone, puis séchage flash ; et le jet d’air à lit fluidisé, capable de tenir 1 à 3 µm avec une distribution resserrée et une pureté préservée, au prix d’une consommation spécifique élevée.
Parce que la surface créée croît vite. La consommation se répartit à peu près proportionnellement à la surface nouvelle : passer de 45 à 2 µm multiplie la surface par vingt environ, et donc l’énergie par un facteur du même ordre. Une ligne de 325 mesh tient usuellement 40 à 60 kWh par tonne, une poudre à 10 µm demande plutôt 150 à 250 kWh, et un jet d’air produisant 1 à 3 µm peut dépasser 800 kWh, dont la moitié environ dans la compression d’air.
Il est presque toujours plus sobre en énergie, mais il déplace la dépense ailleurs : atomisation, séchage flash et traitement des eaux de procédé. Il autorise des teneurs en solides élevées et un bon contrôle thermique, avec des adjuvants de broyage qui servent aussi d’agent de dispersion. Le jet d’air, lui, reste sec et pur, sans corps broyant usé, et convient aux produits à haute valeur ajoutée, aux charges fonctionnelles et aux poudres sensibles à l’eau.
Quatre pages du site éclairent les décisions qui précèdent un circuit ultra-fin.
Les usages qui fixent la finesse : charges pour polymères, peintures, mastics et enductions, chacun avec sa tolérance sur la traîne grossière.
Mesure de broyabilité, puissance absorbée et distribution D50-D97 sur votre matière avant d’engager une ligne ultra-fine.
Des circuits complets déjà conduits, avec leur bilan de débit, de finesse et de consommation par tonne.
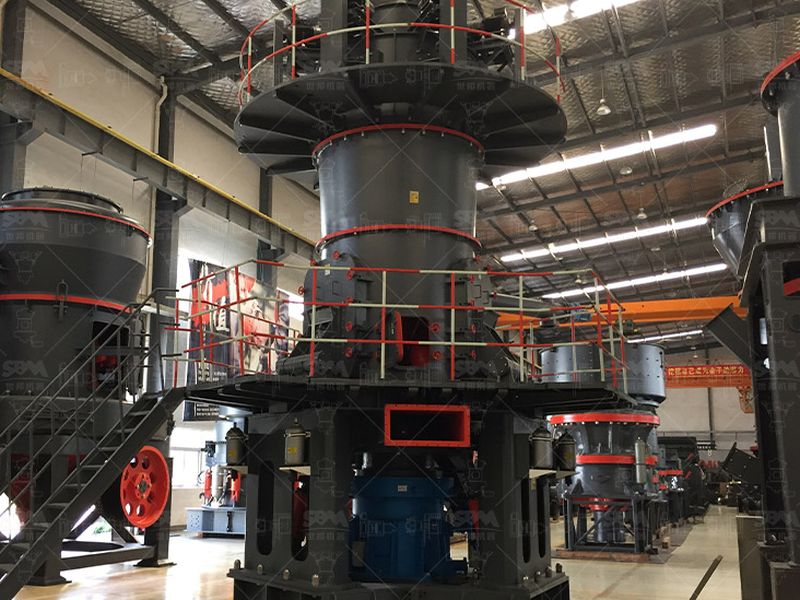
La machine qui tient la plage 325 à 2 500 mailles en sec, avec son circuit de classement et de reprise des refus.