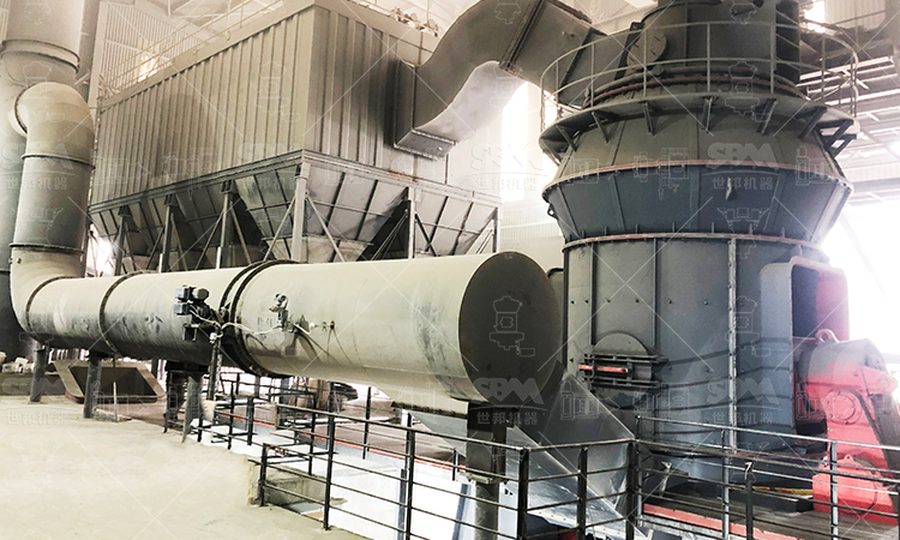
Broyeur vertical LM
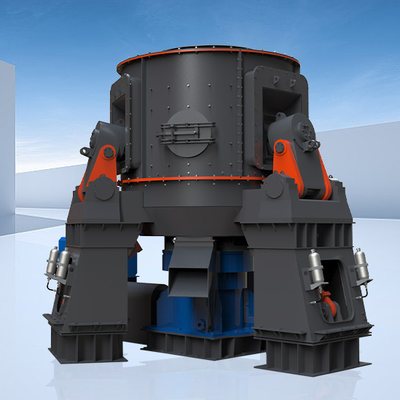
Le gaz de séchage traverse la chambre et emporte la poudre jusqu’au séparateur : pas de tambour amont, pas de reprise.
Voir la fiche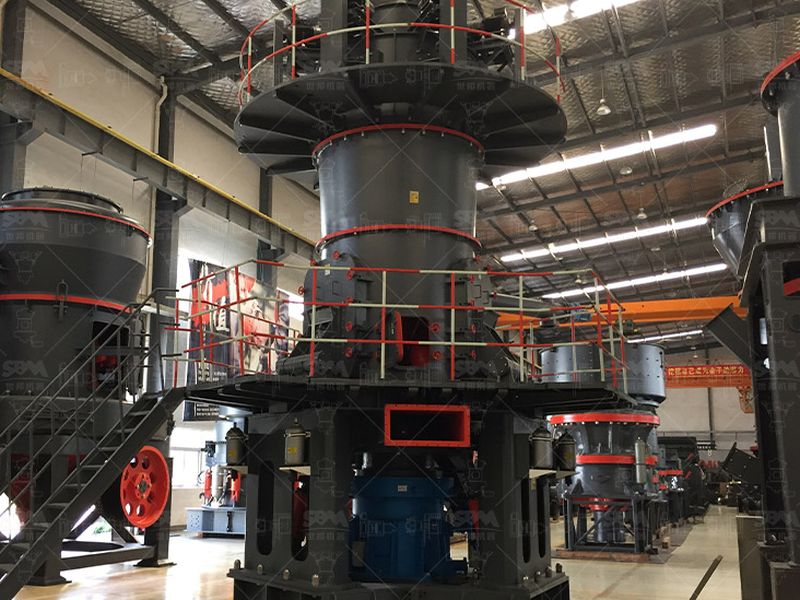
La fonction séchage tient dans la chambre, portée par le gaz qui traverse le lit de matière. Elle a pourtant trois plafonds, et le plus bas n’est pas la température.
Un broyeur vertical sèche pendant qu’il broie, sans organe de séchage séparé. C’est ce qui lui permet d’avaler une matière qu’aucun autre poste n’accepterait, et c’est aussi ce qui rend son réglage délicat : l’eau à évaporer, la chaleur pour l’évaporer et le gaz pour la transporter sont trois dimensions différentes, qui ne se règlent pas avec le même bouton.
Nous laissons ici de côté le principe du broyage lui-même, déjà décrit dans le guide sur le fonctionnement d’une ligne calcaire, pour nous tenir sur la seule question thermique : jusqu’où aller, et où s’arrête réellement la machine.
La matière arrive sur la table, les galets l’écrasent, et le gaz injecté par la couronne de soufflage traverse ce lit. La particule venant d’être libérée, son rapport surface à volume est maximal : le transfert d’eau se joue en quelques secondes, le temps du trajet entre la table et le séparateur.
En conduite courante, la bande de 12 à 15 % d’humidité d’aliment est tenue sans difficulté par une machine correctement alimentée en gaz, avec des pointes à 20 ou 25 % sur des matières poreuses. Le produit fini ressort entre 0,5 et 1 %. Les autres familles n’ont pas la même latitude : un broyeur à boulets à sec demande moins de 1 %, un broyeur à rouleaux se limite à quelques pour cent, et au-delà le conduit se colmate avant la chambre.
Trois origines alimentent une ligne de séchage. L’air de refroidissement du clinker, généralement à 250 à 400 °C, quand il y a un four sur le site. Les gaz de sortie du four eux-mêmes, plus chauds mais chargés en poussière et parfois en composés soufrés. Ou un générateur d’air chaud dédié, à gaz, à fioul ou à charbon, seule solution sur une unité sans cuisson, comme le sont la plupart des lignes de charges minérales et de minéraux industriels.
Un générateur consomme du combustible et un ventilateur consomme du courant pour transporter cette chaleur. Sur une ligne isolée, le coût du séchage peut dépasser celui du broyage lui-même, ce qui change le raisonnement : on cherche alors à réduire l’eau en amont, par un stockage sous abri, un aliment moins fin ou un écrêtage des apports après pluie, plutôt qu’à produire davantage de gaz chaud.
La température admissible en entrée n’est pas bornée par l’acier de la chambre mais par deux autres organes. Le média de filtration d’abord, dont la tenue continue se situe vers 120 à 130 °C selon sa composition. La matière ensuite : un calcaire très argileux, un produit hydraté ou un charbon supportent mal le choc thermique.
Évaporer de l’eau coûte 2 260 kJ par kilogramme, auxquels s’ajoutent la mise à température de la matière et les pertes. Ce qui surprend sur un dossier, c’est que la chaleur n’est presque jamais la contrainte : c’est la quantité de gaz nécessaire pour transporter cette vapeur. Un gaz de sortie à 80 °C peut emporter de l’ordre de 100 grammes d’eau par mètre cube normal sans frôler la condensation ; au-delà, le point de rosée monte plus vite que la température de consigne ne descend.
| Humidité de l’aliment | Eau à évaporer | Chaleur latente appelée | Débit de gaz indicatif |
|---|---|---|---|
| 8 % | 7,1 t/h | environ 4,5 MW | environ 70 000 m³/h |
| 12 % | 11,1 t/h | environ 7,0 MW | environ 110 000 m³/h |
| 15 % | 14,1 t/h | environ 8,9 MW | environ 140 000 m³/h |
| 20 % | 19,2 t/h | environ 12,1 MW | environ 190 000 m³/h |
La lecture du tableau décide souvent du matériel retenu. Sur une ligne dont le ventilateur est déjà au bord, passer de 12 à 15 % d’humidité d’aliment ne se règle pas en montant le gaz de vingt degrés : il faut changer le ventilateur, les gaines et la surface de filtre. C’est pourquoi un essai sur échantillon, détaillé page essais et analyses, se fait avec la matière la plus humide que la carrière pourra livrer.
Un gaz chargé à 100 g/m³ d’eau voit sa température de rosée se situer vers 55 °C. La consigne de sortie, 75 à 90 °C, n’est donc pas un confort : elle est la marge qui sépare l’installation de la condensation. Tant que cette marge est tenue, rien ne colle. Quand elle fond, l’eau se dépose sur les parois froides des gaines, sur les manches du filtre, dans la trémie à poussière, et la poudre y agit comme un liant.
Les incidents de condensation ne surviennent presque jamais en pleine production. Ils arrivent la nuit, le dimanche, en hiver, quand le gaz cesse de circuler alors que la matière humide est restée dans la chambre et que les parois refroidissent sous le point de rosée. Le redémarrage se fait alors sur un différentiel de pression déjà haut, avec un manche colmaté qui ne se décrasse plus. Le remède est préventif : calorifugeage complet du parcours gaz, maintien en température quelques minutes après l’arrêt, purge de la trémie, remise en régime avant la reprise de l’alimentation. Ces gestes ne coûtent rien sur une ligne conçue pour, ils deviennent héroïques sur une ligne qui ne l’a pas été.
Un dernier cas mérite une mention : les combustibles soufrés déplacent la contrainte. La rosée acide, elle, peut se loger bien plus haut que la rosée eau, et concerner des zones du circuit que personne n’avait isolées. Sur une ligne alimentée par un gaz de four ou un combustible à soufre, la consigne de sortie ne se déduit pas du tableau de la machine mais de l’analyse du combustible.
Une ligne qui sèche bien est aussi une ligne qui accepte une matière irrégulière, et donc un approvisionnement moins cher. C’est le vrai retour sur investissement du poste : le broyeur vertical n’est pas retenu parce qu’il broie mieux, mais parce qu’il transforme une contrainte d’humidité en simple réglage de gaz, à condition que la rosée reste sous contrôle.
L’air chaud entre ici, ressort là, et c’est entre les deux que tout se joue.
Le gaz de séchage traverse la chambre et emporte la poudre jusqu’au séparateur : pas de tambour amont, pas de reprise.
Voir la ficheLit épais traversé par le gaz : les granulats lavés, que rien d’autre n’avale en l’état, s’y sèchent pendant qu’ils se calibrent.
Voir la ficheSur les poudres fines, l’apport d’air chaud reste possible et évite le séchoir qui ferait perdre le gain de finesse.
Voir la ficheSuivi en continu des températures et de la charge : la marge au point de rosée devient une courbe lisible, pas une intuition.
Voir la ficheEn conduite courante, de l’ordre de 12 à 15 % d’humidité sur l’aliment, avec une pointe possible vers 20 à 25 % si le débit de gaz suit. Le produit fini ressort entre 0,5 et 1 %. À titre de comparaison, un broyeur à boulets à sec demande moins de 1 %, et un broyeur à rouleaux se limite à quelques pour cent. Au-delà, ce n’est plus la chambre qui décide, c’est le ventilateur.
L’air chaud traverse le lit de matière fraîchement broyée sous la table. La poudre libérée présente une surface énorme et cède son eau au gaz en quelques secondes, avant même le passage au séparateur. L’eau évaporée quitte la machine par la même veine que le produit, puis le filtre la retient. Aucun tambour de séchage, aucune reprise de matière : le coût se déplace sur le débit d’air et sur la chaleur, pas sur un équipement de plus.
Entre 200 et 350 °C à l’entrée selon la matière et l’origine de l’air, et 75 à 90 °C en sortie de machine. La borne haute n’est pas fixée par l’acier mais par le média de filtration, dont la tenue continue se situe vers 120 à 130 °C, et par la matière elle-même : un calcaire argileux ou un produit hydraté supporte mal le choc thermique. La borne basse, elle, est imposée par le point de rosée.
L’eau condense dans les gaines et sur les manches. La poudre s’y colle, forme une croûte, le différentiel de pression monte et le dépoussiérage s’étouffe, les trémies s’obstruent, l’acier se corrode. Les accidents les plus fréquents surviennent à l’arrêt, la nuit ou en hiver, quand le gaz cesse de circuler mais que la charge humide reste dans la machine. La parade tient en trois points : une marge de 10 à 15 °C, un calorifugeage complet, une remise en température avant toute reprise d’alimentation.
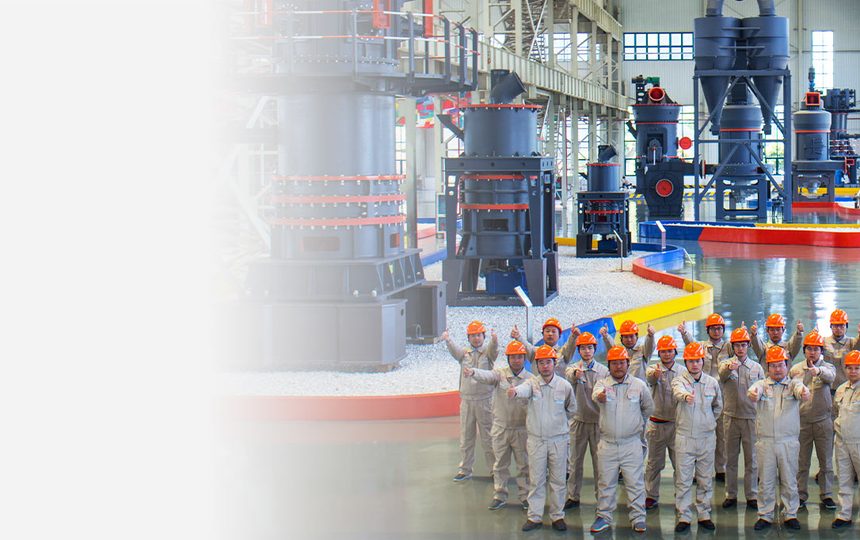
Humidité, granulométrie et tenance en eau mesurées sur la matière la plus humide que le site pourra livrer.
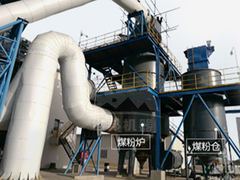
Le cas où sécher et broyer se confondent, avec une marge à la rosée et un risque d’oxydation à surveiller.
Ventilateurs, filtres et conduits : le poste qui fixe le plafond réel d’humidité admissible.
Une matière granulaire qui relâche son eau lentement, et qui se sèche mieux dans la machine qu’avant elle.