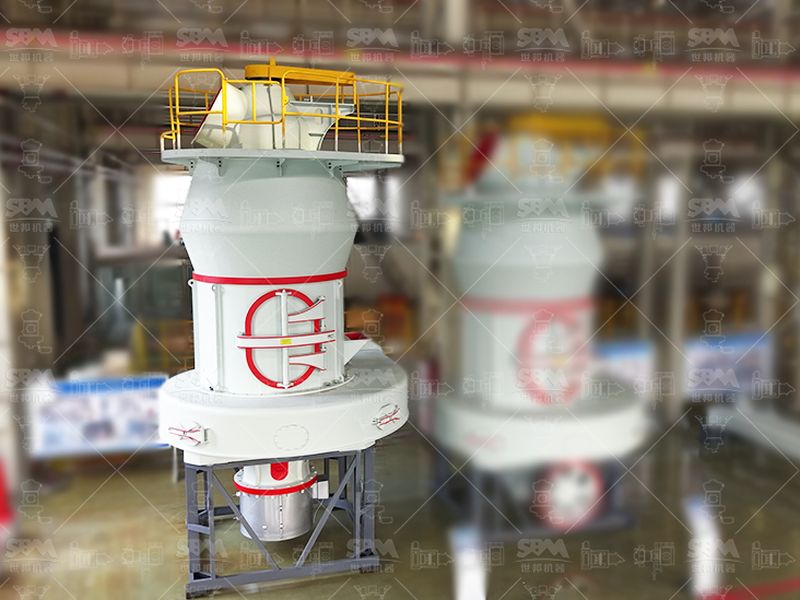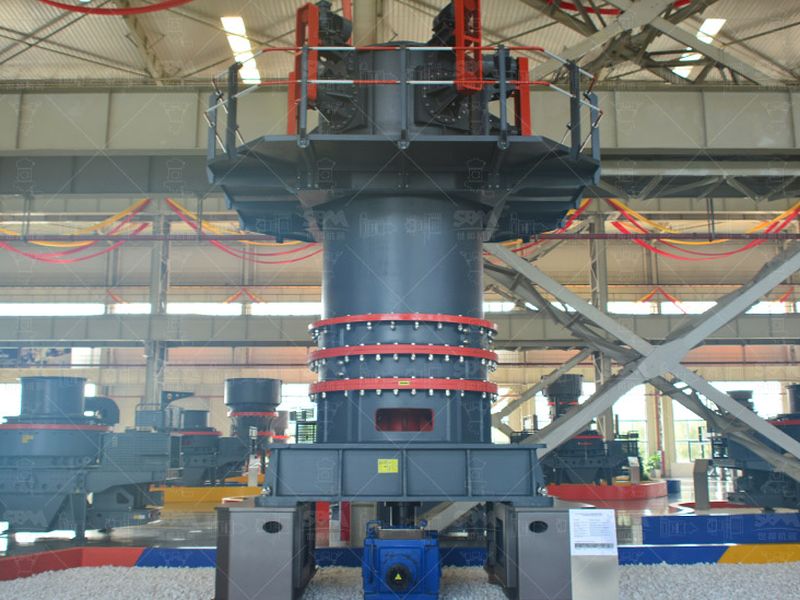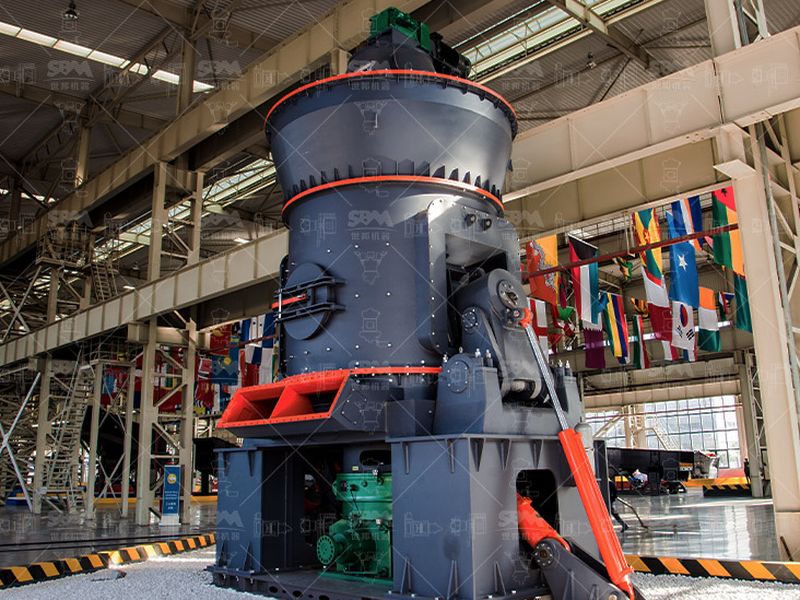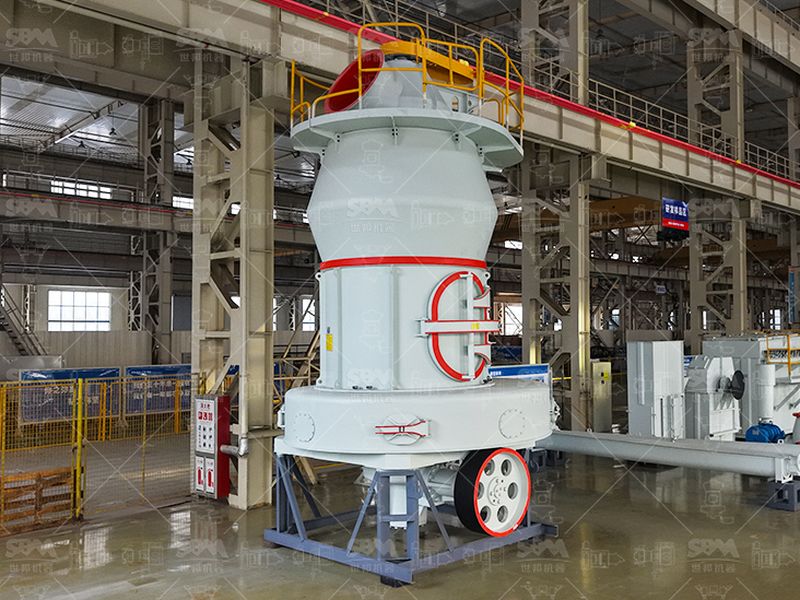
Broyeur intelligent MTW6X
Suivi de charge et de vibration en continu, lubrification à film d’huile, automatisme qui ajuste la consigne de broyage sans intervention.
Voir la fiche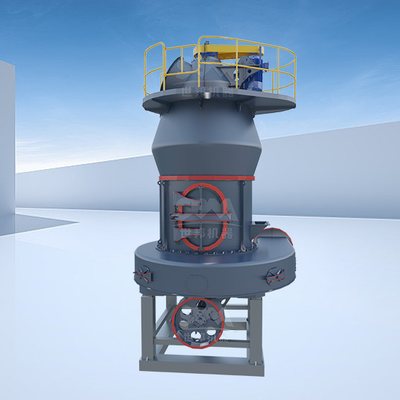
Séparateur à cage, charge hydraulique pilotée, variateurs, supervision continue. Quatre évolutions, et trois seulement paient le surcoût demandé.
La différence entre un broyeur de pierre récent et une machine des années 1990 ne tient pas à la chambre de broyage. Elle tient au classement, à la manière dont la charge est appliquée, et à ce que l’on mesure en marche. Les gains chiffrés disponibles sur le terrain sont réels, mais ils sont localisés.
Un poste modernisé se juge sur quatre chiffres : la taille de coupure du séparateur, son rendement, la charge de retour et l’énergie par tonne. Les quatre varient ensemble, et ils se mesurent sur des lignes existantes plutôt que sur des argumentaires. Les fiches anglophones résument cette évolution sous une étiquette unique, new style stone mill grinder ; elle ne désigne en réalité que ces quatre modifications.
Un séparateur à palettes ou à gravité trie un courant chargé en fines surdimensionnées : la coupe se situe entre 40 et 50 µm, le rendement entre 40 et 50 %, et une part importante du produit repart au broyeur. Une roue à cages tournante, alimentée par un variateur, remplace ce tri par une force centrifuge réglable. À 200 ou 300 tr/min, la coupure descend entre 20 et 30 µm, le rendement monte entre 65 et 75 % et la charge de retour retombe entre 10 et 20 %.
L’intérêt n’est pas seulement d’atteindre une finesse plus fine. Il est surtout de cesser de rebroyer une poudre déjà bonne. Chaque pourcent de charge de retour évité, c’est de la matière qui traverse la machine une fois au lieu de trois.
| Type de séparateur | Vitesse de tri | Coupure | Rendement | Charge de retour | Énergie du poste |
|---|---|---|---|---|---|
| Statique à palettes | aucune | 40 à 50 µm | 40 à 50 % | 35 à 50 % | 2,0 à 2,5 kWh/t |
| Dynamique à rotor | 100 à 150 tr/min | 30 à 40 µm | 50 à 60 % | 20 à 35 % | 1,5 à 2,0 kWh/t |
| Haute efficacité à cages | 200 à 300 tr/min | 20 à 30 µm | 65 à 75 % | 10 à 20 % | 0,8 à 1,2 kWh/t |
Sur un broyeur vertical, la force appliquée au lit de matière se règle maintenant en marche. Deux repères de conduite suffisent à comprendre le gain. La hauteur de la couronne de retenue se situe entre 2,5 et 4 % du diamètre de la table : l’augmenter de 5 % épaissit le lit de 15 à 20 %, ce qui stabilise le broyage mais alourdit la reprise des refus. Sans vérin piloté, l’opérateur réglait cette hauteur à l’arrêt, avec un calage manuel et une demi-journée perdue.
Le suivi de la pression hydraulique a une autre conséquence, moins visible : une perte d’étanchéité fait décroître la force de 8 à 15 % sur une année. Un capteur qui enregistre la courbe rend ce défaut visible en une semaine au lieu de se lire dans la baisse de production du trimestre.
Le moteur principal d’un broyeur appelle sa puissance de la matière écrasée. Le varier ne change donc pas grand-chose à ce poste. Les deux gains utiles sont ailleurs, sur le ventilateur de la ligne et sur le rotor du classifieur. Le premier consommait à plein régime quelle que soit la charge ; asservi à la température et à la perte de charge du filtre, il suit le besoin réel. Le second donne la finesse en consigne continue, sans arrêt de machine ni changement de pièces.
Un entraînement direct supprime la transmission par courroie ; un réducteur classique bien conçu conserve, lui, un rendement de transmission de l’ordre de 98 %. Sur une ligne qui tourne cinq mille heures par an, cette dernière valeur pèse moins que la suppression d’un poste de tension de courroies et des arrêts qui vont avec.
Surveillance de la vibration de la table, température des paliers, courant du moteur principal, perte de charge du filtre : ces quatre grandeurs se suivaient autrefois au carnet. Une modernisation récente les enregistre en continu et bascule la conduite sur un critère de stabilité plutôt que de rendement instantané. Une ligne bien conduite vise une disponibilité annuelle programmée de 93 à 96,5 % ; l’écart se joue presque toujours sur les arrêts imprévus, pas sur la vitesse de la machine.
Les gains mesurés sur les chantiers de rénovation sont dans cette logique. Le remplacement du seul classifieur a donné, selon les produits tenue avant et après, une hausse de débit de 5 à 12,5 % et une baisse d’énergie spécifique de 5,5 à 14 %, avec une coupure possible vers 16 µm sur 98 % du produit. Le passage d’un circuit ancien à un broyeur vertical récent, lui, réduit l’énergie par tonne de 15 à 30 %, mais il oblige à reprendre l’alimentation, le débit d’air et le dépoussiérage, dont l’efficacité dépasse aujourd’hui 99,9 % avec un bruit de ligne tenu sous 75 dB.
Le vocabulaire commercial mélange des gains de natures très différentes. La liste suivante sépare ce qui s’achète les yeux fermés de ce qui dépend du site.
La cinquième, l’automate qui pilote le dosage et la finesse sans intervention humaine, ne se justifie que sur une ligne monotonne ou sur un site sans conduite présente la nuit. Sur une machine à suivi de charge et de vibration, ce pilotage reste une aide à la décision : l’opérateur garde la consigne. Voir aussi comment la filière minéraux industriels utilise ces réglages, et le détail des pièces d’usure que la nouvelle génération laisse en place.
Sur une machine mécanique saine, le remplacement du classifieur et l’ajout des variateurs coûtent une fraction du prix d’une ligne neuve. C’est le poste qui produit le gain le plus prévisible, parce que le volume d’air, la trémie et le filtre restent en place.
Le calcul inverse vaut aussi. Reprendre un tambour à boulets pour le remplacer par un vertical oblige à refaire l’encrassement, le séchage et le bâtiment : le gain de 15 à 30 % par tonne n’apparaît alors qu’après un mois de rodage, et il se discute sur un chantier existant plutôt que sur une fiche technique.
Ce qu’elles intègrent, et ce que cela change en conduite.
Suivi de charge et de vibration en continu, lubrification à film d’huile, automatisme qui ajuste la consigne de broyage sans intervention.
Voir la ficheEntraînement direct par moteur à aimants permanents : pas de courroies, couple appliqué sur l’arbre, rendement électrique supérieur d’un cran.
Voir la ficheSéparateur à haut rendement et galets renforcés pour un circuit fermé sous 45 µm. La finesse se règle à la vitesse du rotor, en marche.
Voir la ficheCharge hydraulique pilotée, séchage intégré dans la chambre, entraînement à haute transmission. La version moderne du poste unique polyvalent.
Voir la ficheIl déplace le classement de la gravité vers la force centrifuge réglable. Un séparateur statique coupe entre 40 et 50 µm avec un rendement de 40 à 50 % et une charge de retour de 35 à 50 %. Un classifieur à cage tournant à 200 ou 300 tr/min descend à 20 ou 30 µm, atteint 65 à 75 % de rendement et ramène la charge de retour à 10 ou 20 %. La boucle de matière diminue, donc l’énergie par tonne baisse à production égale.
Sur le ventilateur et sur le rotor du classifieur, oui, nettement : le débit d’air suit la charge réelle au lieu de tourner à plein régime en permanence. Sur le moteur principal de la table ou du tambour, le gain est plus faible, car la puissance appelée est dictée par la matière écrasée. Le variateur sert d’abord à tenir la consigne de finesse sans arrêt de machine, et le surplus d’énergie économisée vient de ce réglage continu.
Le remplacement du seul classifieur donne le gain le plus sûr : de 5 à 14 % d’énergie spécifique en moins et de 5 à 12 % de débit en plus, selon la finesse tenue avant et après. Le passage d’un tambour à boulets à un broyeur vertical de conception récente atteint 15 à 30 % d’économie par tonne, mais il suppose de reprendre l’alimentation et le dépoussiérage. En dessous de ces ordres de grandeur, la modernisation se paie rarement en moins de trois ans.
Oui, davantage sur une petite ligne que sur une grande, parce qu’un seul opérateur conduit plusieurs postes. Le suivi de la charge, de la vibration et de la température des paliers évite les arrêts brutaux et permet de régler la finesse depuis le pupitre au lieu de perdre une heure sur un réglage manuel. Le coût d’un entraînement direct sans courroie et d’une transmission à haut rendement s’amortit aussi sur les consommables et sur le temps d’arrêt.
Ventilateurs, filtres, convoyeurs et stockage : les postes où les variateurs produisent l’essentiel du gain électrique.
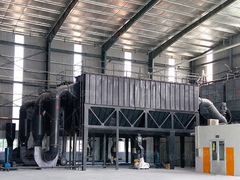
Des lignes conduites avec suivi de charge, à des finesses de 400 à 2 500 mesh.
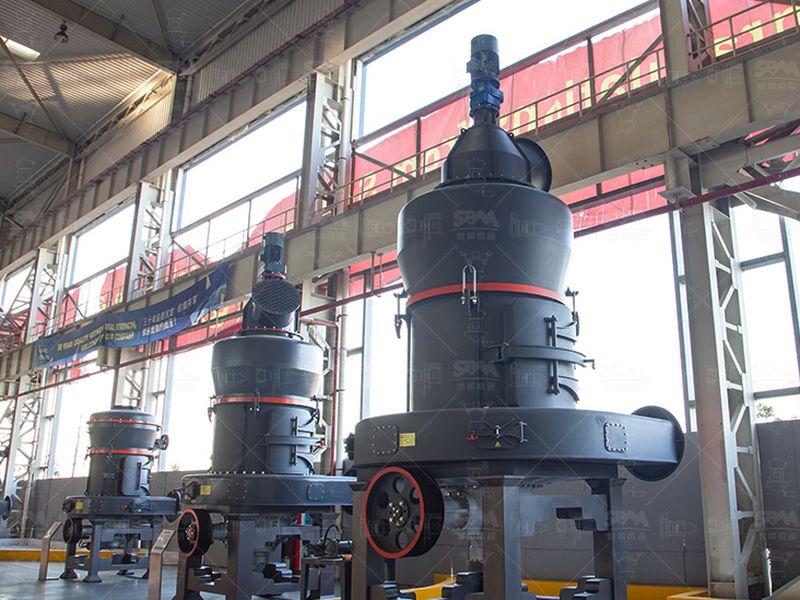
La base mécanique sur laquelle la génération suivante a ajouté le pilotage, le séparateur et la supervision.
Une machine instrumentée ne vaut que si quelqu’un lit les courbes et entretient les capteurs.