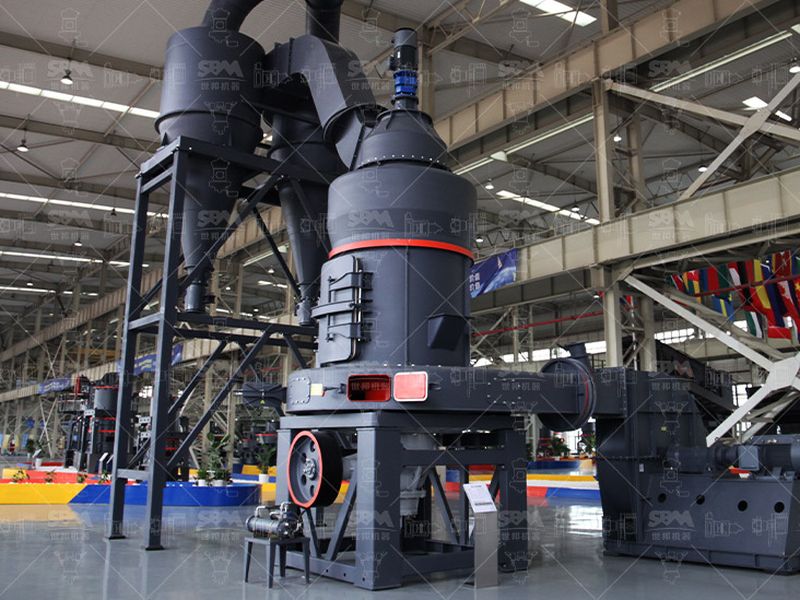
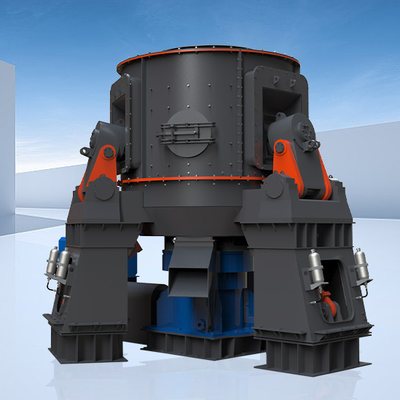
Broyeur intelligent MTW6X
Suivi de charge et de vibration en continu, réglage mémorisé par recette. Conçu pour une petite équipe de conduite qui arbitre à distance plutôt qu’à l’oreille.
Voir la fiche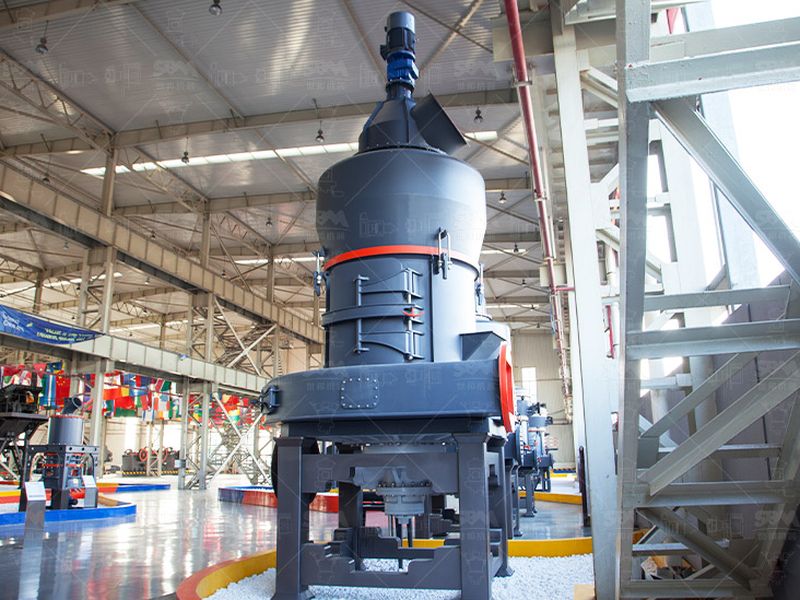
La chambre de broyage, elle, ne change pas d’une heure à l’autre. Ce qui bouge, ce sont cinq grandeurs : le dosage d’alimentation, le débit d’air, la température en sortie, la vitesse du séparateur et le niveau vibratoire. Les tenir dans leur fenêtre est le travail de l’opérateur.
Un broyeur réglé au lancement n’est pas un broyeur conduit six mois plus tard : la matière varie de veine en veine, le lit s’use, le filtre s’encrasse. Conduire, c’est lire cinq instruments et ne toucher qu’une variable à la fois, en respectant le temps de réponse du circuit.
Le réflexe le plus coûteux est de corriger une dérive de finesse par la pression hydraulique ou la vitesse de table. Ces grandeurs agissent sur l’usure, pas sur la coupure.
L’alimentateur, vibrant, à plateau ou à vis, délivre un débit en tonnes par heure que l’opérateur ajuste par paliers courts. Sur une ligne de 3 à 22 t/h, un palier de 5 % est déjà une modification nette ; sur un vertical de plusieurs centaines de tonnes, on monte par 2 à 3 %. Entre deux paliers, on attend dix à quinze minutes, le temps que chambre, séparateur et filtre aient évacué la consigne précédente.
Le courant absorbé du moteur principal reste le témoin le plus honnête de la charge. Bas, il signale une couche de matière trop mince : les organes travaillent presque à sec, le bruit change, la vibration monte, le produit ressort grossier. Haut et stable, il signale un lit correctement épais. S’il oscille lentement vers le haut, c’est l’inverse : la chambre s’engorge et l’air ne parvient plus à arracher les fines.
L’aliment conditionne ces lectures. Un broyeur à rouleaux attend un granulat de l’ordre de 0 à 25 ou 30 mm, un vertical supporte jusqu’à 50 mm. Au-delà, les surdimensions partent au refus et usent l’entrée de chambre.
La poudre n’est pas évacuée par gravité mais entraînée par un flux dimensionné avec la machine : le ventilateur aspire dans la chambre, traverse le séparateur, puis le dépoussiérage. La perte de charge mesurée entre entrée et sortie est l’indicateur de stabilité ; elle doit rester dans la bande de conception, avec une dérive lente au fil de l’encrassement.
Une différentielle qui monte pendant que le courant baisse signale un colmatage aval, pas un problème de broyage. Une pression qui s’effondre avec un produit grossier signale un débit d’air trop faible : les fines restent dans la chambre et s’y surbroyent. Avant de toucher à la machine, on vérifie trois points d’air : l’étanchéité des trappes de visite, l’encrassement du filtre, la position du registre du ventilateur.
| Grandeur suivie | Relevé | Fenêtre usuelle | Action immédiate hors fenêtre |
|---|---|---|---|
| Dosage d’alimentation | Consigne alimentateur, tonnes par heure | Bande de conception, variation par paliers de 2 à 5 % | Attendre dix à quinze minutes avant le second palier |
| Courant absorbé | Ampèremètre moteur principal | De l’ordre de 80 à 90 % du nominal en régime établi | Réalimenter si bas, réduire l’amont si haut et oscillant |
| Perte de charge du circuit | Différentiel broyeur et filtre | Bande stable, dérive lente avec l’encrassement | Vérifier trappes, registres et décolmatage avant la machine |
| Température en sortie | Sonde de gaine, avant filtre | 60 à 90 °C sans séchage, 15 à 25 °C au-dessus du point de rosée | Réduire l’air chaud ou augmenter le débit d’alimentation |
| Vitesse de séparateur | Variateur de rotor ou de cage | Quelques centaines à 1 500 tr/min selon le diamètre | Valider au tamis après chaque modification |
| Niveau vibratoire | Sonde de vitesse au palier, mm/s efficaces | Sous 2,8 mm/s pour 15 à 300 kW sur fondation rigide | Charger le lit, puis s’arrêter au-delà de 7 mm/s |
Sur une ligne sans séchage intégré, la température du gaz traduit l’échauffement de la chambre et celle du produit qui part au silo : on la maintient généralement entre 60 et 90 °C. Au-dessus, la poudre perd sa fluidité, agglomère au conduit et fatigue les manches du filtre. En dessous du point de rosée, la condensation les aveugle et le circuit s’étouffe en quelques heures.
Sur calcaire et carbonates, la limite haute n’est pas fixée par la chimie : la décomposition du carbonate de calcium ne s’amorce qu’à plusieurs centaines de degrés. La contrainte réelle vient du dépoussiérage, avec une marge de 15 à 25 °C au-dessus du point de rosée, et du stockage : une poudre ensachée trop chaude se compacte en silo. Le geste utile n’est pas de pousser l’air chaud sans borne mais d’équilibrer dosage, température et débit d’air.
Le séparateur est le seul organe qui décide de la taille de coupure. Dans une cage à palettes, la rotation crée la force centrifuge qui renvoie les grossiers dans la chambre : augmenter la vitesse affine la coupure, la baisser l’élargit. Les machines en service tournent de quelques centaines de tours par minute à un millier et demi selon leur diamètre, avec les correspondances de tamis usuelles : 100 mesh environ 150 µm, 200 mesh environ 74 µm, 325 mesh environ 45 µm.
Ce réglage se paie en énergie et en débit. Entre un produit à 100 mesh et un produit à 325 mesh, la consommation d’un broyeur à rouleaux bien conduit passe typiquement de l’ordre de 25 kWh par tonne à 50 ou 55 kWh, et le débit utile recule d’autant ; un circuit ultra-fin dépasse volontiers 80 kWh/t. Avant de demander plus fin, on vérifie la granularité réellement utilisée en aval.
Le tachymètre est une mémoire, pas une mesure. À palettes usées ou à joint défectueux, la coupure se décale à vitesse constante et le grossier réapparaît dans le sac. On valide au prélèvement : échantillon toutes les deux heures, tamisage ou mesure laser, et le carnet enregistre la valeur, non la position du variateur.
Les normes de sévérité vibratoire partagent l’échelle en quatre zones : état neuf, service durable acceptable, service limité dans le temps, risque d’endommagement. Pour une machine de 15 à 300 kW sur fondation rigide, les frontières se situent vers 1,4, 2,8 et 4,5 mm/s efficaces ; au-delà de 300 kW, on rencontre 2,3, 4,5 et 7,1 mm/s. Sur fondation souple, les paliers montent à 2,3, 4,5 et 7,1 mm/s dans la première catégorie, 3,5, 7,1 et 11 mm/s dans la seconde.
Ces valeurs se relisent au même endroit : boîtier de palier, même axe, même charge, machine en régime établi. Une valeur ponctuelle dit peu, une dérive de quelques mm/s par semaine dit tout. Trois causes reviennent sur un broyeur à rouleaux : un lit trop mince, un aliment redevenu trop grossier, une couronne de retenue ou un segment de table usés. Un corps métallique entré dans la chambre produit un pic brutal, sans gradation.
Face à une alarme de vibration, le réflexe fréquent est de charger la pression de broyage pour tasser le lit. Le résultat tient une heure, la facture est un jeu de rouleaux. La séquence juste : vérifier la consigne d’alimentation, attendre le temps de réponse, réduire le débit si le niveau reste haut, comparer à la valeur de référence. Au-delà de 7 mm/s, on arrête et on inspecte la chambre.
Une conduite stable tient dans un carnet court, rempli à heure fixe. Les quatre points ci-dessous couvrent l’essentiel des dérives de la production minérale et chacun appelle un geste précis.
Avant la chambre : l’entrée de matière, le classement, l’air et l’armoire qui les mesure.
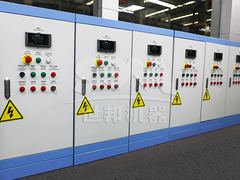
Suivi de charge et de vibration en continu, réglage mémorisé par recette. Conçu pour une petite équipe de conduite qui arbitre à distance plutôt qu’à l’oreille.
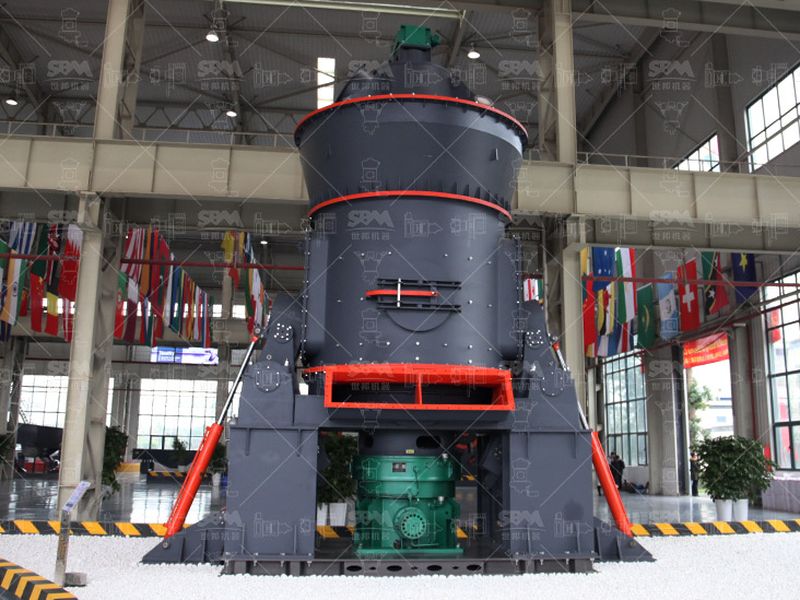
Voir la ficheCharge des rouleaux pilotée hydrauliquement et séparateur à cage accessible. La fenêtre de réglage est large, ce qui pardonne les variations d’aliment.
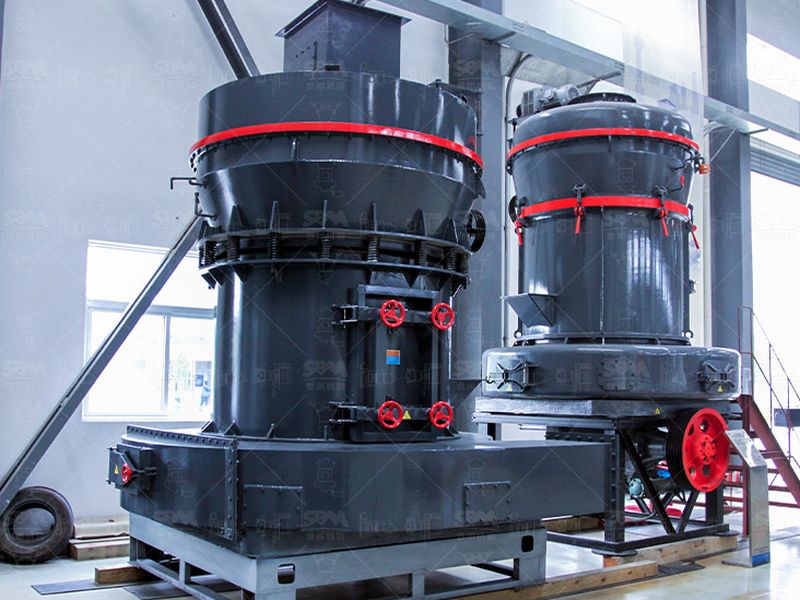
Voir la ficheBroyage, classement et séchage dans une enceinte unique. Le lit de matière se conduit à la pression de vérin et à l’arrosage, avec un réel temps de réponse.
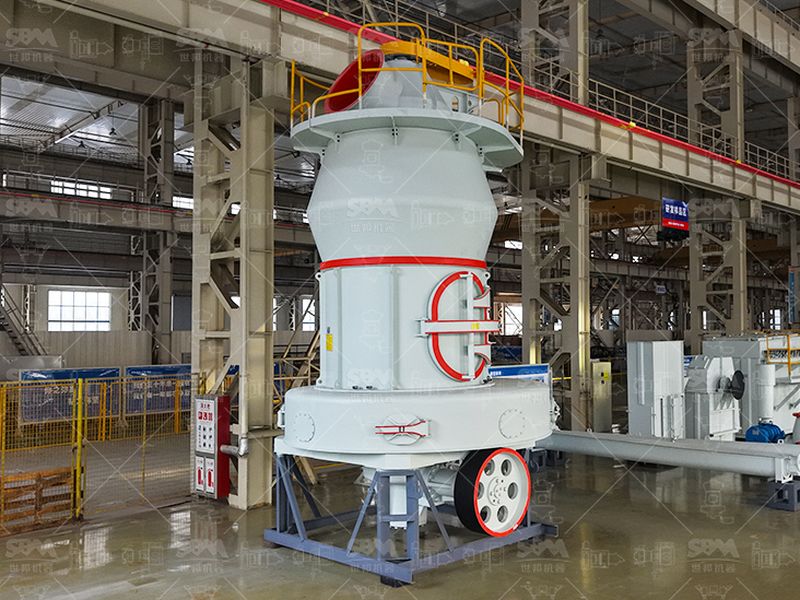
Voir la ficheFormat compact, débit modeste : la conduite y est plus directe, chaque palier de dosage se lit en quelques minutes sur le courant absorbé.
Voir la ficheLe courant absorbé du moteur principal baisse, la température en sortie grimpe et le niveau vibratoire augmente, car les organes travaillent sur une couche de matière trop mince. Le produit ressort plus grossier à réglage de séparateur constant. On relève alors le dosage par paliers de 5 %, en attendant dix à quinze minutes que le circuit se stabilise avant de toucher à autre chose.
Sur une ligne minérale sans séchage, la sortie se tient habituellement entre 60 et 90 °C. La contrainte réelle vient du dépoussiérage : il faut rester de l’ordre de 15 à 25 °C au-dessus du point de rosée pour que les fines n’agglomèrent pas les manches. La décomposition du carbonate de calcium exige plusieurs centaines de degrés : ce n’est donc pas la matière qui fixe la limite haute, mais le filtre et la fluidité de la poudre.
On vérifie d’abord l’alimentation : une couche de matière trop mince, un aliment redevenu trop grossier ou un corps métallique entré dans la chambre produisent le même saut de niveau. Si le relevé dépasse 7 mm/s efficaces au palier, on arrête la machine plutôt que de resserrer les réglages. Le redémarrage se fait à vide, puis en charge progressive, avec un relevé toutes les cinq minutes jusqu’au retour au niveau d’origine.
Oui, et c’est le réglage le plus direct : plus le rotor tourne vite, plus la taille de coupure baisse, parce que la force centrifuge renvoie davantage de grossiers dans la chambre. Passer de 100 à 200 mesh se paie en énergie par tonne et en débit perdu. Le réglage ne se valide qu’au tamis ou au granulatomètre, car l’usure des palettes décale la coupure à vitesse de rotation constante.
Quatre pages du site prolongent le réglage vers la pièce d’usure et le contrôle matière.
La courbe granulométrique de référence, celle contre laquelle on compare chaque échantillon de production pris au cours du poste.
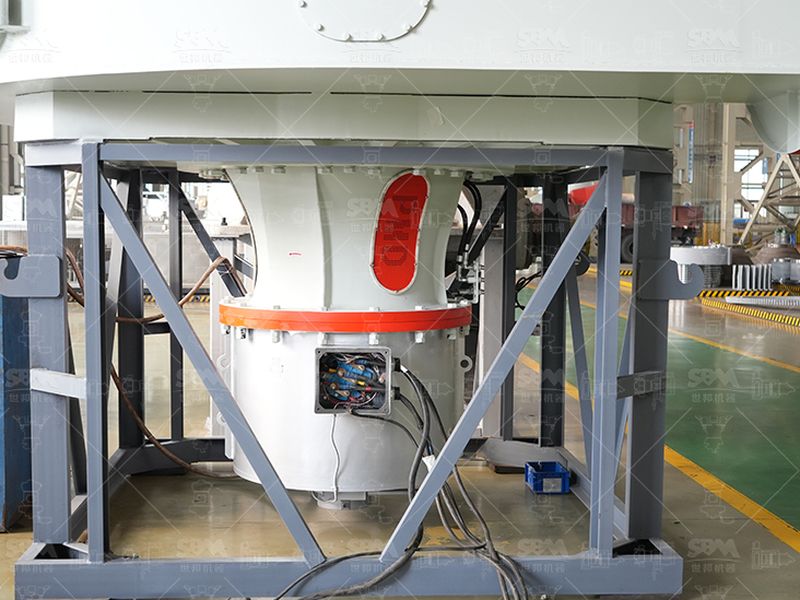
Rouleaux, pistes, grilles et palettes : une pièce usée décale la coupure à réglage constant, souvent avant toute alarme.
Le suivi qui remet une conduite à plat après un changement de veine, de matière ou de cible de finesse.
Une machine dont le réglage de lit et le classement se conduisent au poste, avec des plages larges et lisibles.