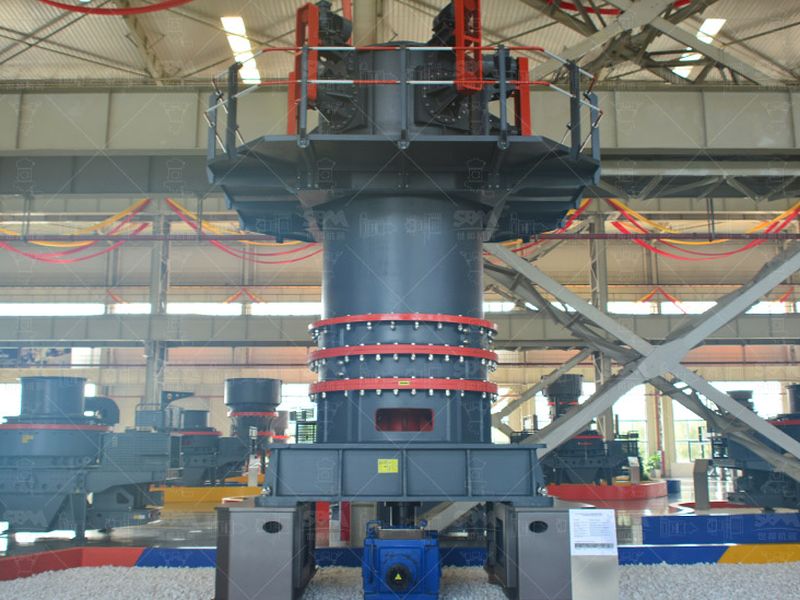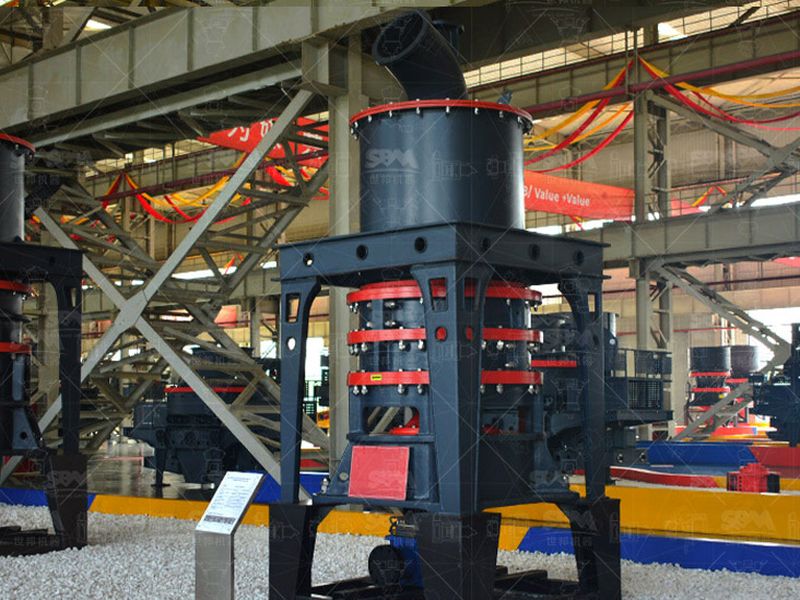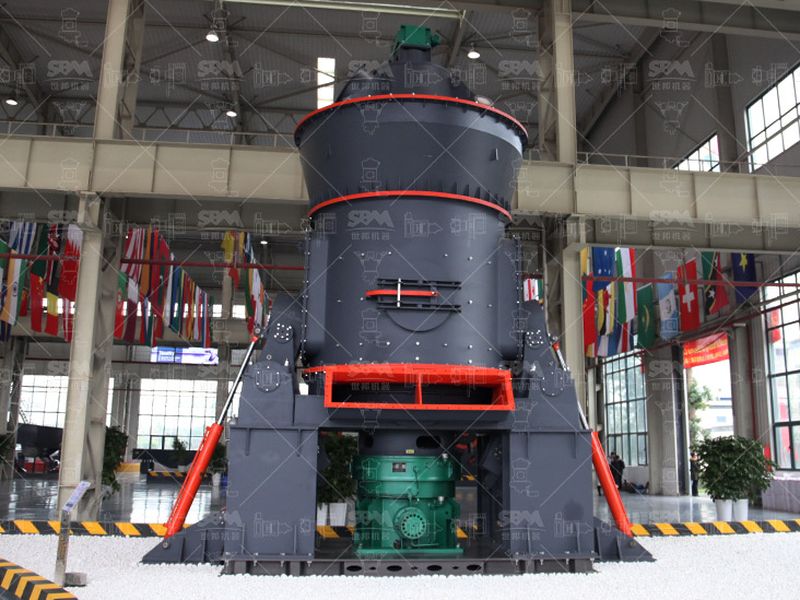
Broyeur vertical LM
L’alternative à sec quand la matière reste humide : le LM tolère une alimentation chargée en eau et sèche dans la machine, évitant une bouillie et toute la déshydratation qui va avec.
Voir la fiche
Ajouter de l’eau à un circuit de broyage change plusieurs choses à la fois : la température de la chambre, le comportement des fines et le coût caché de la déshydratation en sortie. Ce n’est pas une variante d’un réglage, c’est un autre procédé.
Le choix de la voie humide ne vient pas de la machine mais du produit. Une pâte destinée à un enduit, à un papier ou à un mastic exige une distribution serrée et une teneur en fer quasi nulle, deux choses difficiles à tenir à sec. Le broyage à sec, lui, bute sur une barrière physique : au-delà de quelques microns, les particules se recomplotent et le classificateur ne distingue plus rien.
Dans une bouillie, les forces capillaires et électrostatiques qui agglomèrent la poudre sont écrantées par le liquide. Chaque grain reste séparé, l’énergie envoyée sert à fracturer au lieu de compacter, et la courbe granulométrique se stabilise d’une heure à l’autre. Encore faut-il piloter la suspension comme un produit chimique à part entière.
Sous une dizaine de microns, une poudre sèche devient ingérable : elle s’agglomère, colmate les tamis et repasse dans le refus sans jamais être classée. En bouillie, le liquide maintient les grains éloignés les uns des autres, et le broyage peut descendre régulièrement sous 20 µm. Une finition à billes de céramique amène une majorité de particules sous 2 µm, une cible que la voie sèche n’atteint tout simplement pas.
L’eau joue aussi un rôle thermique. Le broyage échauffe la matière ; en sec, cette chaleur ramollit les charges organiques et fait coller les fines sur les parois. En bouillie, la température reste proche de celle du liquide de dilution, ce qui rend le réglage reproductible et facilite le suivi de la cible.
Tenir une suspension à 70 % de solide sans qu’elle fige demande un dispersant. Pour un carbonate de calcium, l’usage courant est un polyphosphate de sodium dosé entre 0,1 et 0,5 % de la masse sèche. Le polymère se fixe à la surface des grains et crée une barrière qui les empêche de se rejoindre.
Le dosage est une variable de procédé, jamais une recette fixe. Trop faible, la viscosité grimpe et le broyeur étouffe ; trop généreux, l’excédent reste en solution, mousse et perturbe la déshydratation. Il se règle à la rhéométrie sur un échantillon prélevé en ligne. La qualité de l’eau compte au même titre : une eau dure et chlorurée modifie l’action du dispersant et accélère l’attaque des aciers.
L’eau attaque l’acier. Dans une chambre où la bouillie calcaire est faiblement basique mais où l’eau d’appoint peut être chargée en chlorures, les revêtements et les corps broyants en acier au carbone se corrodent et relarguent du fer. Sur une poudre destinée à un papier ou à un profilé, quelques parties par million suffisent à colorer la teinte et à faire refuser le lot.
On répond à cela par les matériaux : blindages en céramique, revêtements caoutchouc ou polyuréthane, pièces de contact en inox. Le principe est de supprimer tout contact ferreux sur le chemin du produit, grilles de dégrillage et transporteur de sortie compris. Un séparateur magnétique en tête de ligne ne retire que le fer libre : il ne remplace pas un matériau de chambre adapté.
L’acier est dense, de l’ordre de 7,8 g/cm³, bon marché et efficace pour casser du gros. La céramique est plus légère mais n’apporte aucun métal au produit : l’alumine se situe autour de 3,6 à 3,9 g/cm³, la zircone dense vers 6,0 g/cm³, ce qui lui rend une énergie de choc proche de l’acier sans la contamination.
Le diamètre suit la cible. Au-delà de quelques millimètres, on garde des boulets d’acier pour l’ébauche. Pour une finition sous 2 µm, le broyeur à billes entraînées se charge de microbilles de zircone de 0,1 à 2 mm, jusqu’à environ 80 % du volume de la chambre. L’usure de ces corps devient alors le premier poste de coût d’exploitation, et le suivi du prélèvement d’usure une clause de contrat.
Quatre points à vérifier avant d’engager une ligne humide :
On ne vend pas une bouillie : il faut en tirer un solide. La sortie se situe autour de 60 à 75 % de matière sèche, ce qui appelle un filtre-presse ou une centrifugeuse, puis un séchage pour obtenir une poudre. L’eau clarifiée retourne au broyeur, entraînant le dispersant résiduel qu’il faut réajuster à chaque tour. La boucle d’eau est un poste de conception à part entière, et son coût vient s’ajouter à celui du broyage proprement dit.
| Teneur en solide au broyage | 65 à 80 % de matière sèche, selon la cible et le dispersant |
| Finesse atteignable | Sous 20 µm en boulets, majorité sous 2 µm en billes de céramique |
| Dispersant usuel | Polyphosphate de sodium, 0,1 à 0,5 % de la masse sèche |
| Corps broyants | Boulets d’acier à l’ébauche, microbilles de zircone 0,1 à 2 mm en finition |
| Contamination en fer | Quelques ppm rédhibitoires : blindage caoutchouc, polyuréthane ou céramique |
| Poste aval | Déshydratation puis séchage, recyclage de l’eau de broyage |
Autant d’ordres de grandeur qui situent le procédé et ses contraintes.
L’alternative à sec quand la matière reste humide : le LM tolère une alimentation chargée en eau et sèche dans la machine, évitant une bouillie et toute la déshydratation qui va avec.
Voir la fichePour les charges blanches qui visent le micron à sec, le LUM tient une cible ultra-fine en circuit fermé, là où la voie humide exigerait un broyeur à billes et un séchage séparé.
Voir la ficheUne poudre fine et régulière obtenue sans eau, donc sans risque de corrosion ni de reprise de fer : le bon compromis quand la pureté compte autant que la granulométrie.
Voir la ficheLe fer d’usure est l’ennemi n° 1 d’une poudre blanche. Le PMD intègre la séparation magnétique au broyage, réponse directe à la contamination que la voie humide accentue.
Voir la ficheDès que la cible descend sous quelques microns ou que le produit doit rester exempt de fer. En voie sèche, les particules fines s’agglomèrent et ne sont plus classées au-delà d’une dizaine de microns ; la bouillie maintient chaque grain séparé et permet une majorité de particules sous 2 µm en broyeur à billes de céramique. Le revers est la déshydratation et le séchage en sortie, à intégrer au coût de revient.
Pour un carbonate de calcium, on travaille généralement entre 65 et 80 % de matière sèche, selon la finesse visée et le dispersant employé. En dessous, le broyeur consomme pour rien ; au-dessus, la viscosité fait chuter la transmission d’énergie. La valeur exacte se fixe par rhéométrie sur l’échantillon, la température de l’eau servant de second paramètre.
L’acier est dense, bon marché et efficace pour l’ébauche, mais il contamine le produit en fer. La céramique, alumine ou zircone, évite cet apport métallique et devient indispensable pour une poudre de charge ou un blanc destiné au papier et au PVC. En finition ultra-fine, on charge le broyeur de microbilles de zircone de 0,1 à 2 mm, dont l’usure représente le premier poste d’exploitation.
En supprimant tout contact ferreux sur le chemin du produit. Une bouillie aqueuse corrode l’acier au carbone, surtout si l’eau est chlorurée, et relargue du fer qui colore la teinte. On utilise des revêtements caoutchouc, polyuréthane ou céramique, des blindages non ferreux et un dégrillage adapté. Un séparateur magnétique ne retire que le fer libre et ne remplace pas un matériau de chambre approprié.
Quatre pages du site pour trancher entre bouillie, poudre sèche et circuit mixte.
Teneur en solide, dosage de dispersant et courbe granulométrique mesurés avant dimensionnement, en conditions réelles de cisaillement.
Une même matière, trois finishes et trois procédés : ce que la voie humide apporte et ce qu’elle coûte sur un filler blanc.
Céramique ou acier, diamètre, tenue par tonne et suivi du prélèvement d’usure : le poste qui décide du coût d’exploitation.
Des installations de poudres blanches avec leur matière, leur tonnage et leur finition, pour calibrer une cible comparable.