Broyeur vertical ultra-fin LUM
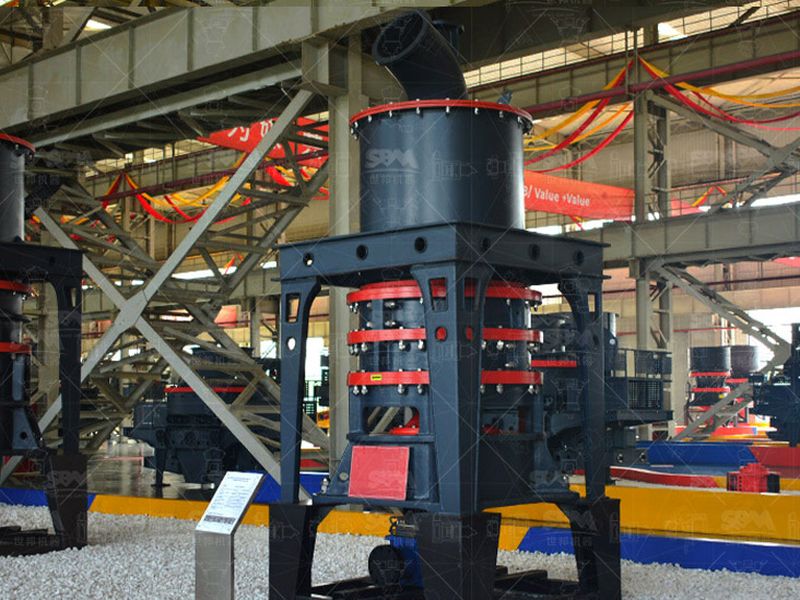
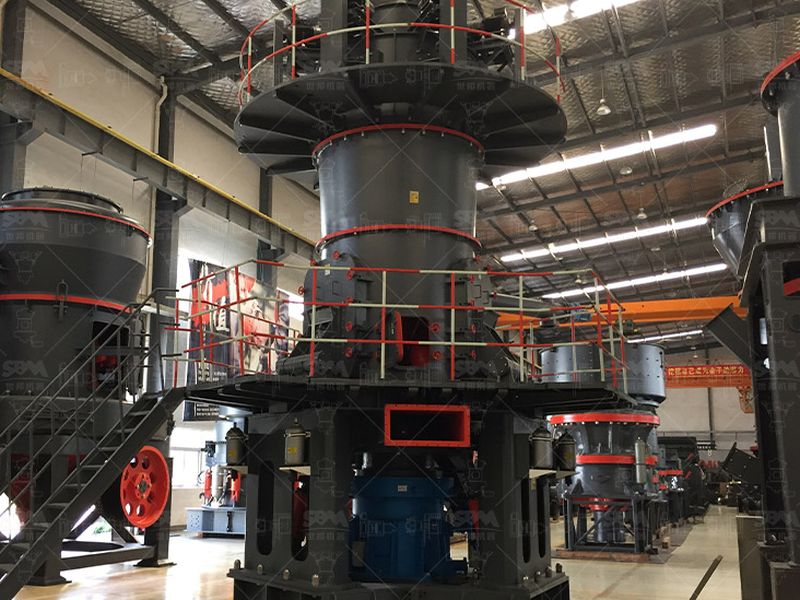
Circuit d’air calibré pour une recirculation élevée, classifieur à haut rendement : la boucle courte du vertical, poussée jusqu’aux cibles sous 20 µm.
Voir la fiche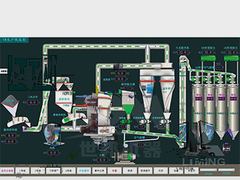
Le schéma de flux d’une ligne est connu ; ce qui coûte ou rapporte se joue dans le comportement de sa boucle de recirculation. Refus, taux de fines, netteté de classement : voici comment la lire.
Un broyeur seul broie tout ce qu’il reçoit jusqu’à ce que tout parte ; un circuit fermé ne garde dans la boucle que ce qui n’est pas encore conforme. Cette nuance apparemment administrative change trois choses : l’énergie par tonne, la régularité du produit et la stabilité de l’exploitation. Elle explique pourquoi deux lignes identiques, réglées différemment, ne facturent pas la même poudre.
Nous parlons ici du comportement de la boucle — ce que font les refus au circuit — et non du tracé du schéma de flux ni des gestes de conduite au poste de contrôle.
Dans un broyage en passage unique, la particule qui a atteint sa cible reste dans la zone de broyage jusqu’à sortir par entraînement : elle y est cassée encore, puis encore, en pure perte. Le circuit fermé interrompt cette loterie : le flux d’air emporte la poudre, le classifieur décide, seul le grossier redescend dans la chambre. La conséquence est double : moins d’énergie par tonne conforme, et une distribution resserrée, puisque la traîne fine cesse d’être alimentée par des grains surbroiés.
Encore faut-il que la décision du séparateur soit nette. Un classement flou laisse partir des gros au produit — défaut qualité — et revenir des fins aux refus — défaut coût. La boucle ne vaut pas par son existence, mais par la sélectivité de son tri.
Le taux de recirculation d’abord : le rapport entre la masse de refus et l’aliment neuf. En semi-fin sur séparateur externe, il tient couramment entre 1 et 2,5 ; il monte davantage sur les cibles fines, où le séparateur renvoie une part croissante de ce qu’il reçoit. La taille de coupure ensuite, calibrée par la vitesse du rotor et le tirage d’air, qui doit se lire comme une cible de production, pas comme un réglage de confort. Enfin la courbe de partage, établie sur trois échantillons — alimentation du séparateur, produit, refus —, dont on retient trois nombres : la coupure, la netteté du passage, et le court-circuit de grossiers filant au produit.
| Masse de refus rapportée à l’aliment neuf | De 1 à 2,5 en semi-fin, davantage en cible fine | En hausse à courant constant : le classement dérive ou l’aliment durcit |
| Part de fines sous la cible dans les refus | Tenable jusqu’à environ 10 à 25 % | Au-delà, le broyeur remoud du produit fini : surconsommation directe |
| Grossiers dépassant la cible dans le produit | Tolérance contractuelle, usuellement 1 à 2 % | En hausse : netteté dégradée, palettes ou aubes du classifieur usées |
| Courant du moteur principal | Bande témoin définie au réglage type | Une dérive lente signale l’usure ; un bruit de charge signale l’accumulation |
Prenons un circuit semi-fin mené à 30 t/h d’aliment neuf, avec un classement renvoyant 60 t/h de refus. Le broyeur travaille 90 t/h pour en sortir 30 conformes : deux tiers de sa besogne sont de la reprise. Sur ces 60 t/h de refus, une analyse montre 12 t/h déjà sous la cible de finesse — ces tonnes-là sont broyées deux fois pour rien, et l’équivalent d’un sixième de l’énergie du circuit part en surbroyage. La courbe de partage du séparateur, pas la puissance du broyeur, décide de cette facture.
La boucle a une inertie : ce qui y entre met minutes à en sortir. Si l’aliment durcit ou si le classement se décale, les refus croissent, la zone de broyage s’épaissit, le courant monte, le débit de produit baisse — et le réflexe consistant à augmenter l’alimentation aggrave l’engorgement au lieu de le résorber. La sortie de crise est inverse : réduire l’aliment, purger une partie des refus accumulés, laisser la boucle se vider à géométrie constante, puis identifier la cause. Une boucle qui redémarre sans purge revient dans le même état en une journée.
La première est l’humidité de l’aliment : elle colmate les aubes du classifieur et le filtre, le tirage d’air chute, les refus grossissent sans que la dureté de la roche ait changé. La deuxième est la granulométrie d’entrée : un concassage défaillant qui passe 0/25 mm en 0/60 mm épaissit le lit et déséquilibre le classement vers le bas. La troisième est l’usure du séparateur : palettes ou grille touchées, la netteté se dégrade lentement, et seul le relevé périodique des trois échantillons le montre. La quatrième est le dépoussiérage : un colmatage côté aspiration réduit le débit d’air, et le circuit perd ses fines par le refus au lieu de les lui rendre.
Le décodage se fait sur enregistrements, pas à l’œil :
Le broyeur à séparation externe — tamis ou classifieur suivi d’un retour par réélévateur — est bavard : on pèse ses refus, on les observe, on corrige. Le vertical à classement intégré est plus discret : une partie de la recirculation se fait dans la chambre même, le cône de refus rendant à la table une matière qu’on ne compte pas facilement. Sa boucle est plus courte, donc plus réactive aux consignes, mais elle pardonne mal l’humidité et les surdimensions : un lit de matière épais décroche le broyage avant que les courants n’aient eu le temps d’alerter. En cible très fine, sur l’une comme sur l’autre architecture, la masse reprise dépasse de plusieurs fois l’aliment neuf : le débit utile n’est plus qu’une fraction de la masse remise en circulation, et le rendement du classement devient la variable économique dominante.
C’est là que le circuit fermé se distingue d’un simple tour de machine : il transforme le séparateur en organe de production. Avant de toucher au broyeur, on touche au tri.
Quand la production baisse à courant constant, le réflexe est de pousser l’alimentation. C’est l’inverse qu’il faut faire : la boucle est saturée, et le coupable siège presque toujours au sommet de la ligne, dans un classement dont la netteté s’est dégradée.
Un classifieur en bon état renvoie aux refus le seul grossier utile. Usé, encrassé, déséquilibré en air, il y mélange une part croissante de fines déjà conformes : chaque pourcent de fines dans les refus est un pourcent d’énergie payée deux fois.
Le redressement se conduit donc par le haut : contrôle des trois flux, propreté des aubes, recalage du tirage d’air, puis retour à l’aliment nominal. Le broyeur, lui, n’aura rien eu à changer.
Circuit d’air calibré pour une recirculation élevée, classifieur à haut rendement : la boucle courte du vertical, poussée jusqu’aux cibles sous 20 µm.
Voir la ficheClassifieurs à cage en cascade : le tri décide du débit plus que la chambre, et chaque étage récupère une fraction du refus sans entraîner les fins.
Voir la ficheSuivi de charge et de vibration en continu : la boucle externe du MTW se voit depuis l’armoire, y compris son emballement naissant.
Voir la ficheLit de matière comprimé, classement intégré, refus rendus à la table par le cône : à cette échelle, la stabilité de boucle conditionne le débit autant que la pression hydraulique.
Voir la ficheCela dépend de la cible, pas d’une norme unique. Pour un broyeur à boulets avec séparateur externe en semi-fin, la masse reprise tient entre une et deux fois et demie l’aliment neuf. Un vertical à classement intégré garde dans sa zone de broyage une recirculation interne nettement plus forte, plusieurs fois l’aliment, et le chiffre grimpe encore sous 15 µm. Le taux ne juge pas à lui seul le circuit : c’est la part de produit déjà fini dans les refus qui décide si la boucle travaille ou gaspille.
Par sa courbe de partage, tracée à partir de trois échantillons : l’alimentation du séparateur, le produit fin et les refus. Trois nombres la résument : la taille de coupure, la netteté du passage du grossier au fin, et le court-circuit laissant filer des gros grains dans le produit. Si les refus contiennent une fraction notable de particules déjà sous la cible, le classement est mauvais et le broyeur remoud gratuitement.
Les refus croissent plus vite que la capacité de réduction du broyeur : la matière s’accumule dans le circuit, le courant du moteur principal monte, le débit de produit fini diminue et la poudre chauffe. Le retour à la stabilité passe d’abord par une baisse d’alimentation, puis par la purge d’une partie des refus accumulés, enfin par la recherche de la cause : aliment trop humide, filtre colmaté ou classifieur usé.
Oui, à cible égale par rapport à un broyage en passage unique : évacuer une particule dès qu’elle a atteint sa taille évite de la casser encore, et le gain mesuré se situe usuellement entre 15 et 30 % par tonne, avec une distribution granulométrique plus resserrée. Mais la condition tient au séparateur : un classement à la netteté médiocre recrée du surbroyage dans la boucle et reperd une part du gain.
Quatre pages du site, du schéma de flux aux pièces qui usent la boucle.
Les cibles de finesse du calcaire industriel et leur effet sur la boucle : plus la cible est fine, plus le classement pèse dans le débit.
Des lignes en boucle fermée déjà conduites, avec leurs réglages types de refus et de tirage d’air.
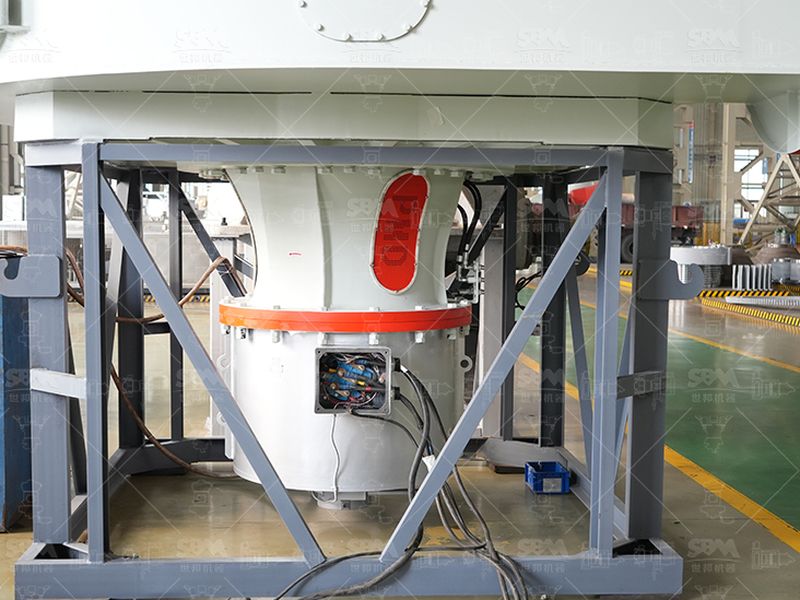
Rouleaux, galets, aubes de classifieur : l’usure dégrade la netteté du tri avant de dégrader le débit.
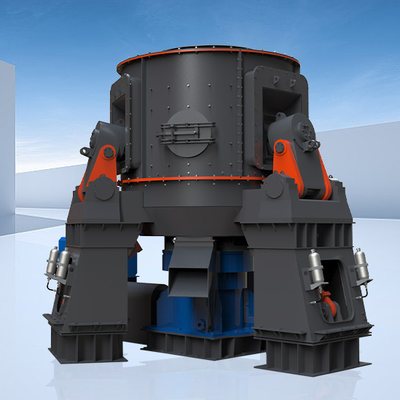
La famille où la boucle intégrée travaille à plein : lit de matière épais, classement instantané, refus rendus directement à la table.