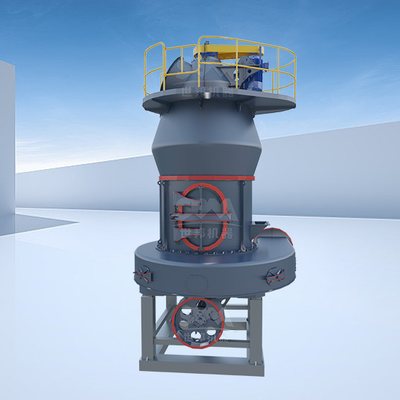
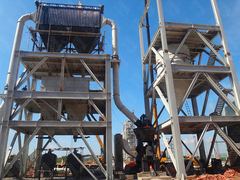
Moulin trapézoïdal
Le standard du marché indien pour le 80 à 325 mesh. Pièces d’usure disponibles localement, réglage simple, débit sensible à l’humidité.
L’Inde fabrique beaucoup de machines de broyage et en annonce davantage. Entre un atelier qui coule ses propres carters et un négociant qui habille une base importée, la fiche technique se ressemble, le délai et le comportement en production n’ont rien de commun.
Lire une offre indienne suppose de traduire trois vocabulaires : celui des mailles, celui des tonnes à l’heure, et celui des semaines. Chacun cache une hypothèse que la fiche ne détaille pas.
Le marché du calcaire indien s’appuie sur une ressource abondante, répartie entre le Rajasthan, l’Andhra Pradesh, le Gujarat et le Madhya Pradesh, et sur une demande tirée par le ciment, la chaux, les peintures, les plastiques chargés et l’amendement des sols. Cette densité d’usage explique l’épaisseur du catalogue local. Elle n’explique pas, à elle seule, pourquoi deux machines de même dénomination tiennent l’une sa finesse et l’autre non.
Premier profil : l’atelier qui conçoit, coule et usine. Autour de Rajkot, de Coimbatore, d’Udaipur et de la ceinture de Delhi-NCR, un certain nombre d’entreprises produisent des moulins à galettes et des broyeurs à marteaux de conception ancienne mais éprouvée. Les tolérances d’usinage varient d’une série à l’autre ; en revanche la disponibilité des pièces d’usure est immédiate, et c’est souvent ce qui décide un exploitant local.
Deuxième profil : le monteur. Il achète un carter, un réducteur et un moteur à des tiers, assemble, peint, et livre sous son nom. La machine fonctionne, mais la géométrie de la chambre et le couplage broyeur-classifieur ne lui appartiennent pas. Toute déviation par rapport à la fiche standard devient une négociation avec trois fournisseurs au lieu d’un.
Troisième profil : le négociant sans atelier. Sa force commerciale réside dans le portefeuille de marques et dans la facilité de paiement. Sur ce segment, l’annonce de capacité est une moyenne commerciale, rarement une mesure sur matière donnée.
Les tonnes à l’heure indiennes sont presque toujours exprimées sur une poudre grossière, disons 80 mesh, sur une matière sèche et sur un produit calcaire pur. Reprendre la même machine pour du 200 mesh divise le débit par deux à trois ; passer à du 325 mesh l’approche de la division par quatre. Un marbre chargé à 3 % de silice, ou un calcaire magnésien plus tenace, déplace encore la courbe. C’est la raison pour laquelle un essai sur échantillon, avec relevé granulométrique, coûte moins cher qu’une ligne sous-dimensionnée que l’on cherche à rattraper par un second broyeur.
Quatre semaines se rencontrent dans les annonces. Elles décrivent une machine déjà construite, ou un montage rapide sur pièces achetées au marché. La réalité d’une commande neuve tient en trois blocs : la fonderie et l’usinage des organes lourds, deux à cinq semaines selon la saison ; l’approvisionnement du classifieur à cage, du ventilateur et de l’armoire, une à trois semaines ; la préparation des surfaces, le montage à vide chez le fabricant et le test, une semaine environ.
Deux aléas pèsent sur l’ensemble. La mousson ralentit l’acheminement intérieur et les coulées, car nombre de fonderies fonctionnent sans installation climatisée ni stock tampon. Les arrêts annuels de fin d’année, calés sur les fêtes et sur les relevés de compte, retirent deux à trois semaines ouvrées au calendrier de novembre à janvier. Un engagement de délai qui n’a pas été écrit contre un point de contrôle à mi-parcours se retourne fréquemment en livraison retardée de plusieurs semaines.
L’Inde partage la fréquence de 50 Hz avec la Chine et l’Europe. Une machine importée vers ce marché conserve ses vitesses de calcul : le classifieur coupe à la même granulométrie, le ventilateur déplacé au même débit massique, le moteur ne demande ni rebobinage ni modification de poulies. L’adaptation se limite le plus souvent à la tension, 415 V contre 380 ou 400 V, et au plan de commande, où les tensions auxiliaires indiennes restent en 230 V monophasé.
La facture, en revanche, change la conduite. Beaucoup d’abonnements industriels indiens facturent la puissance souscrite en kVA autant que l’énergie en kWh. Une ligne qui tire un pic de démarrage de cinq fois le courant nominal se paie à chaque enclenchement, ce qui rend le démarreur progressif ou le variateur rentable en moins d’une année d’exploitation, et pousse à faire tourner la ligne en régime continu plutôt qu’en marches répétées.
| Profil | Ce qui est fabriqué sur place | Délai usuel constaté | Point de vigilance |
|---|---|---|---|
| Atelier intégré | carter, arbres, galettes, montage final | 10 à 16 semaines | qualité d’usinage variable selon la série |
| Monteur assembleur | montage, câblage, mise en route | 6 à 10 semaines | aucune maîtrise du couple broyeur-classifieur |
| Négociant | rien | 4 à 8 semaines si stock | capacité annoncée sans essai matière |
| Constructeur export | gamme complète, banc d’essai | 12 à 20 semaines | pièces d’usure à commander d’avance |
Comparer deux offres chiffrées indiennes sur le seul total est trompeur. Le prix d’une ligne se répartit entre la partie mécanique — broyeur, classifieur, ventilateur — et tout ce qui fait tourner : l’armoire et l’automatisme, la poussière et le dépoussiérage, le stockage et l’ensachage, le génie civil et le montage. Une offre basse omet presque toujours deux de ces lots, et les deux lots oubliés représentent couramment 20 à 30 % du budget réel.
Le coût d’usage se juge ensuite sur trois consommables : les revêtements et galettes, les joints et filtres du dépoussiéreur, la main-d’œuvre de ressuage et de reserrage. Sur une machine à galettes standard traitant un calcaire à faible teneur en silice, l’usure reste modeste ; sur un produit chargé en quartz, elle peut multiplier par trois la fréquence de remplacement et effacer l’écart d’investissement initial.
Une visite d’un jour suffit si elle est cadrée. Elle ne porte pas sur la surface du hall ni sur l’épaisseur du catalogue, mais sur les quatre preuves matérielles qui suivent. Le reste relève de la négociation commerciale.
À ces conditions, l’Inde offre un rapport capacité-prix difficile à battre, une maintenance locale compréhensible en français comme en anglais technique, et une pièce de rechange qui arrive en quelques jours plutôt qu’en quelques semaines. Sans elles, la même commande se transforme en chantier d’adaptation de six mois.
Ces valeurs séparent une offre sérieuse d’une fiche recopiée.
Le standard du marché indien pour le 80 à 325 mesh. Pièces d’usure disponibles localement, réglage simple, débit sensible à l’humidité.
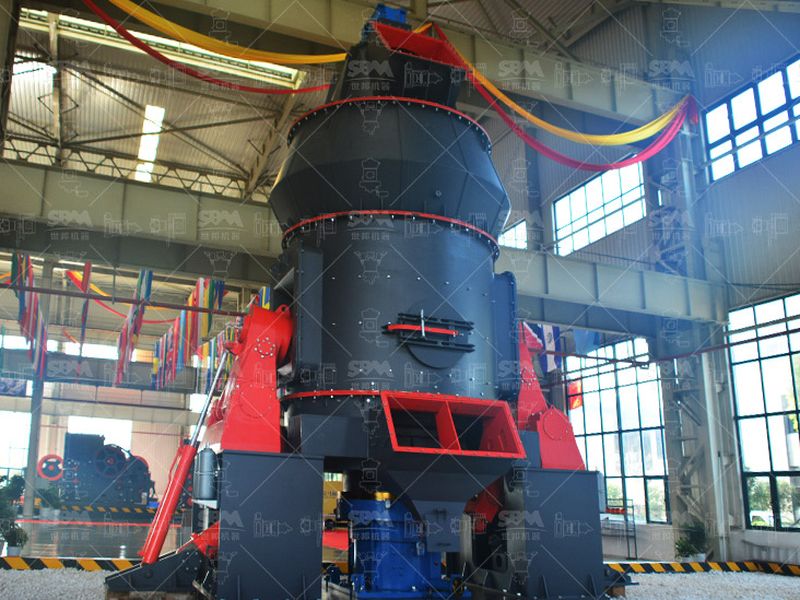
Le classifieur à cage reprend le refus et stabilise la coupe. C’est la configuration qui tient 200 mesh sans dépendre du seul tour de machine.
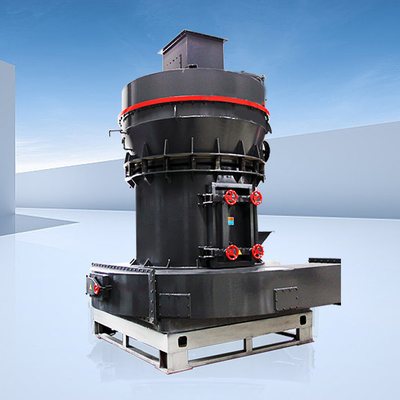
Pour les débits continus et les alimentations humides. Séchage intégré, énergie par tonne maîtrisée, mais pièces d’usure à anticiper à la commande.
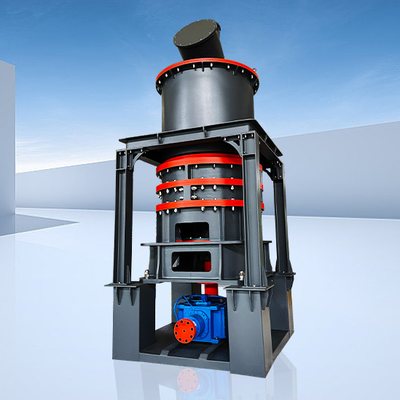
Le segment micronique, pour les charges fonctionnelles et les peintures. Faible débit par unité, mais régularité granulométrique recherchée.
Quatre semaines correspondent à une machine standard déjà construite, ou à un montage à partir de pièces achetées à des sous-traitants. Une coulée de carter, un arbre usiné et un classifieur à cage demandent chacun deux à cinq semaines de plus. Le délai utile se décompose en trois postes, et non en une seule ligne : fabrication des organes, approvisionnement de l’armoire et du circuit d’air, puis acheminement intérieur et mise en route.
Les annonces portent le plus souvent sur une poudre de 60 à 100 mesh, soit 250 à 150 µm environ. Tenir 200 mesh, 74 µm, suppose un classifieur à cage bien réglé et une alimentation sous 5 % d’humidité. Le 325 mesh, 45 µm, reste accessible sur un moulin à galettes récent, au prix d’une chute de débit de l’ordre de 40 % par rapport au réglage 100 mesh.
Pour la fréquence, non : l’Inde fonctionne en 50 Hz comme la Chine et l’Europe, une machine importée conserve donc ses vitesses de calcul. L’écart vient de la tension, 415 V triphasé, et de la facture : un abonnement adossé à la puissance souscrite en kVA rend les pointes de démarrage aussi coûteuses que l’énergie consommée, ce qui oriente vers un démarreur progressif ou un variateur plutôt que vers un couplage direct.
Quatre éléments suffisent à trier une offre. Une fonderie dans l’atelier, ou l’absence de fonderie et donc des pièces achetées au dehors. Un banc d’essai où la machine tourne à vide puis en charge avant expédition. Un stock visible de pièces d’usure pour le modèle vendu. Deux installations de référence que l’on peut visiter à une distance raisonnable. Sans essai sur votre propre échantillon, un catalogue ne dit rien du comportement de votre matière.
Le marché indien ne se résume pas à une ligne de prix. Ces pages détaillent ce qui, autour de la machine, décide du résultat.
Constructeur, revendeur ou agent : ce que chaque maillon garantit réellement et ce qu’il délègue.
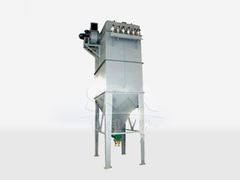
Alimentateur, broyeur, élévateur, classifieur, silo, ensachage : la liste que l’offre doit contenir.
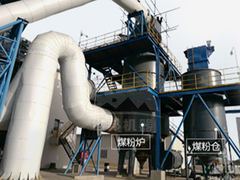
Dosage, débit d’air, température et vibration : les leviers qui tiennent la finesse au quotidien.
Descendre sous 10 µm change la machine, l’énergie et le prix de revient : à vérifier avant de comparer deux offres.