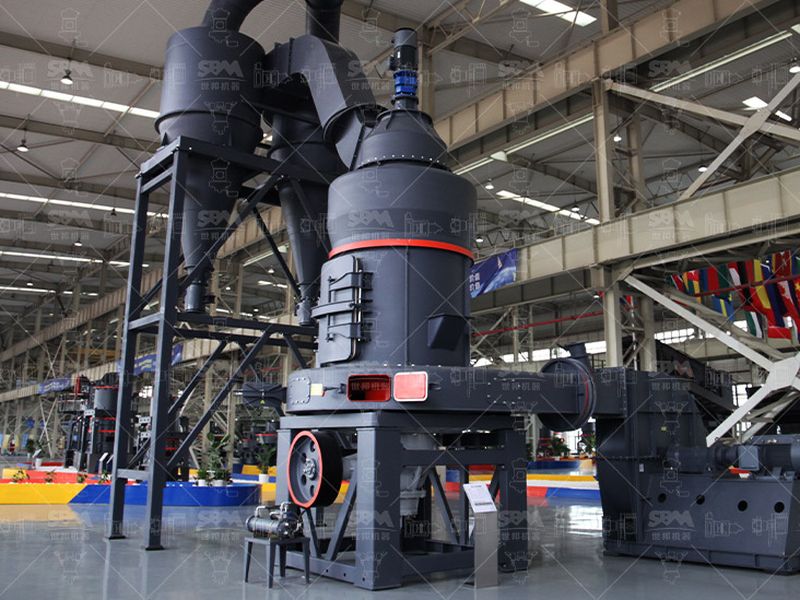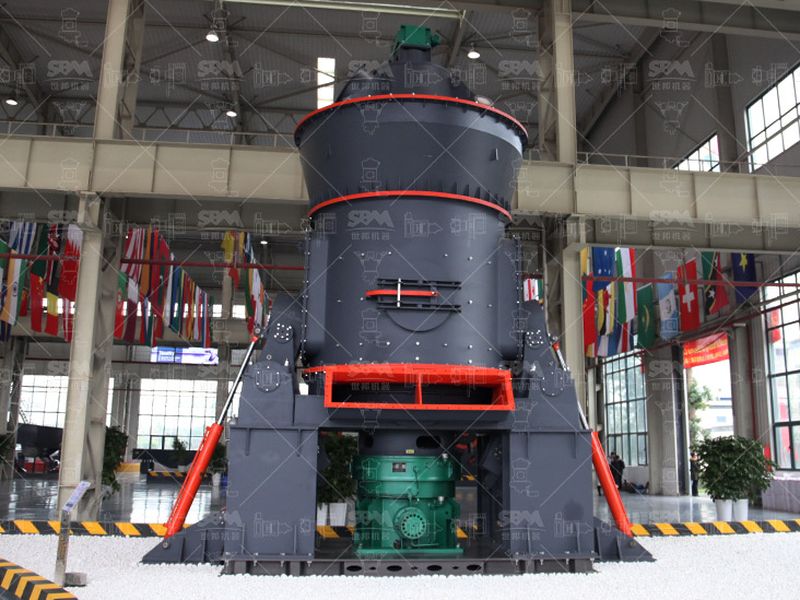
Broyeur vertical LM
Réunit broyage, séchage et classement dans une enceinte unique. Le poste central d’une unité qui traite une matière humide sans séchoir séparé.
Voir la fiche
Le broyeur fait la poudre, mais il ne la fait pas seul. Une unité tient debout quand sept appareils tournent à la même cadence — et le débit promis se joue souvent sur un poste secondaire mal calibré.
Commander une ligne complète, c’est acheter un équilibre entre la matière qui entre, l’air qui circule et la poudre qui sort. Chaque maillon porte une responsabilité propre et une marge de réglage. Les revoir un à un évite l’erreur la plus coûteuse : sur-calibrer le broyeur et sous-calibrer tout ce qui l’entoure.
Le point de départ est rarement une fiche technique, mais un débit cible et une granulométrie. Un poste bien choisi isolément peut plomber la ligne s’il n’est pas raccordé aux autres. L’inventaire ci-dessous suit le flux réel, de la trémie jusqu’au sac.
La matière arrive en tas, souvent un 0/20 ou 0/40 millimètres après le concassage primaire. Un alimentateur la pique à la sortie de trémie et la dépose au pied de l’élévateur. Celui-ci l’élève jusqu’à la tête, d’où elle entre dans le broyeur par gravité. Le broyeur réduit et sèche à la fois ; l’air chargé de poudre monte au séparateur. La fraction conforme part au produit, les refus retombent dans la chambre. L’air, lui, poursuit jusqu’au filtre qui le dépoussière. La poudre récupérée gagne le silo, puis l’ensacheuse. Sept appareils, un circuit de matière et un circuit d’air qui ne se quittent jamais.
L’alimentateur ne vide pas seulement une trémie : il fixe le débit d’entrée, donc la stabilité du lit de matière dans le broyeur, donc le courant absorbé. On le calibre à environ une à une fois et demie le débit nominal, pour qu’il travaille au milieu de sa plage et non à sa limite. Sa précision de dosage, de l’ordre de un pour cent, se retrouve telle quelle dans la régularité du produit.
L’élévateur à godets reprend ce débit en tonnes par heure et en hauteur de relevage, parfois trente à quarante mètres. Deux pièges reviennent : un débit sous-calibré qui affame le broyeur aux heures de pointe, et une vitesse de courroie trop élevée qui projette la matière au pied de la colonne et use la chaîne. On lui laisse une réserve, et on vérifie l’espacement des godets en fonction de la densité réelle de la poudre.
Le broyeur est le seul poste qui transforme réellement la granulométrie. Ses repères sont connus : de 10 à 100 tonnes à l’heure selon le modèle, un produit réglable de 20 à 400 mesh, une consommation de 25 à 45 kilowattheures par tonne, davantage si l’on descend sous 45 microns. Mais il ne fixe pas seul la finesse atteinte.
Le séparateur, juste au-dessus, est le vrai arbitre. Sa vitesse de rotation décide de la taille de coupure : ce qui passe part au produit, ce qui retombe repasse dans la chambre. C’est lui qui donne le rendement du circuit. Mal réglé, il livre soit une poudre trop grosse que le client refuse, soit un rejet excessif qui surconsomme de l’énergie pour rien.
Séparateur et broyeur se partagent le même souffle. Le débit d’air entraîné, plusieurs milliers de mètres cubes par heure, transporte la poudre vers le classement puis vers le filtre. C’est ce volume d’air, et non la seule puissance du broyeur, qui dimensionne la fin de la chaîne.
Le filtre à manches protège l’air rejeté et récupère la poudre. On le dimensionne sur une vitesse de filtration de l’ordre de 0,8 à 1,2 mètre par minute et sur le volume réellement aspiré par le circuit. Une surface trop faible laisse repartir la poudre et colmate ; une surface inutile gonfle la consommation de ventilation. Le seuil de rejet se situe aujourd’hui entre 20 et 30 milligrammes par mètre cube normalisé, parfois sous 10 selon la réglementation locale.
Le silo, lui, découple le fonctionnement continu du broyage des à-peu-près de l’ensachage et du transport. Son volume se calcule en temps de séjour : une demi-journée à une journée de production pour lisser les arrêts courts, davantage en export, où plusieurs jours de tampon absorbent l’attente d’un embarquement. Un fond conique bien aéré évite l’archage d’une poudre cohésive.
L’ensacheuse est le seul poste que le client voit. Une rotative à becs délivre plusieurs milliers de sacs à l’heure ; un poste à big-bag traite le vrac en contenants de plusieurs centaines de kilos. Sa cadence doit égaler ou dépasser celle de la ligne, sinon la poudre remonte dans le silo et le circuit finit par saturer.
Le vrai risque d’une unité complète n’est pas une machine en défaut, mais une addition d’appareils correctement choisis séparément et mal raccordés entre eux. Débit de matière, volume d’air, temps de séjour et cadence d’ensachage relèvent du même calcul. C’est en les reliant, et non en empilant les fiches, que la ligne tient sa promesse.
| Alimentateur | Dose la matière au broyeur ; calibre de 1,0 à 1,5 fois le débit nominal, précision de dosage de l’ordre de 1 % |
| Élévateur à godets | Élève l’aliment ; débit en t/h et relevage de trente à quarante mètres, vitesse de courroie de 1,5 à 2,5 m/s |
| Broyeur | Réduit la matière ; 10 à 100 t/h, produit de 20 à 400 mesh, 25 à 45 kWh par tonne |
| Séparateur | Classe la poudre ; la rotation fixe la coupure, l’air entraîné se compte en milliers de m³ par heure |
| Filtre à manches | Retient les fines ; vitesse d’air de 0,8 à 1,2 m/min, rejet sous 20 à 30 mg par m³ normalisé |
| Silo tampon | Stocke le produit ; une demi-journée à une journée de production en continu, plusieurs jours en export |
| Ensacheuse | Conditionne ; plusieurs milliers de sacs à l’heure en rotatif, poste à big-bag pour le vrac |
Quatre réflexes suffisent à vérifier qu’une offre tient la cohérence d’ensemble avant même de discuter les prix.
Chaque poste a sa marge de sécurité, mais ces marges ne se cumulent pas : elles doivent se répondre. Un broyeur généreusement calibré derrière un élévateur au ras du débit ne gagnera rien, et un filtre sous-dimensionné annule le classement le plus fin obtenu en amont.
Le bon réflexe est de tracer, avant commande, deux courbes simples : le débit de matière du premier au dernier poste, et le volume d’air du broyeur jusqu’au filtre. Ces deux lignes directes désignent l’appareil le plus juste, celui autour duquel tous les autres se règlent.
Réunit broyage, séchage et classement dans une enceinte unique. Le poste central d’une unité qui traite une matière humide sans séchoir séparé.
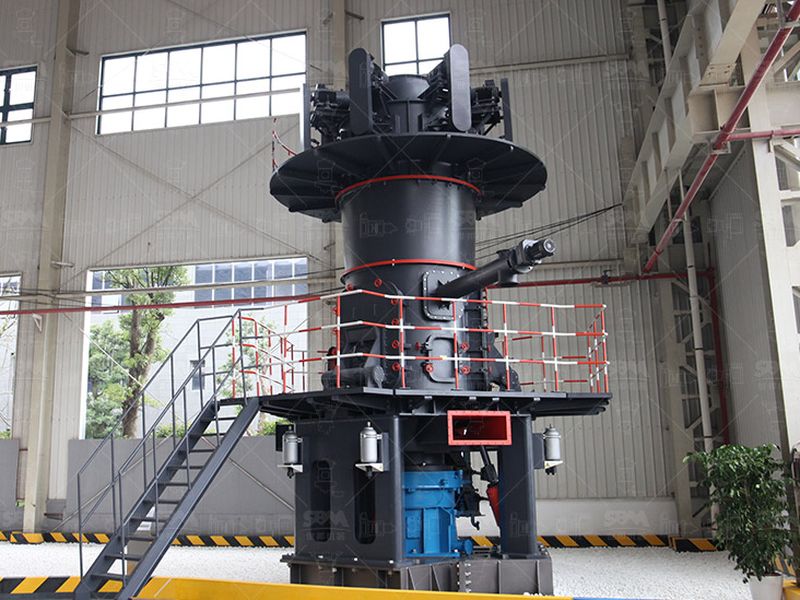
Voir la ficheRouleaux sur piste trapézoïdale, réglage hydraulique. Un cœur de ligne robuste pour les poudres de charge et les cadences moyennes.
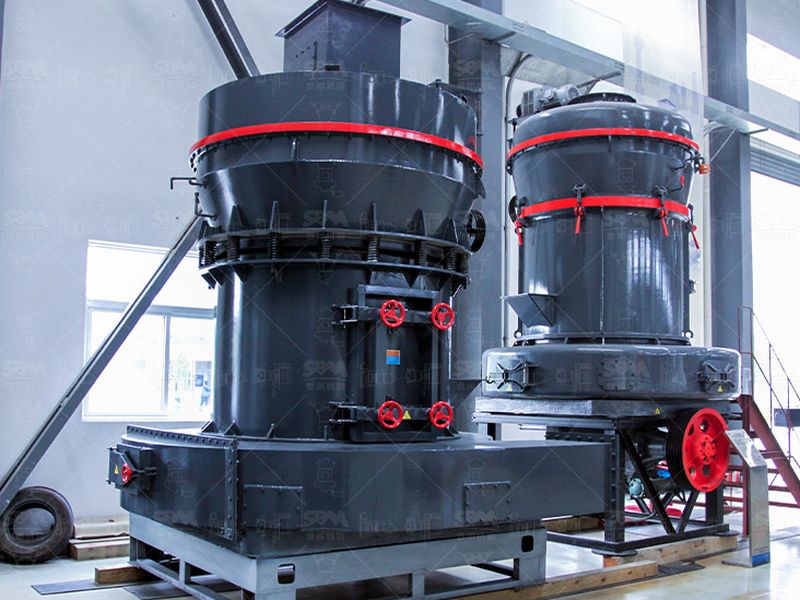
Voir la ficheDérivé du LM pour les poudres fines, avec séparateur à haut rendement. Le poste qui oblige à accorder air et filtre sur toute la fin de ligne.
Voir la ficheFormat compact pour puissances modestes et reprises d’installation. Il se glisse dans une unité légère où l’encombrement des postes prime.
Voir la ficheSept postes, dans l’ordre du flux : un alimentateur qui dose la matière, un élévateur à godets qui l’élève jusqu’au broyeur, le broyeur lui-même, un séparateur qui classe la poudre, un filtre à manches qui retient les fines, un silo qui tamponne le produit fini et une ensacheuse. En amont s’ajoutent souvent le dépoussiérage des points de transfert et l’air de transport. Retirer un seul de ces maillons rompt l’équilibre du circuit.
Les deux se règlent sur le débit nominal du broyeur, avec une marge. Un alimentateur à plateau ou vibrant se calibre à environ une à une fois et demie la cadence visée, pour ne jamais tourner à sa limite et garder le lit de matière stable. Un élévateur à godets se dimensionne en tonnes par heure et en hauteur de relevage ; on lui laisse une réserve pour éviter que la matière ne revienne au pied de la colonne et n’use la chaîne par en dessous.
Oui, et c’est souvent l’oubli classique. Le séparateur fixe la taille de coupure par sa vitesse de rotation et son débit d’air ; le filtre doit aspirer exactement le volume d’air du circuit, ni plus ni moins. Un filtre sous-calibré laisse repartir la poudre et encrasse le conduit ; surdimensionné, il coûte en énergie de ventilation sans améliorer le produit. Le débit d’air se suit de la machine au filtre, en une seule courbe.
Elle se déduit du temps de séjour et du débit, pas d’une intuition. Un silo tampon d’une demi-journée à une journée de production absorbe les arrêts courts de l’ensacheuse et découple les deux postes. En export, on prévoit souvent plusieurs jours, le temps de l’embarquement. Le volume utile se calcule donc en heures de cadence, et un fond conique bien aéré évite l’archage de la poudre.
Trois pages du site répondent aux questions qui viennent une fois les postes identifiés.
L’étude amont, les lots machine, l’interface avec le génie civil et la mise en service d’une unité complète sous un dossier unique.
Où sont fabriqués les postes, avec quels moyens d’usinage et de contrôle, et ce qui reste sous-traité.
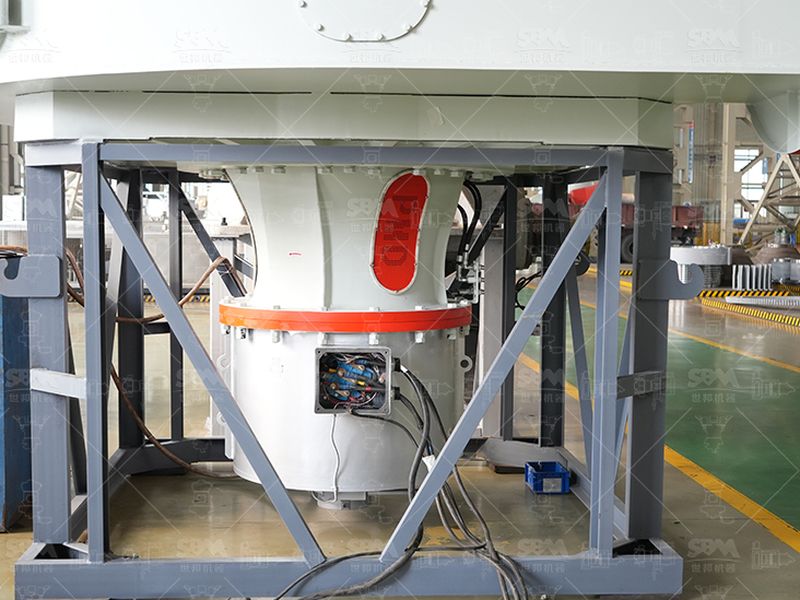
Galets, rouleaux, grilles et manches : matières, tenue par tonne et calendrier de remplacement poste par poste.
Une application type où la chaîne complète, du broyeur à l’ensachage, doit tenir la granulométrie promise au client.