Broyeur vertical LM
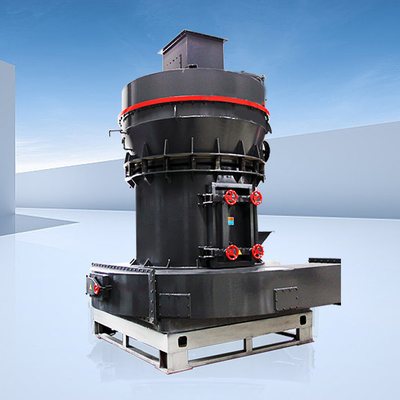
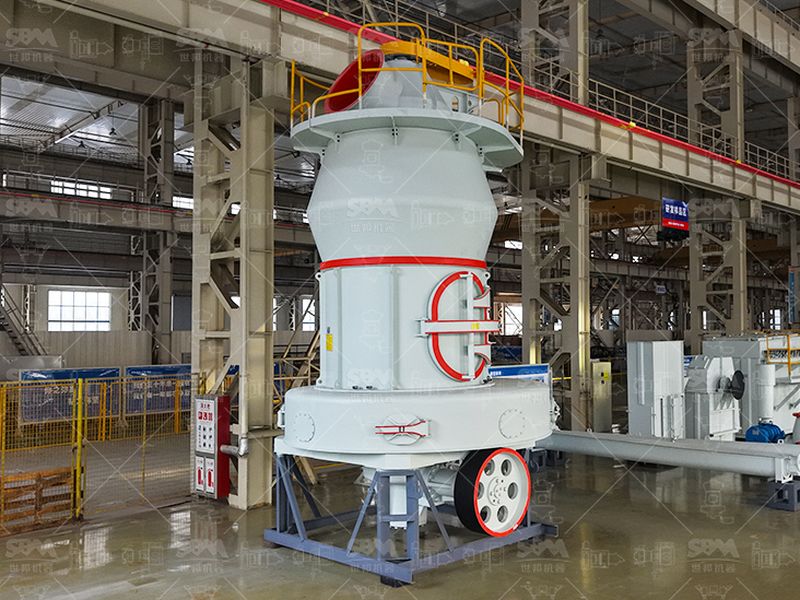
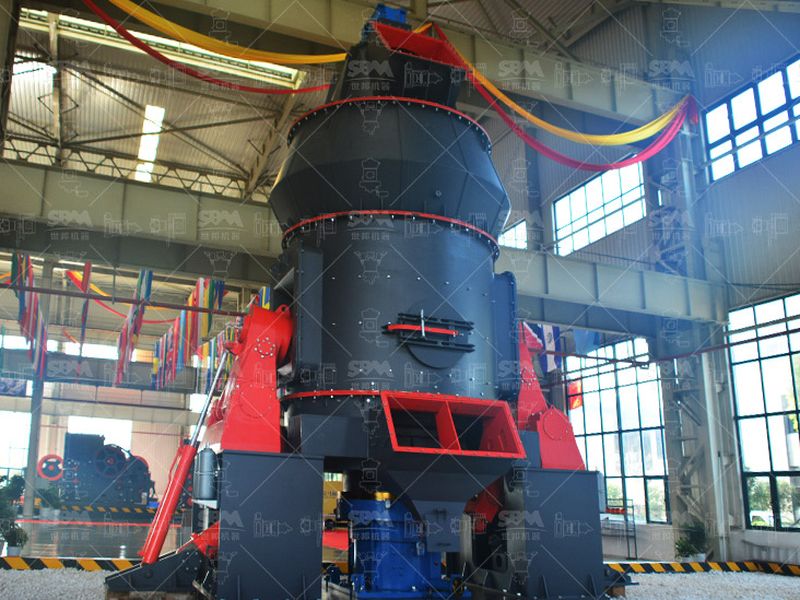
Galets et table forment le poste principal. La tenue dépend de l’uniformité du lit de matière autant que de la nuance rapportée.
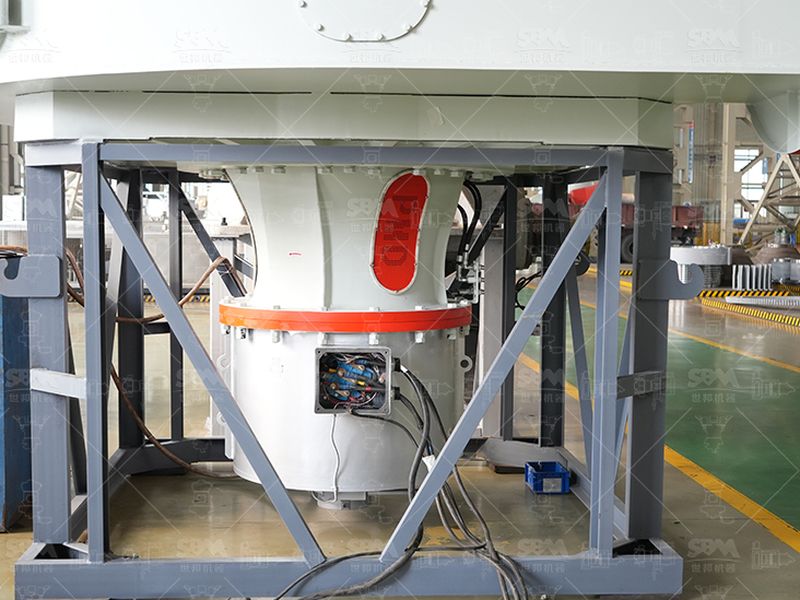
Galets, rouleaux, marteaux, grilles et revêtements ne s’usent pas de la même façon et ne se remplacent pas au même moment. Une ligne se tient avec trois horloges, une mesure et une décision prise avant la rupture.
Un organe de broyage ne casse pas, il s’écarte de sa cote. La conduite d’entretien consiste à suivre cet écart et à trancher entre rechargement, inversion et remplacement avant que la géométrie ne soit perdue.
Le point de départ est la matière, pas la machine. Sur un calcaire pur, la calcite tient 3 sur l’échelle de Mohs et l’usure reste lente : la consommation de corps broyants se compte en dizaines de grammes par tonne. Le même broyeur recevant un calcaire siliceux à 8 % de quartz, dureté 7, voit son taux d’usure multiplié par trois à cinq. La teneur en silice, la granulométrie d’alimentation et l’humidité sont les trois variables qui expliquent l’essentiel des différences de durée entre deux campagnes.
L’abrasion racle : elle attaque les faces en contact direct avec la poudre avancée, galets, table, aubes de classifieur, parois de tuyauterie. Elle produit une usure régulière, prévisible, et elle se combat par un rechargage dur régulier plutôt que par une pièce plus grosse.
L’impact fracture : sous les marteaux et les boules, la surface s’écrouit puis se micro-fissure. Le métal écroui protège temporairement, puis des éclats partent. Sur un marteau, la perte de masse s’accélère après le point d’inflexion : c’est la raison pour laquelle l’inversion ou le retournement se programme avant la mi-campagne, jamais après.
L’attrition polie : dans les zones de classement et de recirculation, la particule glisse au lieu de frapper. Elle élargit les ouvertures sans entamer la structure. Une grille usée par attrition paraît intacte et laisse passer un produit hors spécification.
Sur un broyeur vertical, le contact se répartit en deux bandes de roulement symétriques. Une pression hydraulique inégale entre les bras, un dosage insuffisant ou un lit de matière trop mince creusent une bande et laissent l’autre intacte. La pièce n’est pas morte : elle est déséquilibrée, et la machine vibre.
Le rechargage se conduit comme une opération de soudure, pas comme un rattrapage de forme. Préchauffe du support selon nuance, passe de tampon en acier doux, puis deux ou trois passes de fil fourré ou de baguette dure, finition meulée pour rétablir le profil de contact. Une couche mal préchauffée se détache en plaques sous charge, et la reprise oblige à déposer la pièce une seconde fois.
La décision de recharger se prend sur cote, pas sur aspect. Entre 30 et 40 % de matière enlevée, le noyau porteur reste dans sa plage de conception. Au-delà de 60 %, le profil de contact est perdu et les contraintes migrent dans la fonte : la pièce part en refonte, et le rechargage n’y change plus rien.
Un jeu de marteaux se gère par masse et par équilibre. On pèse les pièces neuves, on les monte par paires de masse équivalente, et on relève la masse à chaque arrêt. Une dissymétrie de quelques centaines de grammes sur un rotor à trente tours par seconde suffit à faire vibrer la caisse et à fatiguer les paliers. Les grilles, elles, se jugent à l’ouverture : une perforation arrondie laisse passer un grain plus gros que sa cote nominale, sans que rien ne soit visible à l’œil.
Une tôlerie intérieure protège le carter, et le vrai danger n’est pas son usure mais la fuite par les boulons. Quand la tête de vis affleure, la poudre s’infiltre sous la plaque, creuse une poche, et la tôle finit par travailler puis se fissurer autour de l’ancrage. Le contrôle utile est un coup d’œil sur le marquage des têtes de vis et sur les joints de recouvrement, deux fois par mois, machine arrêtée.
Le remplacement d’un jeu de tôleries se profite de l’arrêt pour vérifier le carter lui-même : épaisseur aux ultrasons aux points bas, état des soudures, planéité des portées. Une tôlerie neuve posée sur un carter ovale ne tiendra pas plus longtemps que l’ancienne.
| Organe | Signal faible | Intervention | Fenêtre d’arrêt |
|---|---|---|---|
| Galet de broyeur vertical | bande de roulement dissymétrique | contrôle de pression hydraulique puis rechargage | une à deux journées |
| Rouleau/cone | profil de contact émoussé | rechargage dur, reprise du profil à la meule | deux à quatre journées |
| Jeu de marteaux | écart de masse entre pièces | retournement ou inversion, puis remplacement par jeu complet | une demi-journée |
| Grille et tamis | dérive granulométrique en sortie | remplacement du panneau, jamais rattrapage à la soudure | deux à quatre heures |
| Tôlerie de chambre | tête de vis affleurante | jeu neuf plus contrôle d’épaisseur du carter | une à trois journées |
| Aubes de classifieur | refus trop fins au rejet | rechargage ou plaques sacrificielles vissées | une journée |
Un carnet d’entretien qui n’a qu’une fréquence se termine en arrêt non prévu. La première horloge est quotidienne : vibration en trois points, température de palier, pression hydraulique, intensité principale, relevés comparés à la veille. La deuxième est hebdomadaire : serrage des tôleries et des supports de tuyauterie, état des joints et des flexibles, consommation de la semaine rapportée à la production. La troisième est la campagne, entre deux et six mille heures : contrôle dimensionnel des organes, carte d’usure aux ultrasons, pesée des pièces, bilan granulométrique.
Le budget d’outillage d’une ligne minérale se joue donc moins sur le prix de la pièce que sur le moment de la décision. Rechargée à 35 %, une galette repart pour une campagne. Reposée à 70 %, elle achète un arrêt long et une refonte complète, sans gagner un jour de production.
Autour de ces valeurs se prennent les décisions d’arrêt.
Galets et table forment le poste principal. La tenue dépend de l’uniformité du lit de matière autant que de la nuance rapportée.
Petits galets et revêtements de cylindrée : des pièces légères, donc remplaçables rapidement, à stocker par jeu complet.
La cage de classement ajoute un organe d’usure par attrition : les palettes s’examinent en même temps que les galets.
Moins d’à-coups au démarrage, donc moins de chocs sur les organes en charge : l’usure par impact recule aussi.
Le rechargage se planifie entre 30 et 40 % de matière enlevée, jamais après. À ce stade, le support conserve son noyau porteur et la couche rapportée tient si la préchauffe et la passe de finition sont respectées. Au-delà de 60 %, la géométrie de contact est perdue, les contraintes se déplacent dans le corps de fonte et la pièce part en refonte plutôt qu’en atelier de rechargage.
Une jauge d’épaisseur par ultrasons, un quadrillage repéré à la peinture, et les mêmes points à chaque campagne. Le relevé donne une carte d’usure, plus utile qu’une moyenne : elle montre si la pièce s’use régulièrement ou si un défaut d’alignement, de dosage ou de pression creuse un point. Une usure localisée signale un réglage à corriger avant toute commande de pièce.
Non, et c’est ce qui les rend traîtresses. Une grille ne casse pas : elle s’ouvre. Les bords des perforations s’arrondissent et la section utile augmente de 20 à 30 % avant tout incident visible. Le produit passe hors spécification sans arrêt de machine. Le contrôle utile est un comptage granulométrique en sortie, pas un examen visuel de la grille.
Trois horloges coexistent. Le quotidien porte sur la vibration, la température de palier et la pression hydraulique. L’hebdomadaire porte sur le serrage des tôleries, l’état des joints et le relevé de consommation. La campagne, en général entre 2 000 et 6 000 heures, porte sur le contrôle dimensionnel des organes. Une ligne qui n’a que la troisième horloge paie toujours la deuxième en arrêt non prévu.
La maintenance se décide avec les données de conduite, de procédé et de matière.
Alimentateur, broyeur, élévateur, classifieur, silo : où se cachent les autres organes d’usure de la ligne.
Une aliment trop humide use autrement : collage, colmatage, corrosion des organes en fin de ligne.
Comment un historique d’entretien tenu transforme une ligne reprise en outil prévisible.
Carnet d’usure, relevés de campagne, historique de rechargage : le dossier qui soutient une reprise.