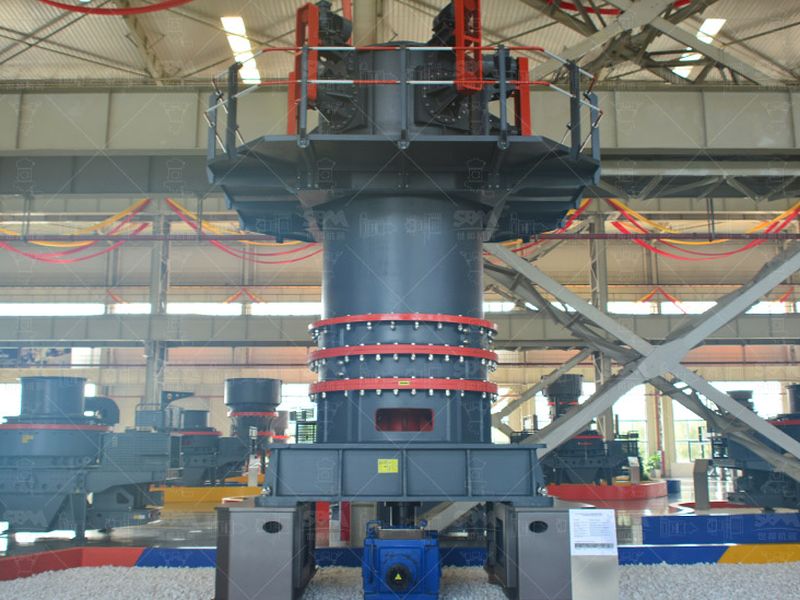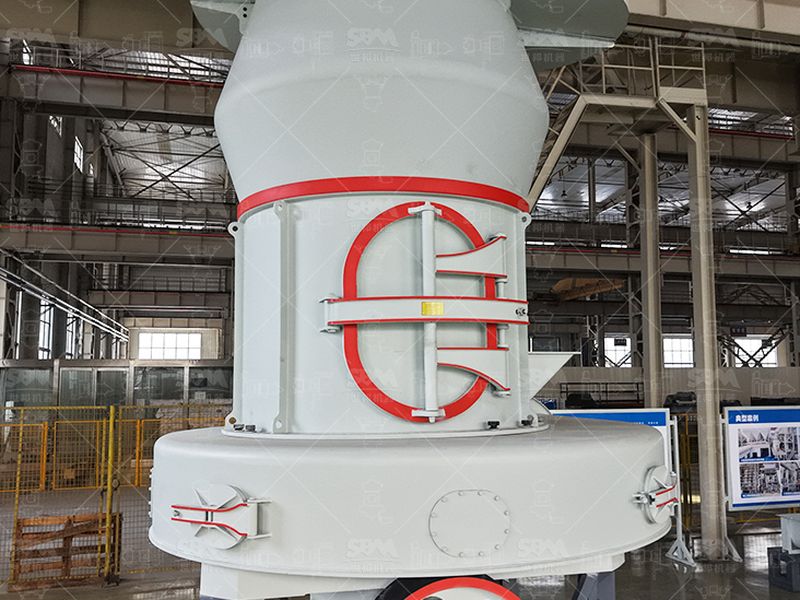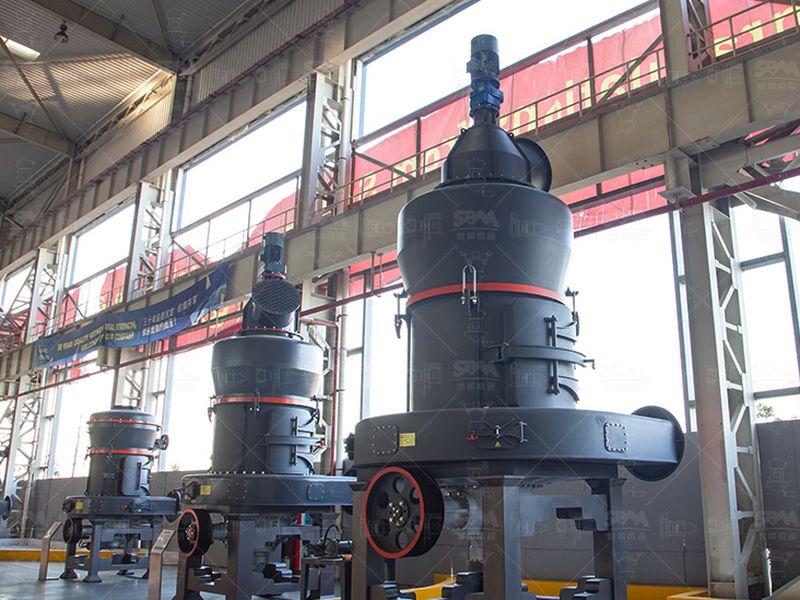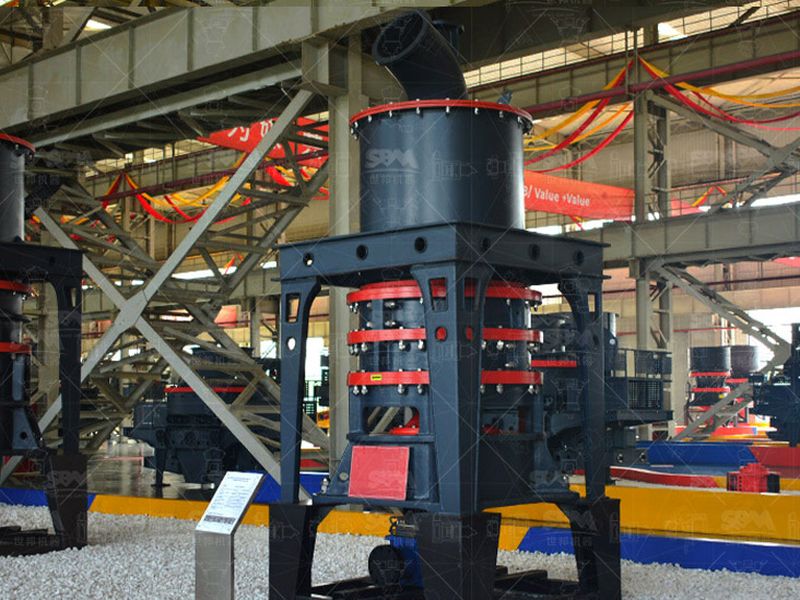
Broyeur ultra-fin SCM
Conçu pour la coupure basse : plusieurs étages de tri sur un même flux, un air de transport qui refroidit la chambre en permanence et un débit volontairement mesuré pour ne pas accumuler de chaleur.
Voir la fiche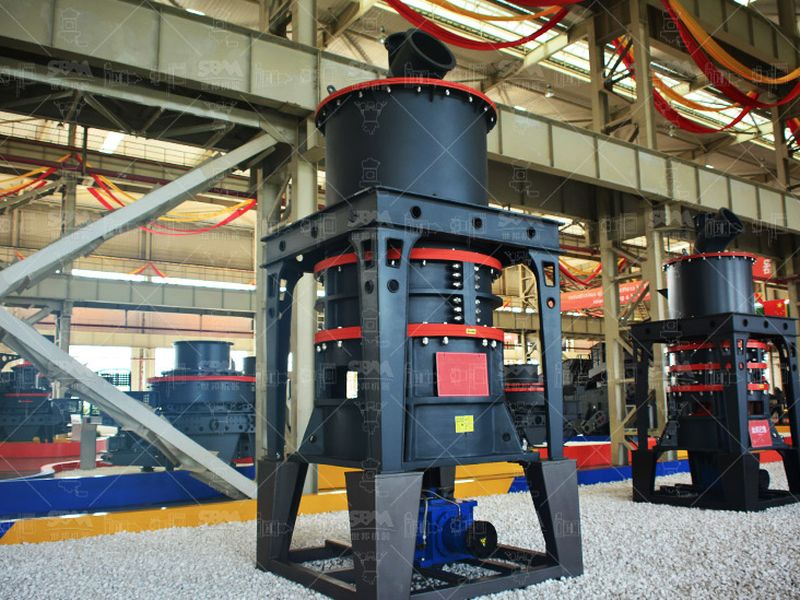
Quand la vitesse tangentielle passe de quelques mètres par seconde à une centaine, le mécanisme de réduction change, la poudre chauffe et la coupure du classifieur ne se conduite plus de la même façon.
Un broyeur rapide ne se juge pas d’abord sur son débit, mais sur sa température. Le gain de finesse promis par le régime rapide se paie en chaleur retenue dans la poudre, en adhérence sur les parois et en classement dégradé dès que l’on descend vers les dix premiers microns. C’est une machine à conduire à deux paramètres, pas à régler une fois pour toutes.
La question posée par un cahier des charges exigeant sur la vitesse est rarement une question de tours par minute. Elle est toujours la même : tenir une coupure basse sur un calcaire tendre sans transformer la poudre en une matière qui ne s’écoule plus. Nous avons vu des lignes atteindre leur spécification pendant deux heures, puis dériver d’un cran complet le temps que l’équilibre thermique de la chambre se déplace.
Le terme recouvre deux réalités mécaniques. D’un côté, des rotors de diamètre courant entraînés entre 500 et 3 000 tours par minute, dont la périphérie file de 40 à 80 mètres par seconde. De l’autre, des unités ultra-fines à petite couronne, montées jusqu’à 10 000 tours et plus sur les plus petits formats, où la vitesse tangentielle atteint 130 mètres par seconde. Pour comparer, une table de broyeur vertical tourne à quelques dizaines de tours par minute : la matière y est comprimée, pas projetée.
La famille qui porte cette logique est le broyeur à classifieur intégré, l’air classifier mill des fiches anglophones, où le même arbre tient la réduction et le tri. Le flux d’air y fait un travail double : il évacue le produit et il refroidit la chambre. C’est cette double fonction qui rend le régime rapide tenable sur un calcaire, à condition de ne pas la sacrifier au débit.
À ces vitesses, la réduction ne vient plus d’un lit de matière écrasé entre deux surfaces, mais d’une accumulation de chocs et de frottements entre les grains, les outils et les carters. Chaque particule subit des sollicitations courtes et répétées plutôt qu’une seule contrainte élevée. Le produit ne séjourne pas dans la chambre : il y transite, entraîné par l’air, et il est repris jusqu’à ce qu’il franchisse le seuil du classifieur.
Conséquence directe sur l’énergie. Pour une poudre de charge tenue autour de 45 µm, nous retenons des consommations de l’ordre de 25 à 40 kWh par tonne. Pour descendre à 10 µm avec un tri serré, la même matière se paie plutôt 60 à 120 kWh par tonne. Le rendement de réduction s’effondre à mesure que la surface spécifique croît : une fraction de la puissance crée de la surface neuve, le reste devient de la chaleur.
C’est le point que les fiches commerciales laissent de côté. Dans une chambre de broyage fin, l’essentiel de l’énergie absorbée se dissipe dans la matière et dans les parois, non dans la création de surface. Avec des débits de quelques centaines de kilogrammes à deux ou trois tonnes par heure, la poudre traverse la machine en gardant la chaleur : elle n’a ni masse ni temps de séjour suffisants pour céder grand-chose aux carters.
On observe ainsi des produits sortant entre 50 et 90 °C quand l’air ambiant est à 30 °C, et davantage si le débit d’air de transport est bridé pour concentrer la poudre. Il ne faut pas confondre ces valeurs avec la décomposition du carbonate de calcium, qui ne devient sensible qu’au-delà de 700 °C et qui relève du four à chaux, pas du broyeur. La limite utile d’une machine rapide se situe deux ordres de grandeur plus bas.
Les effets sont physiques et ils touchent ce que le client aval regarde. Entre 60 et 90 °C, les traitements de surface organiques appliqués sur une charge blanche ramollissent : un enrobage à l’acide stéarique, qui fond autour de 70 °C, s’étale et soude les grains entre eux. L’eau adsorbée à la surface du carbonate se désorbe, et cette vapeur, refroidie contre un carter plus froid, recondense ailleurs dans le circuit. Les manches de filtre se colmatent, la poudre s’agglomère dans la trémie et le big-bag se présente mal à l’arrivée.
Le deuxième effet est électrique. En dessous d’une vingtaine de microns, la masse d’un grain devient trop faible pour que les forces électrostatiques soient négligeables devant elle. Chaque contact entre particule et outil, ou entre particules, échange des charges ; le frottement les sépare et la poudre se charge. Elle colle aux carters, au rotor, aux conduits, et une partie du produit déjà classé fin est remportée vers le flux grossier. Le rendement de classement baisse sans qu’aucun organe ne soit usé, et c’est ce qui rend la panne difficile à voir.
Un classifieur à roue oppose deux forces : la force centrifège, donnée par la vitesse de rotation, qui renvoie les grains vers le refus, et la traînée du flux d’air, qui les emporte vers le produit fini. La coupure se situe à l’égalité des deux. Augmenter les tours de roue abaisse donc la taille de coupure ; augmenter le débit d’air la remonte. Cette double dépendance explique pourquoi une dérive de granulométrie peut avoir deux causes opposées et deux remèdes opposés.
| Réduction à 40-60 m/s, tri à roue lente | produit de 300 à 45 µm, échauffement modéré, tolérance large sur l’humidité de l’aliment |
| Réduction à 60-130 m/s, classifieur réglable | produit de 45 à 10 µm, 60 à 120 kWh par tonne, poudre en sortie entre 50 et 90 °C |
| Compression sur table, quelques m/s en périphérie | produit de 400 à 20 µm à 30-50 % d’énergie par tonne en moins, mais aucun tri fin en un seul passage |
Un rotor trop rapide pour le débit d’air disponible ne coupe pas plus fin : il refuse une part du produit conforme, qui retourne à la chambre et y reçoit des chocs inutiles. Sur un calcaire, ce sur-broyage ne fabrique pas seulement des ultrafins collants, il fabrique de la chaleur. Le signal est net à l’analyse : la fraction sous 10 µm augmente, la médiane stagne, et le courant absorbé monte sans que le débit massique de produit change.
Avant de toucher aux organes, on regarde ces quatre indicateurs, qui se lisent sans arrêt de ligne.
Un thermomètre de gaine placé sur la conduite produit, un autre sur le carter du classifieur, et l’on sait en une heure si la ligne travaille dans le domaine utile. La plupart des dérives de fluidité que l’on attribue à la matière viennent en réalité d’un point chaud non mesuré.
L’air de compensation est le premier levier : quelques mètres cubes de plus par minute suffisent à rabaisser la poudre de plusieurs degrés, au prix d’une concentration moindre au filtre. Le second est le débit de matière lui-même, qui fixe la quantité de chaleur à évacuer. Ces deux arbitages relèvent de la conduite de ligne autant que du choix de la machine.
Conçu pour la coupure basse : plusieurs étages de tri sur un même flux, un air de transport qui refroidit la chambre en permanence et un débit volontairement mesuré pour ne pas accumuler de chaleur.
Voir la ficheLe compromis quand la cible est tenue sous 20 µm mais que le débit compte : un classifieur à haut rendement, une usure contenue et un échauffement de poudre plus bas qu’à vitesse tangentielle égale sur un impacteur sec.
Voir la ficheSuivi de charge, de vibration et de température en continu : précisément ce qu’il faut pour conduire un régime rapide, où la dérive thermique précède la dérive granulométrique.
Voir la ficheRéduction par rouleaux et marteaux rapides avec séparateur à cage piloté : le bon étage pour un 45 µm régulier sans pousser la vitesse tangentielle au maximum.
Voir la ficheC’est une machine dont l’organe de broyage travaille à une vitesse tangentielle élevée, de l’ordre de 60 à 130 mètres par seconde en pointe, là où un broyeur à galets entraîne une table à quelques mètres par seconde seulement. La réduction se fait par attrition et par impacts répétés entre la poudre, les outils et le flux d’air, et non par compression d’un lit de matière. Cette énergie de choc a un corollaire : une fraction infime de la puissance crée de la surface neuve, le reste devient de la chaleur dans la poudre.
Oui, bien avant la décomposition du carbonate, qui ne devient sensible qu’au-delà de 700 °C et que nul broyeur n’atteint. Entre 50 et 90 °C de température de poudre, les traitements de surface organiques ramollissent, l’eau adsorbée se désorbe et les fractions les plus fines s’agglomèrent. Le produit perd sa fluidité, adhère aux parois et aux manches de filtre, et le dosage chez le client devient irrégulier. La chaleur se paie donc en comportement de poudre, pas en chimie.
En augmentant la vitesse de rotation de la roue, on augmente la force centrifège appliquée aux particules, et seules les plus fines franchissent le seuil : la coupure descend. En parallèle, un débit d’air plus fort entraîne des grains plus gros et remonte la coupure. Les deux paramètres se tiennent l’un par l’autre, et un déséquilibre se lit sur le refus qui retourne à la chambre. Un classifieur trop rapide pour le débit d’air disponible refoule une part du bon produit dans le grossier.
Parce que chaque contact entre une particule et un outil, une paroi ou une autre particule échange des charges : c’est le frottement qui les sépare. Le phénomène devient gênant en dessous d’une vingtaine de microns, quand la masse du grain ne contrebalance plus les forces électrostatiques. La poudre colle aux carters, au rotor et aux manches, une partie du produit classé fin revient dans le flux grossier, et le rendement de classement chute. Une mise à la terre propre et un air de soufflage suffisant restent les premières réponses.
Quatre pages du site traitent des postes qui décident du résultat quand la vitesse monte.
Courbes de charge, de température et de vibration : les trois ensembles qui permettent de tenir une coupure sans surchauffe.
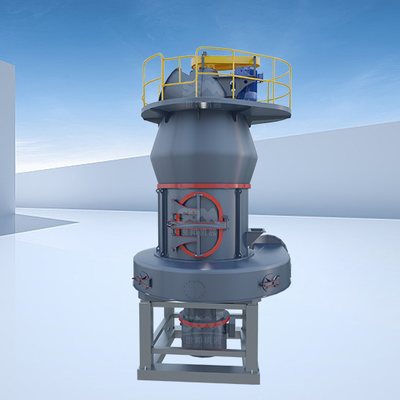
Moins de pertes en tête de transmission et un moteur qui échauffe moins à couple égal, deux points utiles quand la chambre évacue déjà beaucoup de chaleur.
Décantation, dépoussiérage, transport pneumatique et conditionnement : ce qui reçoit une poudre chaude et chargée.
Finesses de charge, enrobage de surface et tenue de la distribution granulométrique sur un calcaire blanc.