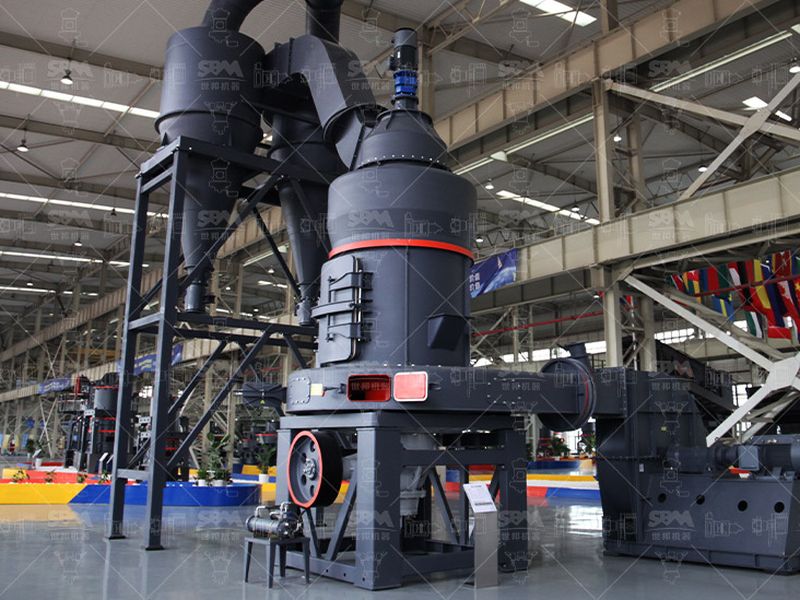
Broyeur trapézoïdal MTM
Le format le plus courant à l’importation, donc le mieux documenté en pièces. Les organes se rechargent, mais les cotes varient selon les années : la référence d’origine reste indispensable.
Voir la fiche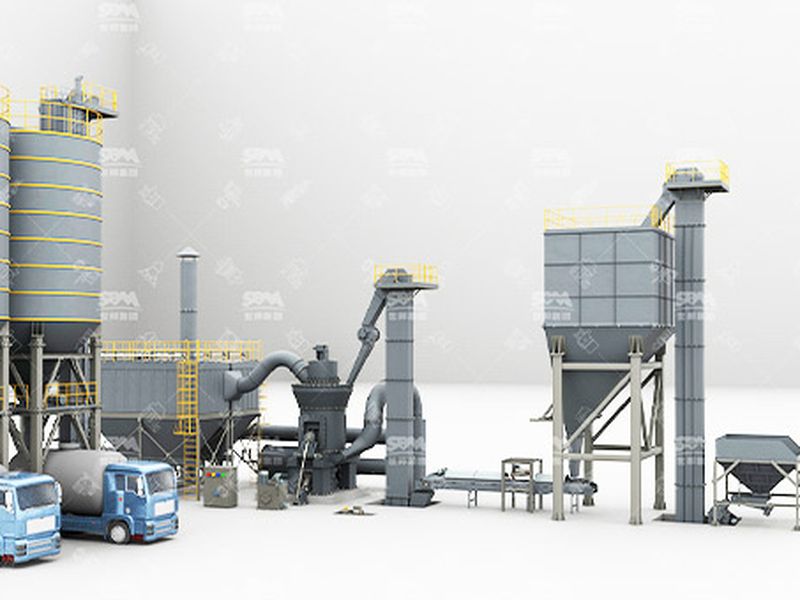
Une petite ligne de broyage small stone mill venue d’ailleurs ne se juge pas au moment de la commande mais le lendemain de son arrivée : réseau différent, protections attendues par notre réglementation, pièces d’usure introuvables. Tout s’est joué avant l’expédition.
Le réseau du site n’est pas celui pour lequel la machine a été bobinée, les carters ne sont pas ceux qu’un préventeur accepterait, et la pièce qui manquera dans six semaines ne se fabrique plus au même endroit. Après le déchargement, il ne reste que trois métiers : vérifier, adapter, consigner.
Le conteneur reste fermé jusqu’à ce que la liste de colisage soit en main : c’est le seul document qui permette de savoir ce qui manque. On pointe chaque colis et l’on photographie chaque palette avant de couper les cerclages. Un organe non déballé n’est pas un organe absent mais un organe non contrôlé, et la nuance compte le jour où il faut décrire un choc de transport.
Deux vérifications se font à la main, avant tout branchement : les surfaces usinées protégées par un film ne se découvrent qu’après contrôle de l’absence de corrosion, et tout ce qui tourne - arbre du broyeur, rotor du classifieur, ventilateur - se tourne sans point dur. Un point dur au déballage n’est jamais un défaut de rodage.
Les réserves inscrites sur le bon de livraison doivent être matérielles et datées, puis confirmées dans le délai que prévoit le droit du transport, en pratique trois jours : « colis abîmé » ne protège personne, « carter d’aspiration enfoncé en face avant » permet de faire suite. Le déballage remet aussi le prix à sa place, car transit, droits, taxe d’importation, convoyage, levage et calage s’ajoutent au montant de la commande. Sur une petite unité, ces postes pèsent souvent plus que l’écart annoncé avec un fournisseur local.
Pour une machine sortie d’usine pour le marché chinois, l’écart de tension est quasi nul : 380 V en ligne là où nos réseaux distribuent 400 V, 415 V sur certains marchés voisins. La basse tension admet une tolérance de l’ordre de 10 % autour de la nominale ; ces trois niveaux relèvent du même usage. Restent à lire la plaque du moteur principal, les bobines de contacteurs et le transformateur de commande.
Le risque vient d’ailleurs. Beaucoup de petites machines sont produites sur une spécification d’export nord-américaine : 460 ou 480 V sous 60 Hz, avec des moteurs à carcasse NEMA. La tension se corrige par un transformateur, la fréquence non. Un moteur asynchrone tourne à n = 120 f / p, soit 3 000 tr/min à deux pôles sous 50 Hz et 3 600 sous 60 Hz. Une machine conçue pour 60 Hz et branchée sur 50 Hz perd un sixième de sa vitesse, donc de débit d’air, et le classifieur ne tient plus la finesse annoncée. En sens inverse, alimenter en 60 Hz une machine prévue pour 50 Hz fait tourner le ventilateur plus vite : le débit croît comme la vitesse, la pression comme son carré, la puissance appelée comme son cube, et le moteur surcharge avant que la production n’augmente.
À tension constante, baisser la fréquence augmente le rapport volts par hertz : le circuit magnétique sature, le courant d’aimantation et l’échauffement montent. Un variateur capable de rendre à la machine sa fréquence d’origine est une solution, un simple transformateur ne l’est pas. Les écarts de carcasse se rattrapent par un socle usiné, mais ils se décident à l’atelier, pas sur un génie civil déjà coulé.
| Grandeur | Ce que porte la machine importée | Ce que l’on vérifie sur le site | Corrigeable sur place |
|---|---|---|---|
| Tension | 380 V, 400/690 V, ou 460 V | tension mesurée en charge au départ | transformateur, autre couplage |
| Fréquence | 50 ou 60 Hz | fréquence du réseau, capacité du variateur | remplacement des moteurs |
| Carcasse moteur | IEC métrique ou NEMA | hauteur d’axe, entraxe, clavette | socle usiné, accouplement |
| Circuit de commande | bobines 220/230 V ou 110/120 V | tension réelle de commande | modification de l’armoire |
| Isolement | classe thermique d’origine | résistance d’isolement, essai diélectrique | séchage, ou remplacement |
| Terre et neutre | régime souvent non précisé | régime du site, continuité de protection | adaptation des protections |
La règle est simple et mal connue : celui qui importe une machine et la met à disposition sous son nom, et a fortiori celui qui la modifie, hérite des obligations du fabricant. Elle se matérialise en quatre livrables : analyse de risques, dossier technique, déclaration de conformité, notice dans la langue d’utilisation. Aucun ne s’achète prêt à signer chez un tiers ; ils se construisent à partir de ce que la machine montre.
Les mêmes écarts reviennent sur les petites machines. Les carters de transmission se démontent à la main, alors qu’un carter reste un organe de sécurité tant qu’il ne s’ouvre pas sans outil. L’arrêt d’urgence manque, ou n’est pas accessible depuis le point d’alimentation, ou se rearme seul. Le sectionneur ne permet pas la condamnation en position d’ouverture, ce qui rend le consignage théorique. Les schémas électriques manquent, et sans libérateur à minimum de tension la machine redémarre seule après un retour de courant.
Carters refaits avec fermeture à vis, arrêts d’urgence à réarmement manuel aux deux extrémités du parcours de l’opérateur, sectionneur à condamnation, schémas rétablis puis relevés, notice reprise dans la langue d’exploitation, mesures de vibration consignées : cette liste se chiffrait avant l’offre. Sur la plus petite machine, ce lot dépasse souvent l’économie faite à l’achat.
Le premier jour n’est pas un jour de production, c’est un jour d’étalonnage. Avant la première mise sous tension : huile dans le réducteur, car beaucoup d’expéditions partent sans, sens de rotation du ventilateur contrôlé face à la flèche du carter - une roue à pales inclinées montée à l’envers ne restitue qu’une fraction de son débit -, rotation à la main de toute la chaîne. Puis marche à vide, courant noté, température des paliers suivie, niveau vibratoire mesuré en trois points par palier.
La montée en charge se fait par paliers, chacun donnant le courant, le débit d’alimentation, la perte de charge du dépoussiérage et une granulométrique. Ces relevés sont la seule référence de la machine : personne avant vous ne l’a mesurée, et le fabricant n’a aucune base à opposer si la performance est contestée plus tard. C’est aussi le dossier de garantie, qui se traite avec des courbes datées.
Tant que la commande n’est pas expédiée, le fabricant fournit les plans de décomposition avec les références de pièces et accepte une dotation. Après la mise en service, la même demande devient une fabrication sur cote : on envoie un gabarit, on attend, on paie une petite série. Ce basculement change le coût de revient de l’année.
La question n’est donc pas « faut-il importer ». L’opération reste bonne quand la machine vient d’un process voisin du vôtre, quand la dotation de pièces est arrivée dans le même conteneur et quand la remise à niveau a été chiffrée avant la commande. Sinon, l’écart de prix ne disparaît pas : il se déplace, et revient sous forme d’arrêts.
Ces quatre images résument ce qui se joue au déballage, avant le premier ampère et avant la première tonne.
Le format le plus courant à l’importation, donc le mieux documenté en pièces. Les organes se rechargent, mais les cotes varient selon les années : la référence d’origine reste indispensable.
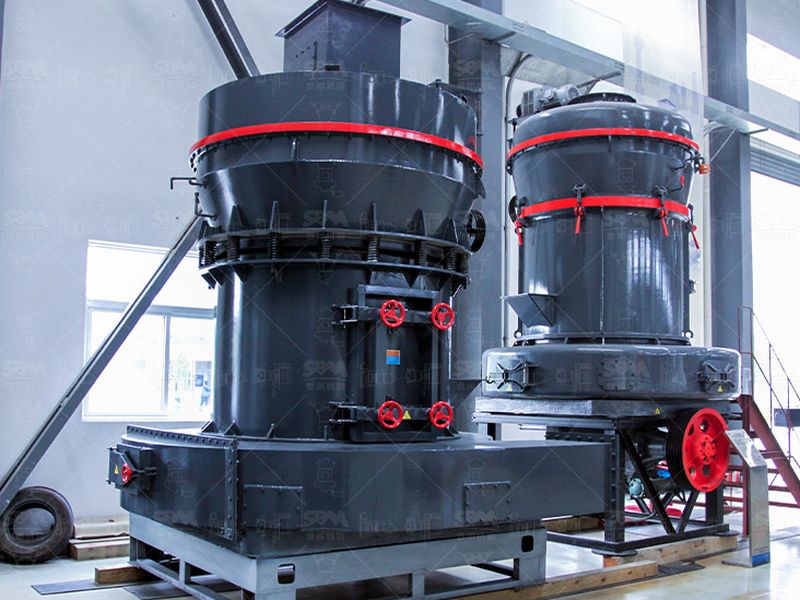
Voir la ficheRéglage hydraulique et séparateur à cage, deux organes dont la mise en service demande les réglages d’origine. Une machine à réceptionner avec son dossier, pas avec une facture.
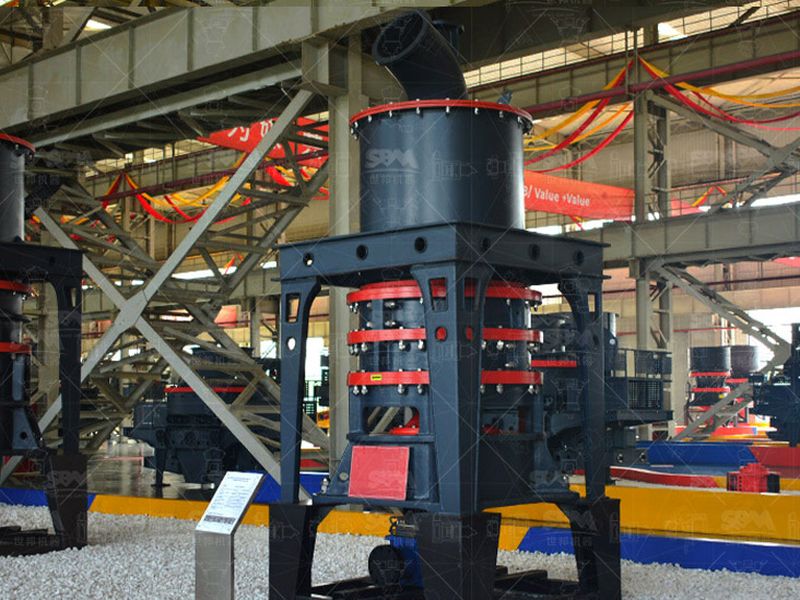
Voir la ficheEn ultra-fin, le classifieur et le débit d’air décident de tout : un écart de fréquence ou de ventilateur se voit immédiatement dans la granulométrique.
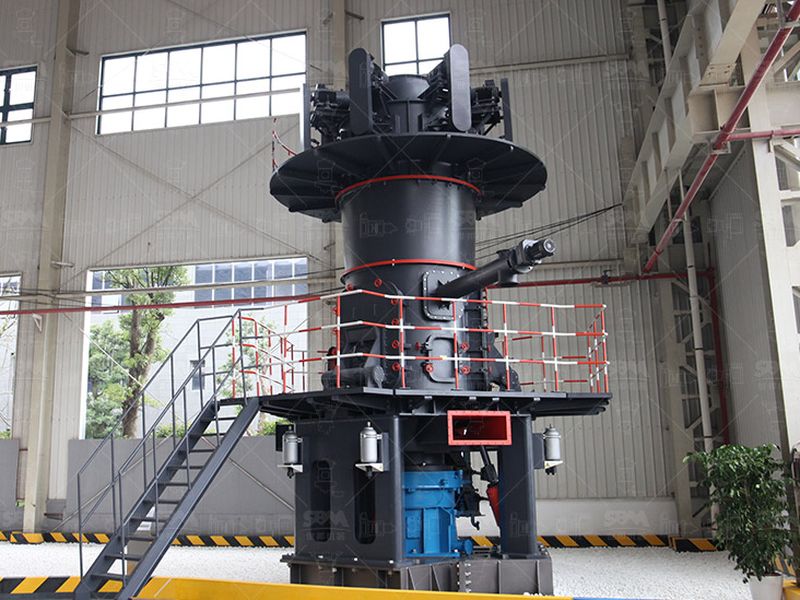
Voir la ficheBâti compact, réducteur et paliers lourds : le transport et le levage conditionnent l’état des portées. Le calage et l’alignement se relèvent avant la première heure de marche.
Voir la ficheDans la plupart des cas oui, car les réseaux basse tension admettent une tolérance de l’ordre de 10 % autour de la tension nominale, et 380 V, 400 V et 415 V relèvent du même usage. La vérification utile porte sur la plaque du moteur, sur les bobines des contacteurs et sur les transfos de commande, qui doivent rester dans leur bande. Ce qui casse une machine importée n’est pas l’écart de tension mais l’écart de fréquence.
La vitesse d’un moteur asynchrone suit la fréquence : un rotor à deux pôles tourne à 3 000 tr/min à 50 Hz et à 3 600 tr/min à 60 Hz. Une machine pensée pour 60 Hz alimentée en 50 Hz perd donc environ un sixième de sa vitesse, donc de débit d’air et de capacité de classement. L’inverse fait tourner le ventilateur plus vite, avec une puissance appelée qui croît beaucoup plus vite que le débit, au risque de surcharge du moteur.
L’importateur qui met la machine sur le marché sous son nom, et a fortiori celui qui la modifie, reprend les obligations du fabricant : analyse de risques, dossier technique, déclaration de conformité, notice dans la langue d’utilisation. À la réception, les écarts les plus fréquents sur les petites machines sont les carters de transmission démontables sans outil, l’absence d’arrêt d’urgence verrouillable accessible, l’absence de sectionneur condamnable et les schémas électriques manquants.
Le jeu complet de pièces d’usure pour une première campagne, soit rouleaux et piste, grilles et palettes de classement, ainsi que les manches du dépoussiérage, les courroies, les roulements des paliers exposés et les joints du circuit d’air. Cette dotation se négocie avant l’expédition, au moment où le fournisseur encore engagé fournit les plans de décomposition. Après mise en service, le même achat devient une fabrication sur cote avec délai long.
Quatre pages du site pour compléter la décision, de l’essai à la livraison.
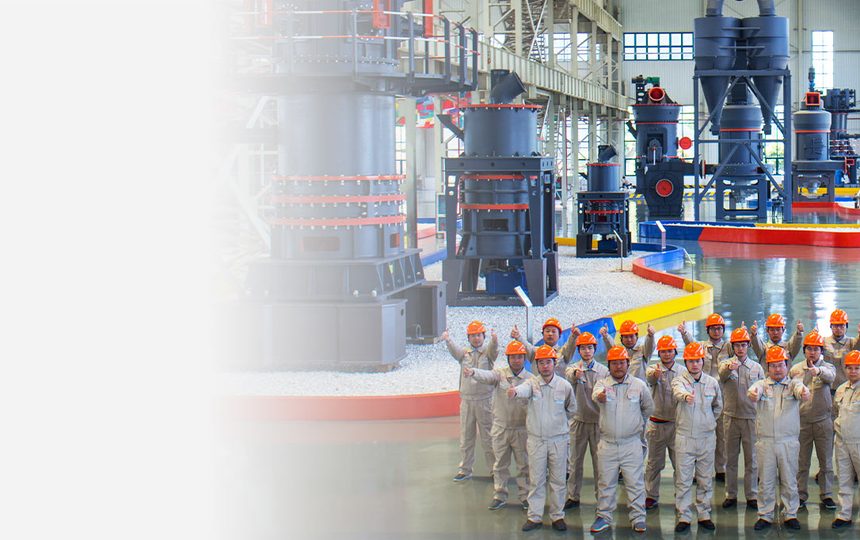
La courbe granulométrique et la consommation spécifique mesurées sur échantillon, seules bases valables pour contester une performance plus tard.
Le contenu réel des catalogues de constructeurs : familles de machines, organes produits sur place, parties achetées à des tiers.
Où se trouvent les ateliers, d’où partent les conteneurs, et ce que la distance au port change au délai et au coût de revient.
Machine, transport, droits, montage et pièces : comment remettre chaque poste à sa place avant de comparer deux offres.