Broyeur vertical LM
Le sigle annonce le principe : une table et des galets verticaux. La taille du modèle se lit dans les chiffres, le débit en dépend sans le garantir.
Voir la fiche
Un nom de machine se décode comme une plaque : des lettres pour la famille, des chiffres pour le gabarit, une queue pour la variante. Ce qu’il dit, et surtout ce qu’il ne promet jamais.
Devant une offre, le premier réflexe est de lire le nom du modèle comme s’il résumait la machine. C’est une erreur coûteuse. Une désignation est un code compact, utile pour retrouver une pièce ou comparer deux formats, mais muet sur ce qui intéresse vraiment un exploitant : le débit à la finesse voulue, la puissance absorbée, la tenue des organes.
Nous détaillons ici comment ces codes sont généralement construits, groupe par groupe. L’objectif n’est pas de réciter une nomenclature — elle change d’un atelier à l’autre — mais d’apprendre à distinguer ce que le nom encode réellement d’une taille, et ce qu’il faut toujours aller vérifier sur la fiche et sur la plaque.
Un nom de modèle tient dans un champ de quelques caractères. Il ne peut pas porter quatre paramètres de procédé. Il encode donc une seule chose fiable : un format. Tout le reste — moteur, séparateur, jeu de rouleaux, pression hydraulique — se lit sur la fiche, jamais dans le nom.
Ce principe, qu’on croit évident, est à l’origine de nombreuses déconvenues à l’achat. Deux broyeurs qui partagent une apparence proche peuvent produire des courbes granulométriques très différentes. Le code sert à identifier une famille ; la performance se prouve par la mesure, idéalement sur un échantillon de la propre matière de l’acheteur.
La tête de code désigne le type de machine et souvent sa génération. Une abréviation de deux ou trois lettres renvoie au principe de broyage — vertical, trapézoïdal, à boulets — et à sa lignée dans le catalogue du constructeur. Une lettre ajoutée signale fréquemment une évolution : version renforcée, circuit d’air revu, séparateur à cage plutôt qu’à panier.
Ces préfixes ne sont pas normalisés. Ce qui compte, c’est la constance chez un même fabricant : une fois la convention comprise, elle devient un raccourci pour retrouver une pièce d’usure ou un kit. Elle ne dit rien, en revanche, de la valeur absolue des performances.
Le groupe de chiffres central décrit presque toujours une dimension. Sur les moulins à rouleaux, il correspond le plus souvent au diamètre de la piste de broyage, exprimé en centimètres ou en décimètres selon l’atelier ; un chiffre isolé peut compter les rouleaux ou les rangées. La lecture donne une idée de l’encombrement et de la classe de débit, en ordre de grandeur.
Mais un diamètre ne fait pas un débit. À piste égale, la production change avec la hauteur utile, le poids et la vitesse des organes, la pression appliquée et la finesse demandée. Un gabarit supérieur annonce une capacité potentielle plus élevée, jamais une valeur garantie.
Le nombre le plus visible d’un code est souvent celui qu’on retient à tort comme une promesse. Il faut le traiter comme une indication de taille, puis chercher dans la fiche la puissance moteur, le débit à une granulométrie d’aliment donnée, et la plage de finesse réglable. Ces trois-là décident du rendement réel.
La queue d’un code porte les options. On y trouve l’entraînement, la présence d’un séchage intégré, un type de classification, un surcoût de motorisation ou un indice de révision. Certains fabricants y ajoutent une lettre pour un marché ou une norme électrique. Le sens précis reste propre à chaque catalogue.
D’où une règle de lecture : interpréter chaque segment, puis demander sa traduction chiffrée. Un suffixe ne prend valeur que lorsqu’on l’associe à une caractéristique mesurable, écrite noir sur blanc dans le document contractuel.
Un format populaire est copié. Plusieurs ateliers peuvent reprendre la même suite de lettres et de chiffres pour désigner des machines dont les tolérances, les matériaux et les moteurs diffèrent. Le code devient alors trompeur si on le compare d’un fournisseur à l’autre sans lire les spécifications.
La seule comparaison honnête se fait paramètre par paramètre : diamètre et hauteur de piste réels, nombre et masse des rouleaux, puissance et couple du moteur, vitesse et type du séparateur, aire de la surface de filtration. Le nom, lui, ne sert qu’à retrouver la plaque.
Bien comprise, la désignation redevient utile : elle permet de trier les familles, de repérer la génération et d’aligner deux machines de même gabarit avant d’entrer dans les chiffres. Elle accélère la lecture, à condition de ne jamais se substituer à elle.
Face à deux offres proches, le réflexe est donc de demander systématiquement le débit garanti à la finesse ciblée, la granulométrie d’aliment admise, la puissance absorbée en régime établi et la fréquence de remplacement des organes. Quatre vérifications suffisent à remettre chaque code à sa juste valeur.
| Segment | Information portée |
|---|---|
| Lettres de tête | Famille, principe de broyage, génération de la gamme |
| Chiffres centraux | Gabarit : diamètre de piste ou du tube, en centimètres ou en pouces |
| Chiffre de rouleaux | Nombre d’organes broyants ou de rangées, parfois noté d’une lettre |
| Queue de code | Option ou indice de révision : surpression, séparateur, motorisation |
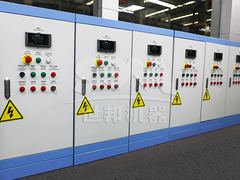
Le nom commercial change selon le service marketing ; la plaque, elle, reste vissée sur la machine. Diamètre de piste, masse des rouleaux, puissance du moteur, vitesse de rotation, pression d’huile : ces valeurs y figurent et engagent le constructeur sans ambiguïté.
Avant de commander, on photographie la plaque et le plan d’ensemble du modèle annoncé, puis on les confronte aux chiffres de l’offre. Un écart entre les deux suffit à écarter une offre : il révèle soit une copie d’un gabarit populaire, soit une variante d’option mal renseignée.
En exploitation, cette plaque devient l’outil le plus simple pour commander une bonne pièce d’usure. Deux machines du même nom mais de plaques différentes n’ont souvent ni le même jeu de rouleaux, ni la même grille, ni le même joint. Se fier au seul nom, c’est risquer la pièce fausse et l’arrêt de ligne.
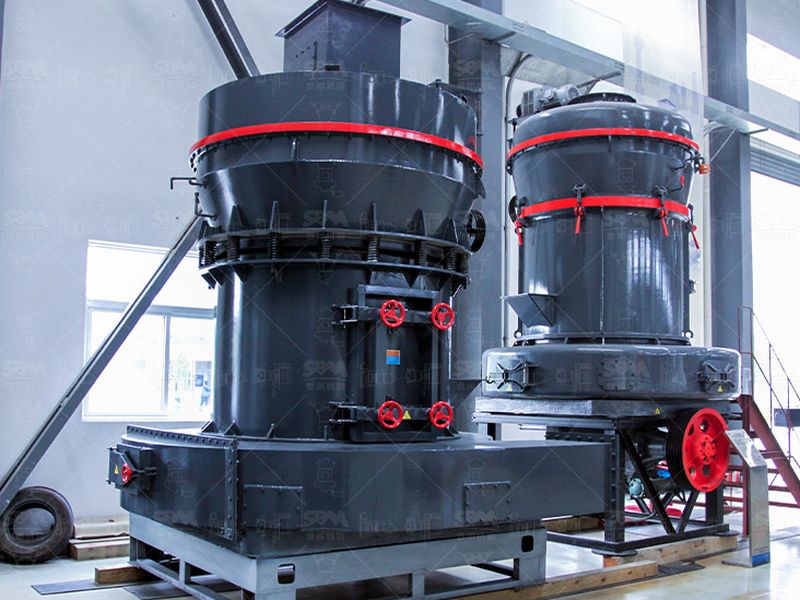
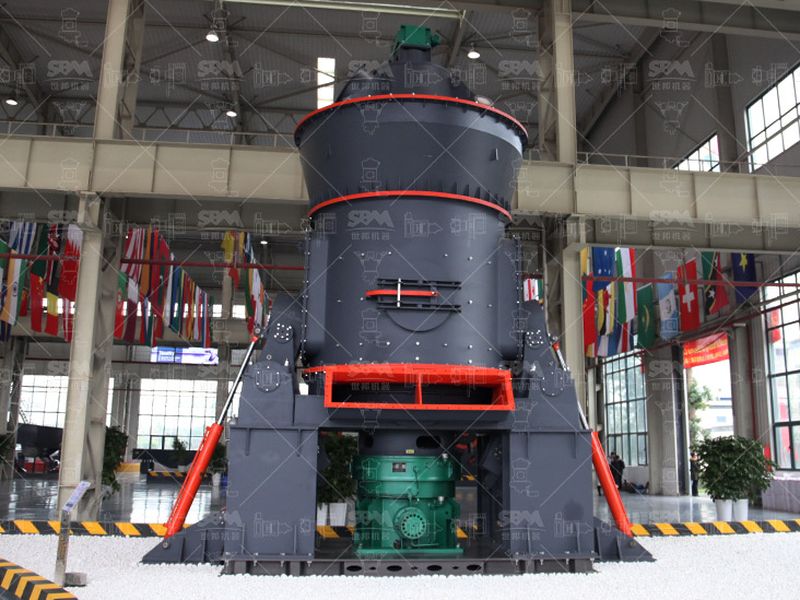
Le sigle annonce le principe : une table et des galets verticaux. La taille du modèle se lit dans les chiffres, le débit en dépend sans le garantir.
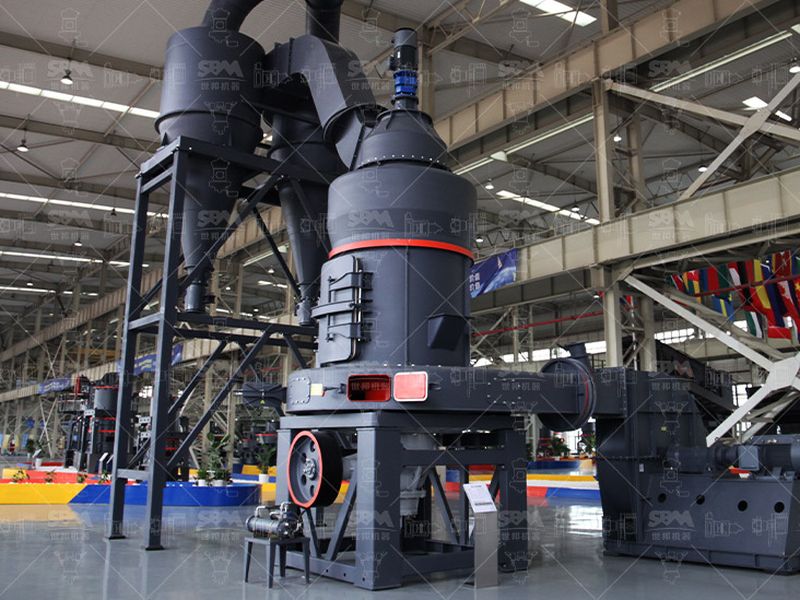
Voir la ficheFamille à rouleaux sur piste inclinée. Les lettres de tête distinguent la gamme, les chiffres renvoient au gabarit de la chambre.
Voir la ficheUne autre génération de rouleaux, reconnaissable à sa lettre de gamme. Le suffixe peut signaler un séparateur ou une motorisation revue.
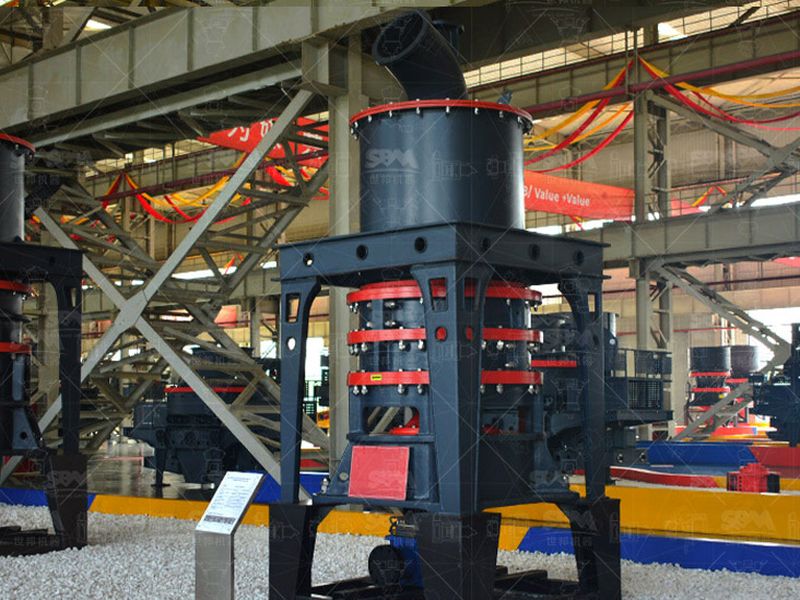
Voir la ficheIci le nom promet une destination, la finesse, mais pas un débit. Le chiffre de taille reste à confronter à la fiche avant tout arbitrage.
Voir la ficheDans la plupart des désignations, les chiffres centraux indiquent un gabarit : diamètre de la piste ou du tube de broyage, exprimé en centimètres ou en pouces. Un chiffre isolé peut compter les rouleaux ou les rangées. Ils décrivent donc la taille de la machine, jamais son débit ni sa finesse, qui dépendent du moteur, du séparateur et de la matière.
Non. Un nom encode un format, pas une recette de production. Deux machines portant le même gabarit peuvent avoir des motorisations, des séparateurs et des jeux de rouleaux différents, donc des courbes de débit distinctes. Seules les valeurs mesurées sur fiche, puissance, débit à une finesse donnée, granulométrie d’aliment, engagent réellement le constructeur.
Les variantes s’annoncent souvent par une lettre de tête ou de queue : génération de la gamme, mise en surpression, séparateur à cage, type d’entraînement. Un chiffre ou une lettre finale signale parfois un indice de révision. Comme ces codes varient d’un atelier à l’autre, on les croise toujours avec la plaque signalétique et le plan d’ensemble.
Parce que le code ne décrit que l’enveloppe. Le débit dépend du diamètre et de la hauteur de piste, du nombre et du poids des rouleaux, de la pression appliquée, de la vitesse du séparateur et de la dureté de la matière. Deux fabricants reprenant un même gabarit peuvent obtenir des résultats éloignés ; seule une mesure sur échantillon les départage.
Quatre lectures du site pour passer du code commercial à la machine qui tourne.
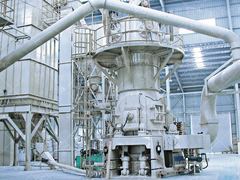
Avant de croire un code, on mesure sa matière : débit réel, puissance absorbée et courbe granulométrique sur échantillon.
Les applications où une finesse constante compte plus qu’un chiffre de catalogue.
Où les gabarits sont usinés et contrôlés, ce qui explique les écarts entre deux modèles de même apparence.
Une désignation devient un projet quand on l’intègre à un flux complet, de l’alimentation à l’ensachage.