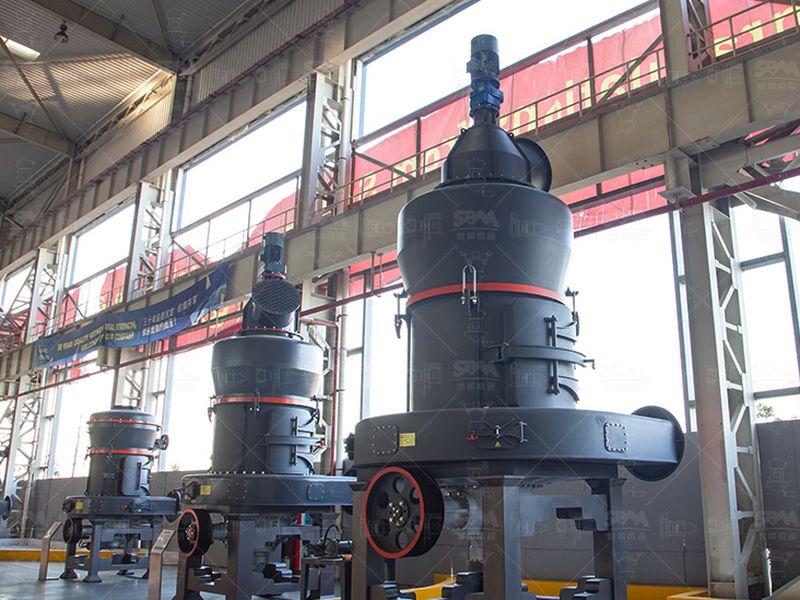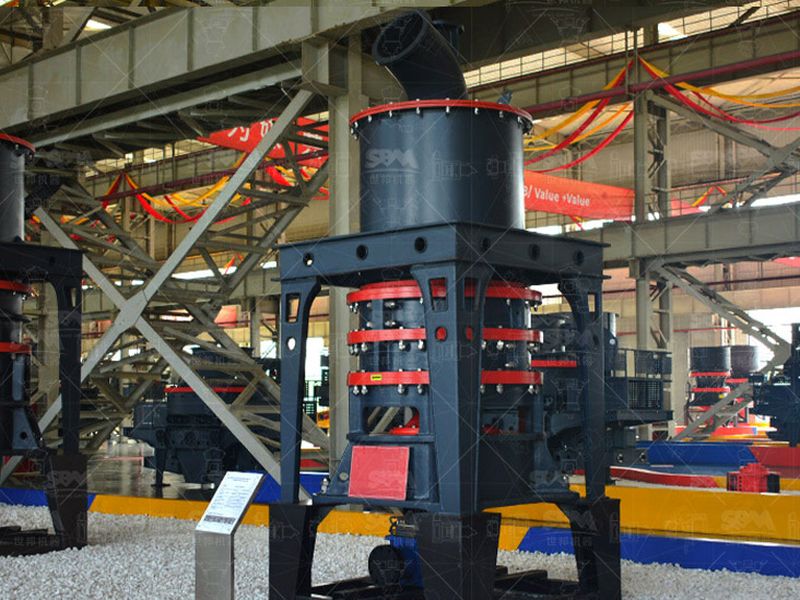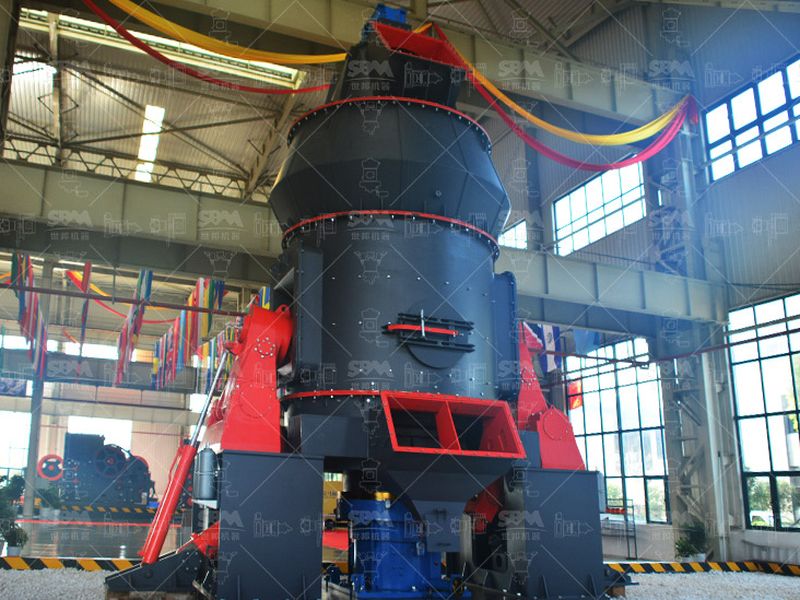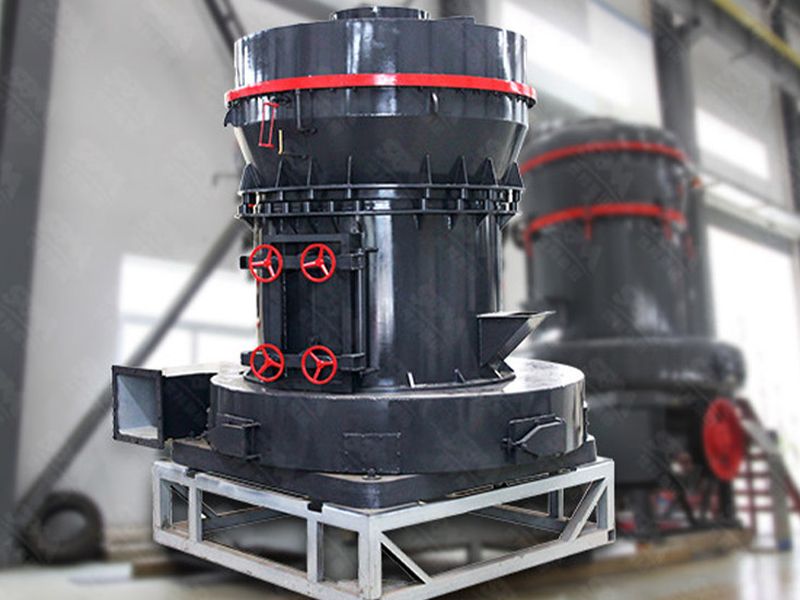
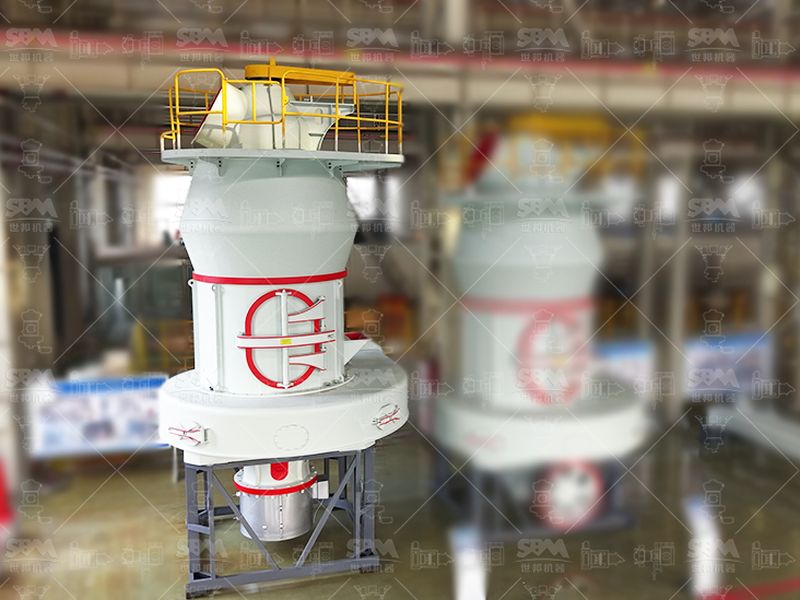
Broyeur à vitesse moyenne MTM
Le prolongement industriel du principe de la meule : compression et attrition de rouleaux sur piste, réglage de charge, courbe plus serrée qu’une grille à finesse égale.
Voir la fiche
Deux gestes, deux courbes granulométriques, deux voisinages différents. Là où le marteau rompt le grain par choc et laisse une grille dicter la taille, la meule comprime et ciseille, avec un écartement qui se règle en marche.
Le choix se pose toujours au même moment : un atelier qui passe d’une mouture de service à un produit vendu au poids, quelques dizaines à quelques centaines de kilos par heure. Les deux machines tiennent le coup, mais elles ne livrent pas la même chose, et c’est le client qui juge la courbe.
Les catalogues d’exportation résument le premier principe en deux mots, hammer mill, et le second par meule, disque ou pierre. Derrière la traduction se cachent deux façons d’engager la dépense : l’une paie une rotation rapide et des organes remplaçables en quelques minutes, l’autre paie une géométrie de surface et un réglage fin.
D’un côté, un rotor porte des marteaux ou des fléaux qui battent la matière à une vitesse périphérique de l’ordre de 50 à 90 m/s. Le grain est frappé, frotté contre le blindage de la chambre, puis évacué quand il passe à travers une tôle perforée. La taille de sortie dépend donc de deux choses : l’ouverture des trous et le temps que la matière passe dans la zone de choc.
De l’autre, deux surfaces en regard, l’une fixe, l’autre en rotation, séparées par un jeu qui se compte en dizaines ou en centaines de microns. Le grain est écrasé et cisaillé dans cet écartement, et il ne sort que lorsqu’il est devenu assez fin pour y passer. La rupture se fait progressivement, sans paroi à traverser : la bande granulométrique est nettement plus serrée, mais le débit plus faible et l’usure se lit sur la surface elle-même.
Sur une machine à impact, la grille fait la loi. Les usages fixent l’ouverture de cinq à dix fois la dimension visée pour une matière friable comme un sel ou une résine, de cinq à huit fois pour un minéral, de deux à cinq fois pour un produit fibreux. Une cible de 500 µm sur un sel passe donc par des perforations de 4 à 5 mm ; la même cible sur une farine de bois demande 1 à 1,5 mm. Changer de produit veut dire changer de panneaux, donc arrêt, démontage, remontage.
Sur une meule, la même opération tient en un quart de tour de vis, et elle se fait en marche. L’amplitude est plus étroite, mais elle couvre justement la plage qui intéresse une petite mouture fine : un écartement bien réglé descend sous 75 µm sans recirculation, et plus bas encore en repassant le produit.
L’écart se voit sur un tamisage complet, pas sur un refus. L’impact donne une distribution large, avec à la fois une traîne de fines et quelques refus au-dessus de la cible : c’est acceptable pour un aliment ou un écrasage de minéral, moins pour une charge minérale vendue sur résidu à 45 µm. La meule donne une bande étroite, au prix d’une fraction ultra-fine qui grossit dès que l’on serre trop, et d’un échauffement qui suit la même pente.
La dérive la plus fréquente côté impact est silencieuse : sous l’effet du passage répété de la matière, les trous s’ovalisent, et au-delà d’une déformation de l’ordre de 5 %, une perforation de 10 mm laisse passer un produit nettement plus grossier sans que la puissance change. Une grille partiellement aveuglée, elle, fait monter l’intensité moteur de 10 à 15 % et chute le débit.
Le rotor d’une machine à impact entretient un courant d’air permanent dans la chambre. Ce flux emporte les fines vers l’évacuation et limite l’échauffement du produit : c’est l’argument décisif sur les résines, les cires et beaucoup de matières thermosensibles. Le revers est acoustique et poussiéreux : chocs répétés sur la grille et sur les blindages, niveau sonore élevé, et une poudre fine entraînée partout, qui impose un captage soigné à l’alimenteur et un filtre dimensionné sur le débit d’air.
La meule travaille dans le frottement. Elle est plus silencieuse, remet moins de matière en suspension, mais elle échauffe le produit en sortie, et ce point compte : sur une épice grasse ou un tourteau, dépasser le seuil où les huiles migrent transforme la poudre en pâte qui colmate l’écartement. On ouvre alors le jeu ou on réduit la cadence, donc on perd du débit pour gagner en régularité.
Reste ce que la machine rend. Une meule abrasive, stéatite, corindon fritté ou agate, libère des grains minéraux quand elle s’use ; un marteau d’acier libère des particules métalliques. Pour une poudre technique, la première contamination se tolère, la seconde non ; pour un produit alimentaire, l’ordre s’inverse.
L’impact est exigeant sur l’état de la matière. Au-delà de 12 à 14 % d’humidité sur un produit végétal, les perforations s’aveuglent et la chambre chauffe ; les fibres s’enroulent autour des marteaux et forment une tresse qui arrête le broyage ; une argile humide colle aux blindages. La granulométrie d’entrée se limite en pratique à 6 à 10 mm, sous peine de mordre sur la durée de vie des articulations.
La meule est plus généreuse sur le sec cassant, plus capricieuse sur le gras : un oléagineux lubrifie la zone de broyage et encrasse les rainures, qu’il faut brosser ou démonter. Son aliment doit rester fin, de l’ordre de 3 à 4 mm, ce qui oblige souvent à une pré-réduction avant elle.
La dureté tranche le dernier arbitrage. Sur l’échelle de Mohs, le gypse tient 2, la calcite 3, le feldspath 6, le quartz 7, le corindon 9. Un aliment riche en quartz use des marteaux d’acier en quelques centaines d’heures et rayera une meule tendre ; une meule en corindon fritté tiendra mieux la courbe, à un coût de replacement plus élevé. Au-dessus de 7 en visant le micron, ni l’un ni l’autre de ces deux principes n’est le bon : c’est le domaine des rouleaux ou d’un vertical à organes renforcés.
| Critère | Impact par grille | Compression par meule |
|---|---|---|
| Débit usuel en petit format | 100 à 800 kg/h à 0,2-1 mm | 20 à 200 kg/h à 60-120 µm |
| Énergie par tonne | 15 à 30 kWh/t en mouture courante | 2 à 3 fois plus à finesse égale sous 75 µm, surtout avec reprise |
| Réglage de finesse | changement de panneaux, machine arrêtée | écartement réglable en marche |
| Température du produit | faible échauffement grâce au flux d’air | échauffement net en réglage fin |
| Bruit et poussière en suspension | élevés, captage et filtre obligatoires | modérés, mais usure des surfaces |
Ces ordres de grandeur expliquent le passage à l’échelle. Au-delà de quelques centaines de kilos par heure en visant moins de 75 µm, une machine à grille perd le contrôle de sa bande et une meule atteint son plafond de débit. La question change alors de nature : il faut un classement en circuit fermé qui reprend les refus, ce que font les familles décrites dans la typologie des moulins à calcaire. Ce que mesure un banc d’essai sur un échantillon, débit réel, courbe et puissance absorbée, est détaillé côté essais et analyses.
Quatre mesures simples avant d’engager la dépense, parce qu’elles décident plus que la brochure.
À vérifier sur échantillon avant toute commande.
Le prolongement industriel du principe de la meule : compression et attrition de rouleaux sur piste, réglage de charge, courbe plus serrée qu’une grille à finesse égale.
Voir la ficheImpact et attrition dans la chambre, puis classement à cage : le réglage de finesse se fait sur le séparateur, sans arrêt de démontage, contrairement à une grille.
Voir la ficheDès que la cible descend vers 10 à 20 µm, l’impact et le classement multi-étages remplacent la meule : débit modeste, mais bande régulière en circuit fermé.
Voir la ficheLa réponse aux matières dures ou humides que l’on broyait autrefois en meules : lit de matière comprimé, séchage dans l’enceinte, organes renforcés.
Voir la ficheRarement de façon stable. La taille de sortie se lit sur la grille, dont les ouvertures se choisissent de cinq à dix fois la dimension visée selon la friabilité de la matière : viser 150 µm demande des perforations proches de 0,8 mm qui s’aveuglent dès que le produit contient un peu d’humidité. Sous 75 µm, la réduction par impact ne suffit plus seule : il faut une meule à écartement réglable ou un broyeur à circulation d’air avec classement, et reprendre les refus.
En général oui, car le rotor entretient un courant d’air permanent qui évacue une partie de la chaleur de la chambre : c’est l’argument en faveur de l’impact sur les résines, les cires et les matières thermosensibles. Une meule produit l’essentiel de sa réduction par frottement dans un écartement étroit et réchauffe le produit en sortie. Sur un réglage fin avec recirculation, la température peut faire migrer les huiles d’une épice ou d’un tourteau et provoquer un colmatage de la zone de broyage.
L’impact est bruyante et projette : les chocs répétés sur la grille et sur les blindages donnent un niveau sonore élevé, et le flux d’air qui refroidit la chambre emporte les poussières les plus fines, ce qui impose un captage à l’alimenteur et un filtre dimensionné sur ce débit. La meule est plus silencieuse et génère moins de suspension dans l’air, mais elle rend ses organes : une meule abrasive libère des grains minéraux dans le produit, un marteau d’acier libère des particules métalliques.
Oui pour la conduite, non pour l’amplitude. L’écartement d’une meule se modifie en marche continue, par quart de tour, et la courbe suit immédiatement : c’est commode quand le client juge le produit sur des plages différentes. Une machine à grille demande un arrêt et un changement de panneaux, mais son amplitude de tailles est plus large, de l’écrasage de granulats à la mouture fine.
Quatre pages pour sortir de la comparaison théorique et mesurer le comportement réel de la matière.
Classement, reprise des refus, dépoussiérage : ce qui transforme une mouture en produit régulier.
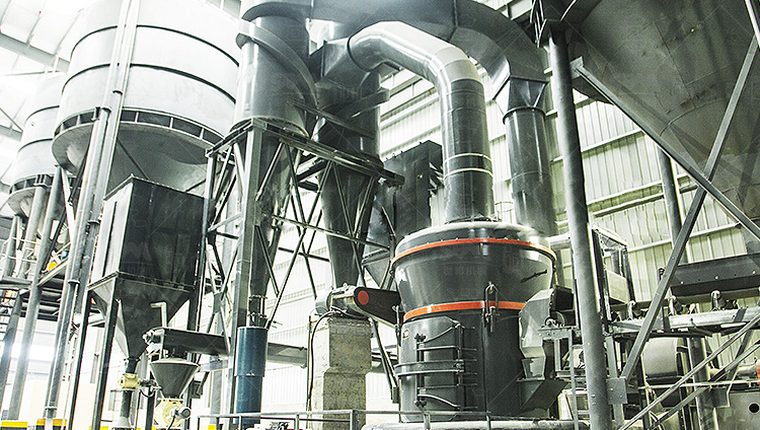
Comportements de broyage selon la dureté et la teneur en silice libre de la matière.
Le cas le plus courant de passage d’une meule artisanale à un broyage fin industriel.
Tenue à la tonne des organes de broyage, calculée sur la minéralogie réelle et non sur le catalogue.