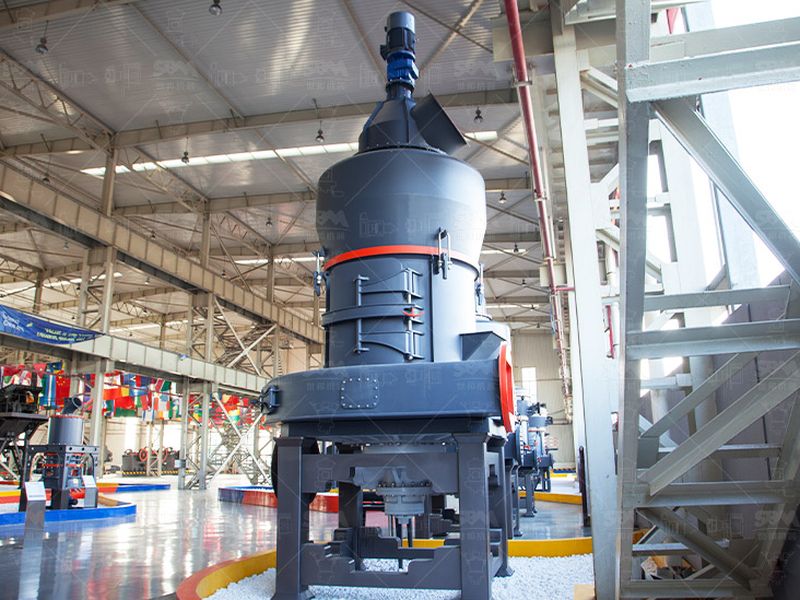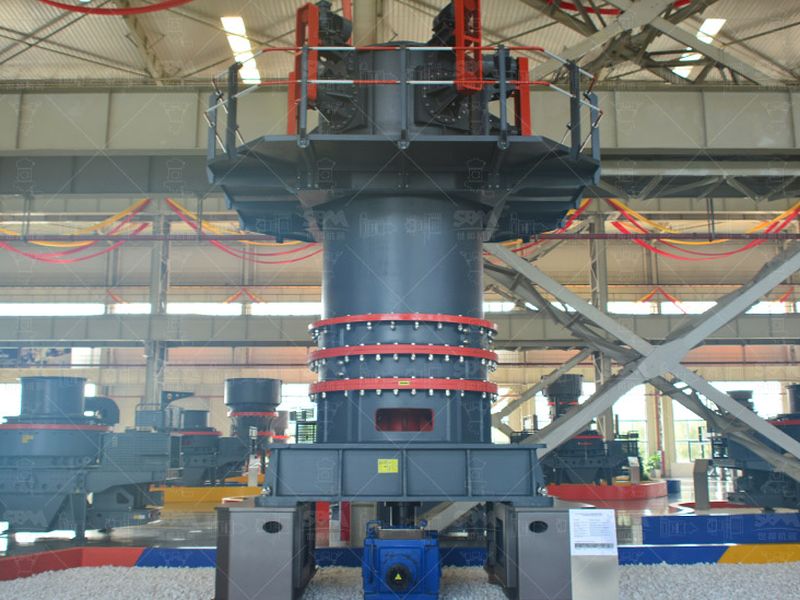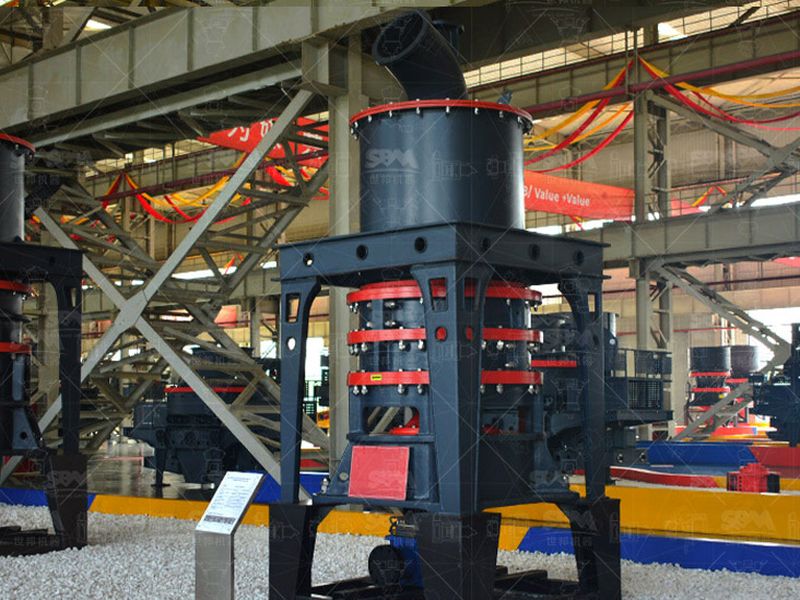
Broyeur ultra-fin SCM
Le plus petit débit de la gamme en finesse utile, avec classement intégré. C’est l’étage qui remplace honnêtement une installation artisanale qui doit tenir une granulométrie.
Voir la fiche
Un moulin à meules de quelques centaines de watts n’est pas un broyeur industriel en miniature. C’est une machine à part, avec un domaine précis, et des limites que la puissance du moteur ne déplace pas.
Le petit moulin à pierre occupe une place à part dans le paysage du broyage : il est à la fois la plus ancienne machine de réduction et la moins bien documentée. Les fiches export le rangent sous l’appellation home stone mill machine et y associent souvent un débit commercial de 1 t/h, chiffre qu’aucune meule de 100 mm ne produit.
Le raisonnement utile commence par le diamètre des meules et se termine par l’habillage. Entre les deux, la finesse, l’échauffement et la régularité. Les ordres de grandeur ci-dessous sont ceux que l’on peut défendre.
Le terme recouvre des machines qui n’ont pas le même régime de travail. La première est le moulin à meules jumelles entraînées par un moteur de 0,36 à 0,75 kW, destiné à la mouture à la demande. La deuxième est le moulin d’atelier à meules de 200 à 250 mm, 1,5 à 2,2 kW, que l’on trouve chez les petits transformateurs d’épices, de pigments ou de minéraux tendres. La troisième est le moulin de métier à pierres de 400 mm, 4 à 11 kW, capable de 150 à 200 kg/h en continu : celui-là est déjà une petite machine industrielle, et il se conduit comme tel.
Au-delà, on change de famille : un broyeur à rouleaux de 3 t/h produit quinze fois plus qu’une meule de métier, et il classe son produit. La comparaison des deux sur un critère de débit n’a pas de sens ; elle en a un sur le prix de revient du kilogramme.
La surface annulaire de broyage croît avec le carré du diamètre, et c’est elle qui fixe le débit, à écartement égal. Un moteur plus gros sur les mêmes meules ne crée que deux choses : un couple au démarrage plus confortable et un échauffement plus rapide. Le tableau ci-dessous donne les associations de valeurs que l’on observe sur les machines du commerce.
| Meules de 90 à 130 mm | 0,36 à 0,75 kW, 4 à 12 kg/h, produit entre 800 et 150 µm, trémie de 1 à 1,5 kg. |
| Meules de 200 à 250 mm | 1,5 à 2,2 kW, 25 à 60 kg/h, réglage fin vers 150 µm avec un tri manuel des refus. |
| Pierres de 400 mm, type moulin de métier | 4 à 11 kW, 150 à 200 kg/h, deux à quatre heures de marche continue avant stabilisation thermique. |
| Broyeur à rouleaux de 1 000 mm et plus | 22 à 90 kW, 3 à 45 t/h, séparateur intégré, produit réglable de 1,6 mm à 38 µm. |
Une convention de lecture s’impose : les fabricants annoncent presque toujours le débit en réglage grossier. À réglage fin, sur une céréale comme sur un minéral tendre, on perd la moitié du chiffre, parfois davantage. C’est la raison pour laquelle un moulin annoncé à 10 kg/h traite rarement plus de 5 kg/h de façon tenable huit heures par jour.
Une zone de broyage de quelques dizaines de centimètres carrés, traversée par quelques kilogrammes de matière par heure, monte vite en température. Sur une céréale, l’échauffement altère les arômes et les corps gras ; sur une poudre minérale ou organique, il fait agglomérer les fines et colmater la zone de sortie. Le débit utile se détermine donc à froid, après stabilisation thermique, et non à la deuxième minute.
Un moulin à meules évacue ce qu’il a réduit, sans trier. Le produit contient donc une traîne de grossiers proportionnelle au réglage, et aucune régulation ne vient la corriger. Passer un refus dans un tamis puis le remoudre augmente le taux de fins, mais consomme du temps et réchauffe la matière. C’est le point qui sépare le plus nettement l’artisanat du procédé industriel : ici la granulométrie est une conséquence, pas une consigne.
À cela s’ajoute le jeu des meules. Deux meules qui se touchent produisent une poudre fine et de la poussière ; deux meules trop écartées produisent un gros grain. Le réglage fin se conduit à l’oreille et au courant absorbé, et il dérive à mesure que les sillons s’effacent. Sur une roche siliceuse, l’habillage revient toutes les trois à quatre semaines, alors qu’un calcaire ou un gypse supporte trois à quatre mois.
Le saut n’est pas une question de taille de machine mais de matériau d’outil. Une meule en grès ou en aggloméré de grain travaille correctement jusqu’à une dureté de Mohs 4 ou 5. Au-delà, c’est elle qui s’efface : le quartz, à 7, raye la surface plus vite que la surface ne raye le quartz. Les fabricants de laboratoire passent alors sur des meules en corindon, en alumine frittée ou en agate, et le coût de la pièce devient un poste d’exploitation à part entière.
Deux autres paramètres se dégradent en même temps. L’humidité : au-delà d’environ 1 %, une poudre minérale fine s’agglomère dans la zone d’évacuation et le débit s’effondre, alors qu’un grain se mouture à 15 % d’eau sans difficulté. Et la granulométrie d’entrée : une meule d’atelier accepte 3 à 5 mm, pas un caillou de 20 mm, ce qui impose une pré-réduction séparée que le moulin seul ne peut pas assurer.
Quatre relevés avant l’achat évitent la majorité des déceptions constatées sur ces machines.
Elle passe à trois endroits précis. En capacité : au-delà de 200 à 300 kg/h en continu, multiplier les meules devient plus coûteux qu’une machine unique, et la main-d’œuvre de réglage explose. En finesse : dès que la cible descend sous 100 mesh avec une tolérance, le classement devient obligatoire et le moulin ne sait pas le faire. En régularité : un client aval qui achète une poudre juge la courbe, pas la moyenne, et une meule usée déplace cette courbe chaque semaine.
Le premier étage industriel utile démarre à 3 t/h en continu, sans opérateur derrière la machine ; c’est le domaine du broyeur trapézoïdal. Un broyeur fin entre 0,5 et 1 t/h couvre déjà les besoins d’un atelier de pigments ou de poudres minérales, avec un séparateur qui fixe la taille médiane. Avant d’en arriver là, un essai sur l’échantillon évite deux erreurs classiques : sous-dimensionner en croyant que le diamètre suffira, et surdimensionner en découvrant que la matière est plus abrasive qu’annoncé.
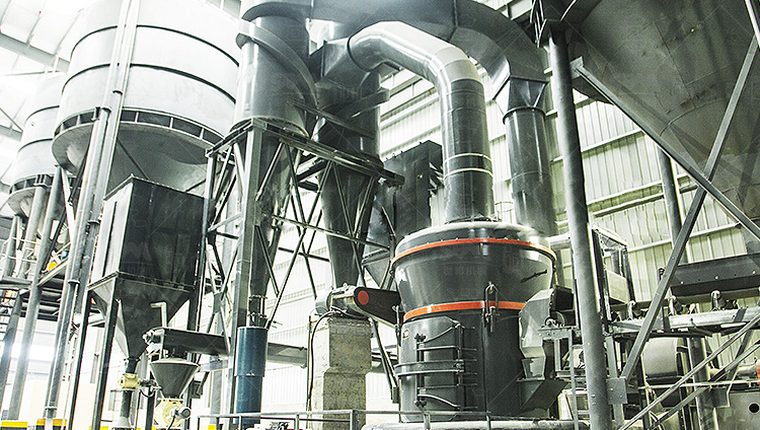
Il fait bien la mouture à la demande, sur de petits volumes, avec une matière propre et sèche. Là où le lot ne dépasse pas quelques dizaines de kilogrammes par jour et où la granulométrie admise est large, la meule reste la solution la plus simple et la moins chère à installer.
Elle garde aussi un intérêt en laboratoire préparatoire : un échantillon de quelques kilogrammes, broyé à froid, sans échauffement marqué, permet de juger une couleur, une densité apparente et un comportement à l’humidité avant d’engager un essai sur machine industrielle. Ce n’est pas un débit que l’on achète là, c’est une information.
Le plus petit débit de la gamme en finesse utile, avec classement intégré. C’est l’étage qui remplace honnêtement une installation artisanale qui doit tenir une granulométrie.
Voir la ficheRouleaux sur piste trapézoïdale, encombrement réduit, réglage hydraulique de la charge. Le premier palier industriel à 3 t/h, sans génie civil lourd.
Voir la ficheLa même chambre trapézoïdale, revue pour un accès maintenance plus rapide et une séparation plus stable, quand la production se conduit à l’heure et non plus à la journée.
Voir la fichePour une cible sous 45 µm tenue en continu. Le séparateur à cage remplace le tamis, et la consigne de finesse devient enfin un réglage.
Voir la ficheDe 4 à 12 kg/h pour des meules de 90 à 130 mm entraînées par un moteur de 0,36 à 0,75 kW, réglage fin et réglage grossier compris. À 200 mm de diamètre on atteint 25 à 60 kg/h, et un moulin artisanal à meules de 400 mm entraîné par 4 à 11 kW tient 150 à 200 kg/h en continu. Le passage du réglage grossier au réglage fin réduit le débit de moitié environ, à puissance égale.
Non. L’écartement minimal des meules et l’absence de classement fixent la borne utile entre 150 et 800 µm, soit environ 100 à 25 mesh. Une poudre à 45 µm, soit 325 mesh, suppose un classement dynamique et une reprise des refus, deux fonctions qu’un moulin à meules n’intègre pas. On peut approcher 100 mesh sur une matière tendre et sèche, pas descendre plus bas de façon régulière.
Parce que le quartz de la roche est plus dur que la meule. Le quartz est à 7 sur l’échelle de Mohs, les grès et les meules agglomérées se situent en dessous, et ce sont les sillons de la meule qui s’effacent, pas les grains de matière. L’habillage se fait tous les trois à quatre mois sur un calcaire ou un gypse, toutes les trois à quatre semaines sur une roche siliceuse, et le débit baisse progressivement avant que le défaut ne soit visible.
Trois seuils font basculer le choix : une demande continue supérieure à 200 à 300 kg/h, une cible de finesse inférieure à 100 mesh avec une tolérance, et une matière abrasive ou humide. En dessous, le moulin à meules reste pertinent et moins cher. Au-dessus, un broyeur à rouleaux de 3 t/h ou un broyeur fin de 0,5 t/h coûte davantage à l’achat mais divise le prix de revient par kilogramme, parce qu’il classe, régule et tourne sans habillage hebdomadaire.
Quatre lectures internes pour passer de la meule au poste de broyage.
Quelles finesses attendent réellement les acheteurs de poudre, et ce que chaque usage tolère comme traîne de grossiers.
Dureté, abrasivité, humidité et courbe granulométrique sur un kilogramme d’échantillon, avant toute commande.
Alimentation, élévation, classement, dépoussiérage et ensachage : ce qui transforme une machine en installation.
Meules, rouleaux et revêtements : matières, tenue mesurée et calendrier de remplacement.