Broyeur trapézoïdal MTM
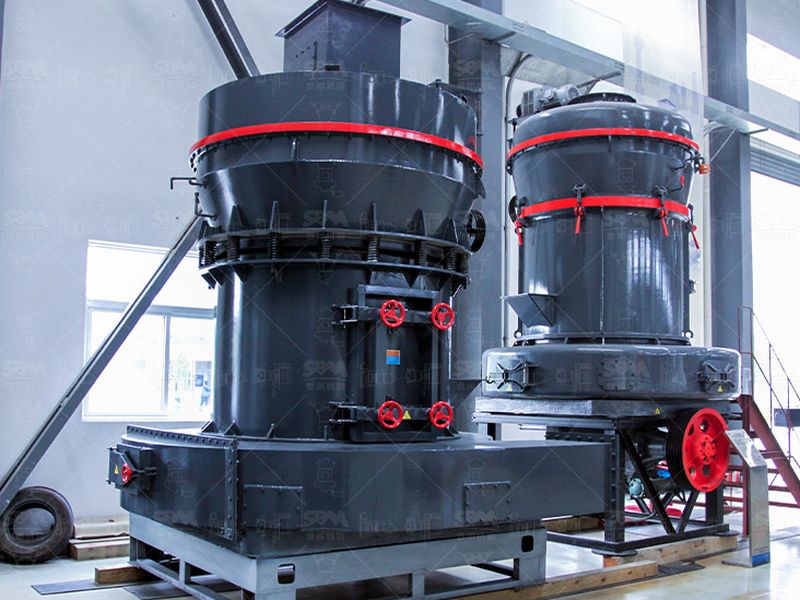
Rouleaux sur piste trapézoïdale et table inclinée, réglage hydraulique de la charge. Format compact pour les puissances modestes et les reprises d’atelier.
Voir la fiche
Une meule qui tourne à plat sur une contre-meule fixe, l’ensemble posé sur un châssis : la forme la plus ancienne du broyage de pierre reste la plus vendue pour quelques centaines de kilos par heure. Ce n’est pas la pierre qui décide du résultat, c’est le bâti.
Les annonces internationales regroupent ces machines sous l’intitulé bed stone mills for sale, et l’offre y est très hétérogène : du moulin d’atelier de 400 mm au poste de 950 mm entraîné par 18,5 kW. Derrière l’intitulé, une même architecture, et les mêmes causes de déception quand on installe la machine sans regarder la structure porteuse.
Le jeu de broyage d’une meule sur plateau se règle au fraction de millimètre sur toute la couronne active. Tant que le châssis ne bouge pas, ce jeu reste celui qu’a choisi l’opérateur. Sous charge, le couple de réaction s’applique en périphérie, à plusieurs centaines de millimètres de l’axe : il plaque le bâti d’un côté et le soulève de l’autre. Un cadre soudé sans raidisseurs, ou posé sur une dalle mal reprise, travaille en flexion, et le jeu change d’un secteur à l’autre.
Les masses d’ensemble sont éloquentes sur ce point : environ 650 kg pour un 600 mm, 1 020 kg pour un 950 mm, moteur compris. Cette masse n’est pas un luxe de fonderie. Elle tient le centre de gravité sous le plan de broyage et absorbe les à-coups quand un bloc dur s’engage entre les deux faces.
À 300 tours par minute environ, un 600 mm bien réglé donne de l’ordre de 175 kg/h en mouture fine et 500 kg/h en produit grossier. Un 950 mm sous 18,5 kW monte vers 350 kg/h en fin et 1 000 kg/h en grossier. Sur une journée de dix heures, cela fait de 1,75 à 10 tonnes, et c’est exactement le registre attendu d’un moulin sur bâti : des lots courts, des recettes qui changent, un poste tenu par une ou deux personnes.
La finesse utile se tient entre 80 et 200 mesh, soit environ 180 à 74 µm, avec un tamisage de reprise pour serrer la bande. Descendre sous 45 µm, le réglage d’un filler, suppose un classement intégré et une énergie par tonne que la géométrie de la meule ne fournit pas. Au-delà de 200 mesh en passe unique, le rendement du geste chute et l’échauffement monte avec lui.
Le calcaire, dureté 3 sur l’échelle de Mohs, se comporte bien sous meule tant que la silice libre reste faible : un filon de silex ou une teneur en quartz de 5 % suffisent à inverser le bilan d’usure. Le gypse, le talc et les épices restent dans le domaine favorable. Au-dessus de 6 Mohs, la garniture part plus vite que la matière ne se laisse réduire.
Le premier est le gauchissement du plan de joint entre la caisse et le châssis. La contre-meule s’incline de quelques dixièmes, la couronne ne travaille plus sur toute sa largeur, une fraction seulement de la surface broie et le reste chauffe.
Le deuxième est le faux-rond de l’arbre et le jeu des paliers. Un arbre ayant travaillé dix ans avec un graissage irrégulier cumule plusieurs dixièmes de jeu : le cycle de broyage devient sinusoïdal et le produit garde l’empreinte de ce cycle, sous forme d’une granulométrie large impossible à corriger par le tamis.
Le troisième est l’ancrage. Une machine calée sur des pattes réglables, sans platine ni résine de calage, se déplace de quelques millimètres par semaine sous l’effet des vibrations. Le réglage de l’alimentateur, fait une fois au montage, ne correspond plus à l’entrée de la meule, et l’opérateur compense en fermant le jeu.
Cinq points, dans cet ordre, et une heure sur place.
| Face de broyage | Sillons de garnissage réguliers sur toute la couronne, sans zone lisse ni éclat. Une face retravaillée à la meuleuse d’angle perd sa capacité à alimenter et à ventiler la meule. |
| Arbre et paliers | Faux-rond et jeu axial mesurés au comparateur. Au-delà de 0,1 mm cumulé, le réglage de finesse n’est plus tenable dans la durée. |
| Structure porteuse | Soudures du châssis, planéité du plan de joint, présence d’une platine d’ancrage. Une peinture récente peut masquer une reprise de fissure. |
| Motorisation | Puissance inscrite, courant d’appel, état du démarreur et du départ électrique. Un démarrage direct sur 18,5 kW appelle cinq à huit fois le courant nominal. |
| Sortie et aspiration | Carter de reprise, gaines, filtre. Une poudre de pierre non captée se redépose sur le réglage, dans le palier et sur le sol de l’atelier. |
Quatre mesures instrumentées donnent une conclusion fiable en moins d’une demi-journée, et elles se notent.
Ces machines gardent trois terrains où elles restent difficiles à battre : les lots de quelques centaines de kilos qui changent de recette chaque semaine, les matières sensibles à l’échauffement comme les épices ou les pigments, et les postes où l’opérateur juge la mouture à l’œil et corrige dans la minute. Un atelier de transformation alimentaire ou un producteur de colorants minéraux y trouve un outil réversible qu’aucune ligne continue n’égale en souplesse.
Dès qu’il faut tenir 200 mesh à cinq tonnes par heure en continu, l’architecture change. Un broyeur à rouleaux sur piste reprend la même logique de lit de matière, mais avec un classement intégré et une puissance mieux employée : les gammes usuelles vont de 3 à 22 t/h pour un format compact, de 3 à 45 t/h pour un format supérieur, avec un séparateur qui renvoie les refus dans la chambre au lieu d’un tamis tenu à la main. Le calcul devient alors celui d’une ligne, pas d’un poste.
À pleine charge, un 600 mm qui sort 175 kg/h avec 7,5 kW consomme de l’ordre de 43 kWh par tonne en réglage fin ; le même moteur, sur un produit grossier à 500 kg/h, tombe vers 15 kWh par tonne. L’écart vient du temps de séjour dans la couronne, pas de la machine. Vient ensuite le poste pierre : une garniture usée demande un réusinage, et la valeur à regarder n’est pas le prix de la meule neuve mais les heures d’arrêt et le délai d’approvisionnement. Une machine sans filière de rechange accessible perd l’essentiel de son intérêt, même bien construite.
Le bâti, l’alimentation, la reprise d’air et l’entraînement : c’est là que se joue la régularité.
Rouleaux sur piste trapézoïdale et table inclinée, réglage hydraulique de la charge. Format compact pour les puissances modestes et les reprises d’atelier.
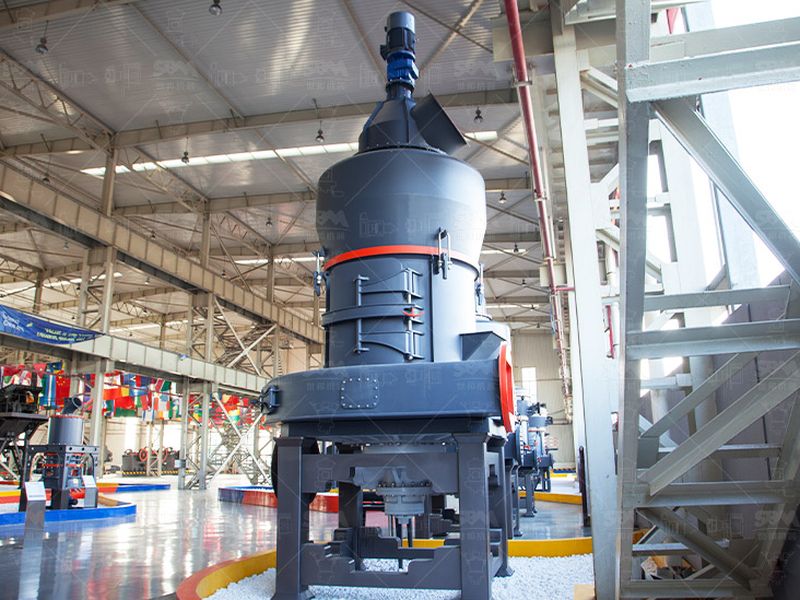
Voir la ficheSéparateur à cage précis, lubrification à film d’huile, large plage de matières. Le passage naturel quand un poste de meule doit devenir une ligne.
Voir la ficheCouple transmis directement par un moteur à aimants permanents, sans courroie. Moins de pièces d’entraînement et un rendement supérieur à puissance égale.
Voir la ficheChambre sans pièce tournante sensible et réglage continu de la finesse. Le choix quand la cible descend sous 45 µm à débit modeste.
Voir la ficheUne meule tournante et une contre-meule fixe posées sur un châssis métallique ou un plateau maçonné, qui porte aussi le moteur, la trémie d’alimentation et le carter de sortie. Le bâti n’est pas un simple support : il maintient le parallélisme des deux faces de broyage sous charge, et c’est ce parallélisme qui fixe la régularité de la mouture. Sans cette rigidité, le jeu varie d’un secteur à l’autre, le produit chauffe et la courbe granulométrique s’élargit.
Un modèle de 600 mm de diamètre entraîné par 7,5 kW sort de l’ordre de 175 kg/h en mouture fine et 500 kg/h en produit grossier. Un diamètre de 950 mm sous 18,5 kW atteint environ 350 kg/h en fin et 1 000 kg/h en grossier, à 300 tours par minute environ. Ces valeurs supposent une matière sèche, un aliment régulier et un jeu correctement réglé ; elles décrivent un débit de poste, pas une capacité de ligne.
Le bâti absorbe le couple de réaction et les à-coups d’alimentation. Une machine de 650 kg posée sur un socle peu raidi transmet ses vibrations au réglage de jeu : la mouture dérive, les meules s’usent de façon asymétrique et le palier travaille de biais. Sur une installation fixe, un ensemble de 600 à 1 000 kg avec platine d’ancrage et calage soigné reste la première assurance de stabilité, avant même la qualité de la pierre.
Quatre contrôles suffisent à trancher. Le garnissage des meules : profondeur et régularité des sillons sur toute la couronne active. Le faux-rond de l’arbre et le jeu des paliers, mesurés au comparateur. La plaque du moteur, pour confronter la puissance installée au courant d’appel et au départ électrique disponible. La disponibilité des meules de rechange et des joints. Un bâti redressé à la résine ou une meule recollée masque l’usure quelques semaines, rarement davantage.
Trois pages du site et une réalisation pour convertir un doute en réglage.
Un sac de la pierre du client passe en machine d’essai : puissance absorbée, débit à la finesse demandée, usure constatée. Le dimensionnement part de là.
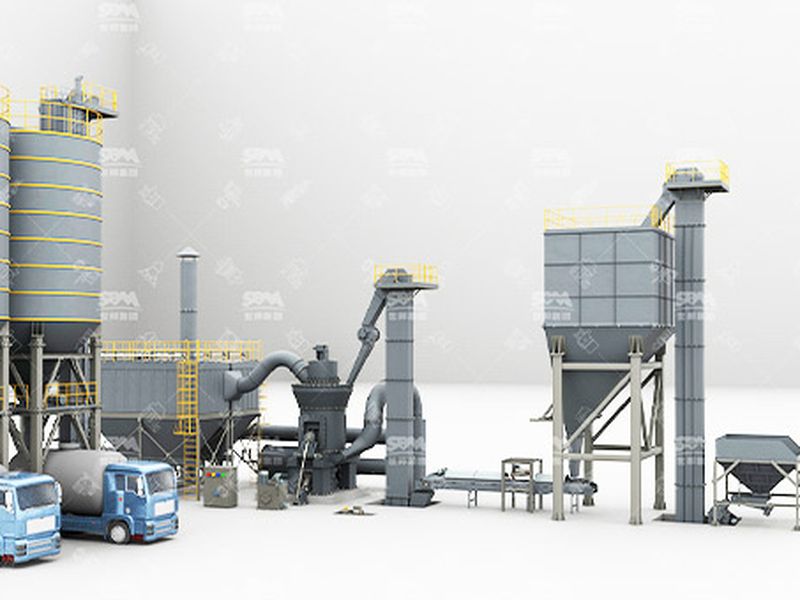
Face active, garniture, paliers : les matières employées, la tenue observée par tonne et le calendrier de remplacement réel.
Gypse, talc, barytine, calcaire : les réglages retenus matière par matière et les finesses réellement tenues en production.
Postes en service, débits constatés et configurations retenues, du lot de quelques centaines de kilos à la ligne continue.