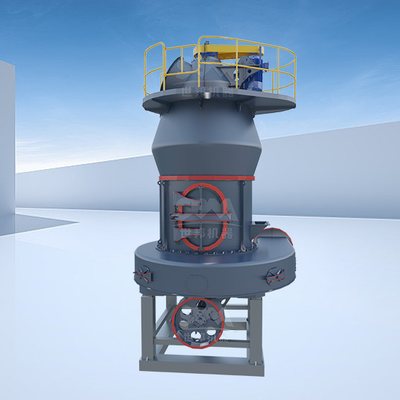
Broyeur vertical LM
Réunit broyage, classement et séchage dans une enceinte, donc un cycle d’étude plus court : moins de postes à raccorder, un dimensionnement simplifié.
Voir la fiche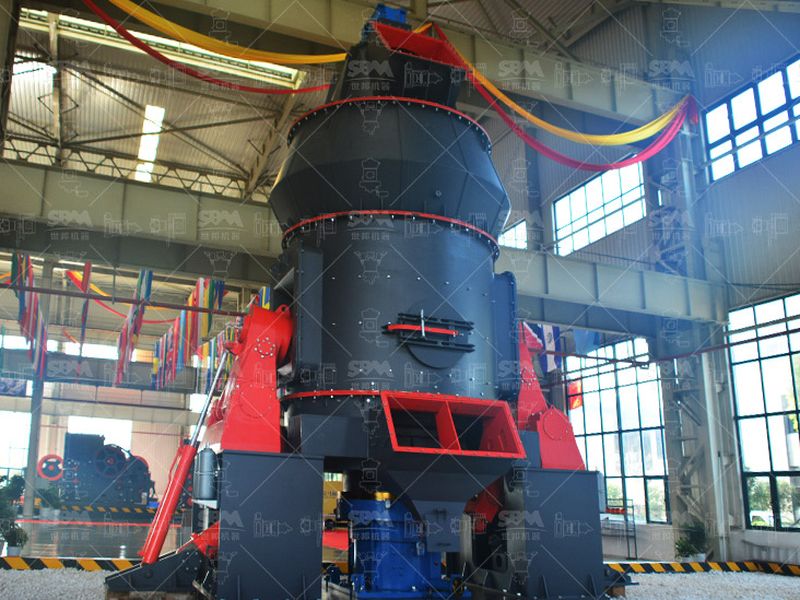
Un moulin ne s’achète pas comme un objet fini : il se construit autour d’une matière et d’un produit précis. Ce cycle complet, de la première mesure sur échantillon à la recette signée sur site, explique ce que chaque étape apporte et ce qu’elle engage pour les années suivantes.
La vraie décision n’est pas « quel broyeur » mais « de quoi est faite ma matière, et que doit-elle devenir ». Tout le reste — puissance, famille de machine, délai, coût par tonne — en découle. Le cycle de vie d’un moulin de broyage se lit donc comme une suite d’étapes qui se transmettent des chiffres, de l’étude initiale jusqu’à la réception.
Ce parcours ne couvre pas l’atelier lui-même : la fabrication d’une machine, pièce par pièce et la chaîne de fonderie et d’usinage ont leurs pages. Ici, on prend du recul : chaque phase produit un livrable et un point de contrôle, et une erreur du début se paie très cher à la fin.
Tout part de l’échantillon. On relève la dureté et surtout la teneur en silice libre, l’humidité à la réception, la courbe granulométrique de l’aliment, et on fait tourner une matière réelle dans un banc d’essai plutôt que de raisonner sur des moyennes de catalogue. Ces mesures fixent trois choses qu’aucune fiche technique ne donne : la puissance absorbée, le débit réellement atteignable à la finesse demandée, et le coût d’usure annuel. Un calcaire pur à faible quartz et une roche chargée en rognons siliceux se broient sur la même famille de machine, mais pas avec la même nuance d’organes ni la même énergie par tonne.
Une fois la matière connue, on pose la cible : une taille médiane avec un écart-type et un débit en tonnes par heure, pas un simple pourcentage de refus. Le dimensionnement traduit ces deux extrêmes en choix concrets — famille de broyeur, puissance moteur, débit d’air, section du dépoussiérage — en gardant une marge de puissance pour les pics de démarrage et les aliment plus durs. Chaque maillon de la chaîne se transmet un chiffre, et le tableau ci-dessous résume ce que chaque étape livre à la suivante.
| Étape | Livrable | Point de contrôle |
|---|---|---|
| Étude de faisabilité | Relevé matière et essai pilote | Puissance et débit réels |
| Dimensionnement | Choix de machine et de moteur | Marge de puissance disponible |
| Conception | Plans machine, génie civil, électricité | Encombrement et accès maintenance |
| Fabrication | Machine rodée en atelier | Dossier de conformité |
| Transport et montage | Machine calée, réseaux raccordés | Alignement et serrage |
| Mise en service | Courbe de montée en charge | Vibration et température |
| Recette | Procès-verbal mesuré | Débit, finesse, énergie par tonne |
La machine choisie, il faut l’inscrire dans un lieu. Cette phase dessine le broyeur, mais aussi son alimentation, ses élévateurs, son dépoussiérage et la trémie de produit. Elle fixe les hauteurs sous plafond, les réservations de génie civil, le cheminement des convoyeurs, l’arrivée électrique dimensionnée pour le courant d’appel, et l’accès futur aux organes d’usure. Un moulin mal pensé ici devient très coûteux à exploiter : une pièce qu’on ne peut déposer qu’en démontant trois autres immobilise la ligne à chaque révision, et un poste électrique sous-calibré se paie en démarrages ratés. Le plan se juge donc autant sur l’encombrement que sur la facilité d’entretien.
Vient ensuite la construction réelle, celle que suivent les pages dédiées à la fonderie et à l’usinage. Bâti et organes sont coulés, détendus, usinés aux jeux fonctionnels, équilibrés puis rodés à vide en atelier avant toute expédition. Ce qui compte ici pour le cycle n’est pas la cote mais la transmission : la machine sortie d’atelier doit apporter avec elle la preuve de son comportement, pour que le montage sur site ne reparte pas de zéro.
Une fabrication suivie laisse une trace : nuances réellement coulées, températures de traitement, relevés d’équilibrage, courbe de rodage à vide. Ce dossier voyage avec la machine et devient la base de la réception. Sans lui, chaque anomalie rencontrée plus tard devra être requalifiée, faute de point de départ connu.
Arrivée sur site, la machine est calée, alignée et raccordée ; les visseries sont reprises à la clé, le réducteur et le moteur positionnés au laser. La remise en route se conduit alors par paliers, jamais d’un coup : un premier rodage à vide sous surveillance, puis une montée en charge progressive où l’on relève le courant absorbé et la granulométrie de sortie à chaque étape, jusqu’au régime établi. Vient enfin la recette, le seul moment où le contrat se confronte à la matière du client.
Quatre jalons rythment ce cycle, et chacun clôt une incertitude pour les suivantes.
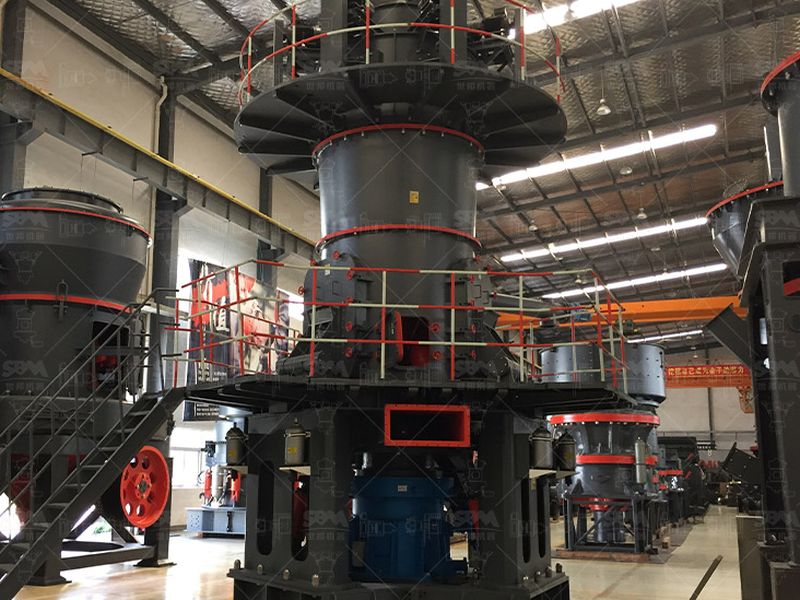
Réunit broyage, classement et séchage dans une enceinte, donc un cycle d’étude plus court : moins de postes à raccorder, un dimensionnement simplifié.
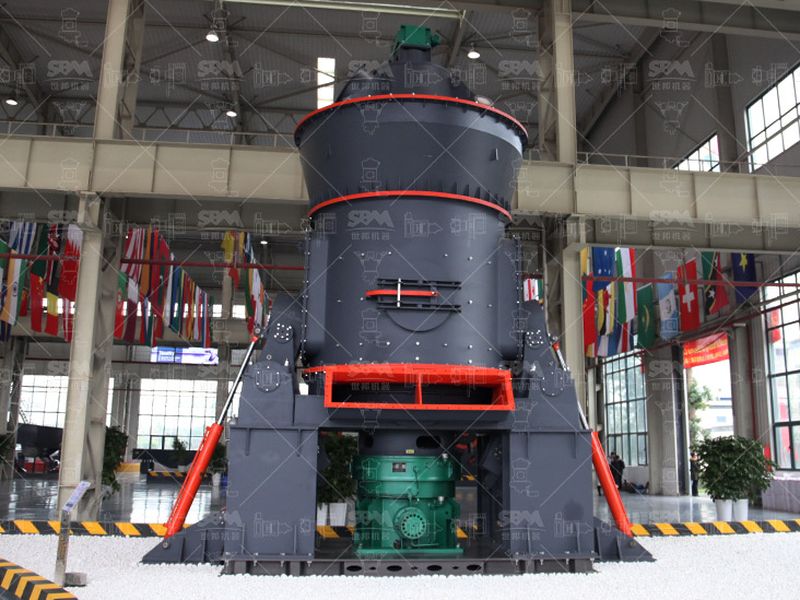
Voir la ficheSuivi de charge et de vibration intégré, utile dès la mise en service : la montée en charge se conduit avec des relevés plutôt qu’au jugé.
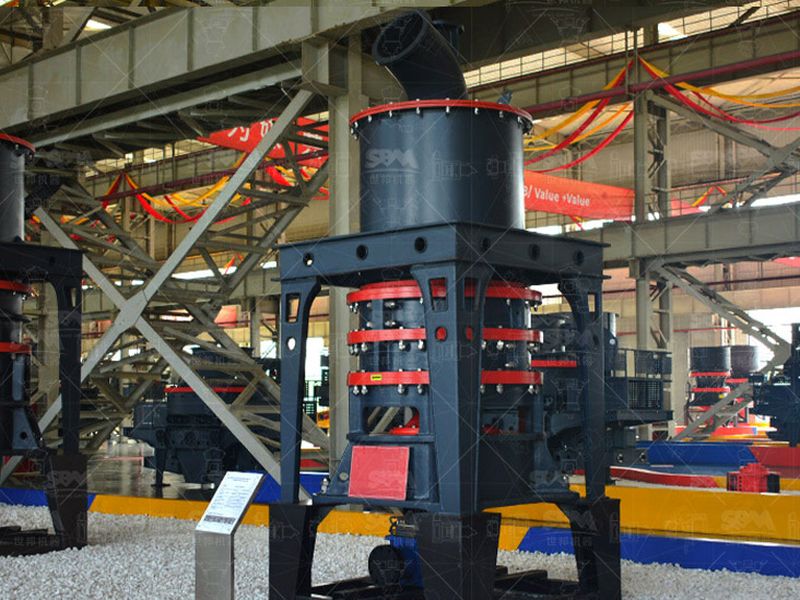
Voir la fichePensé pour une recette serrée sous 45 µm : l’essai pilote et la mise en service y sont décisifs, car la finesse cible laisse peu de marge.
Voir la ficheSur les poudres fines, le cycle bascule sur la classification : la recette porte autant sur la coupe que sur le débit.
Voir la ficheAutant d’ordres de grandeur qui encadrent un projet de moulin, de l’étude à la recette.
La matière et le produit, dans cet ordre. Un essai sur échantillon donne la dureté, l’humidité et la courbe granulométrique de l’aliment, donc la puissance à prévoir et la famille de machine à retenir. Vient ensuite la cible : une taille médiane avec un écart-type et un débit visé en tonnes par heure. Sans ces trois mesures, la conception se fait sur catalogue, et le vrai coût apparaît à la mise en service.
La durée se lit par postes, pas en total. Une pièce lourde demande une campagne de fonderie, un traitement thermique puis un passage en usinage et en équilibrage ; chaque station a son délai propre. Pour un broyeur usuel, il s’écoule couramment quelques semaines entre le plan validé et la sortie de rodage, hors transport. Ce sont les pièces d’usure et le réducteur, parfois sous-traités, qui allongent le calendrier.
Une remise en route se conduit par seuils, jamais d’un coup. D’abord l’alignement et le serrage, puis un rodage à vide qui surveille paliers, vibration et bruit de roulement. On charge ensuite progressivement la matière, en relevant le courant et la granulométrie de sortie à chaque palier. Un moulin mis en service sans cette montée garde ses réglages théoriques, et perd ses performances réelles.
Par une recette mesurée sur la matière du client, pas sur le catalogue. Trois grandeurs se confrontent à l’engagement : le débit en tonnes par heure, la finesse atteinte et la consommation par tonne. On relève aussi le niveau vibratoire et la température des paliers en régime établi. La recette est signée quand ces valeurs tiennent sur une durée convenue, généralement plusieurs heures de marche continue.
Quatre pages pour accompagner la machine une fois la ligne réceptionnée.
L’étude amont, les lots machine, l’interface avec le génie civil et la mise en service réunis dans un dossier unique.
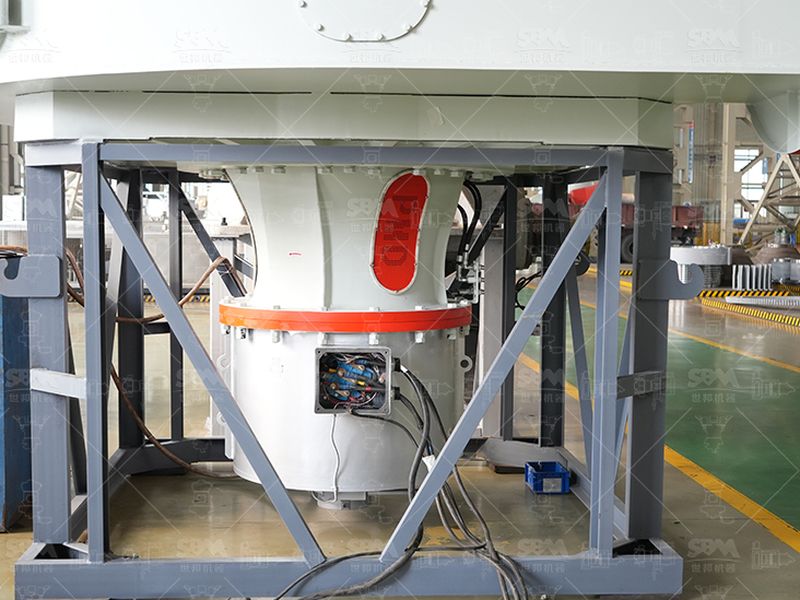
Rouleaux, revêtements et grilles refabriqués dans la nuance d’origine, avec le même suivi de dureté et de contrôle.
La proximité d’intervention qui décide du vrai coût de possession, bien plus que le prix de la machine.
Le suivi des réglages et des performances après recette, pour tenir la courbe granulométrique dans la durée.