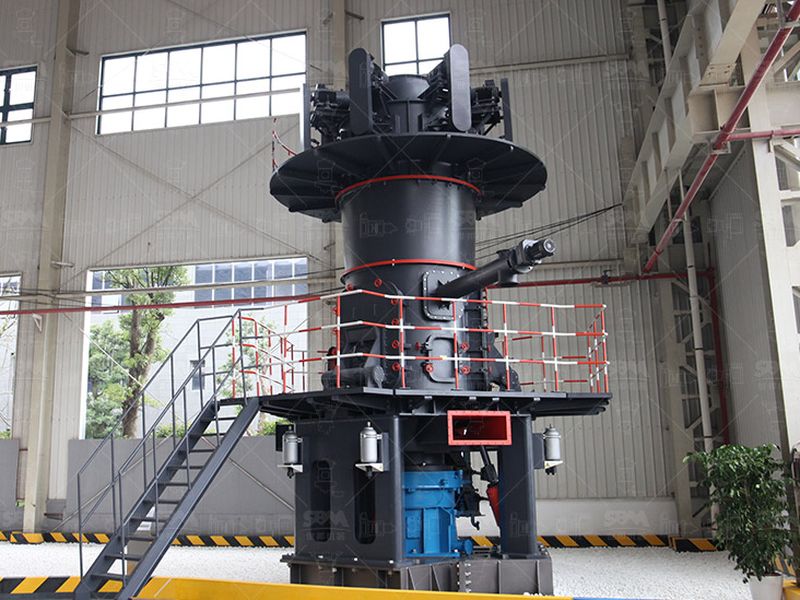
Broyeur vertical LM
Le format des crus : broyage, séchage et classement dans une seule enceinte. L’humidité de saison passe sans séchoir séparé, et le lit de matière comprimé garde l’énergie par tonne basse.
Voir la fiche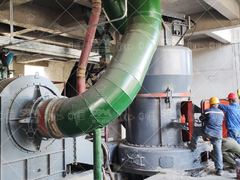
Le calcaire sert deux métiers dans une cimenterie : il apporte la chaux du cru destinée au four, et il entre comme addition dans le ciment. Ces deux produits ne se broient pas au même réglage, ni pour les mêmes raisons.
Une cimenterie consomme de l’ordre de 1,5 à 1,7 tonne de matières premières par tonne de ciment produite, et le calcaire représente les trois quarts de cet apport. Il est broyé deux fois dans des circonstances différentes : une fois pour faire le cru, une fois comme addition lors du broyage final. Le point commun est que le client ne voit jamais la poudre intermédiaire. Il voit un résidu au tamis, une régularité de composition, une prise et des résistances. Les réglages se lisent à partir de ces effets, pas à partir du rendement de catalogue de la machine.
Le cru type se compose de calcaire pour 75 à 85 % de sa masse, complété par une matière argileuse qui apporte la silice, l’alumine et le fer. Le dosage se pilote par trois nombres : le facteur de saturation en chaux, visé entre 92 et 98 selon la cuisson recherchée, le module de silice, de 2,3 à 2,7, et le module d’alumine, de 1,4 à 1,7. Le premier fixe la quantité de calcaire à broyer ; les deux autres disent ce que la carrière doit fournir et ce que le broyage devra rendre réactif.
Le module de silice mérite une attention particulière côté machine. Une silice portée par des grains grossiers, notamment du quartz libre, se dissout lentement dans la phase liquide du four : la formation des silicates de calcium reste incomplète et la chaux libre du clinker grimpe. Autrement dit, la cuisson du clinker commence dans le broyeur. C’est pourquoi la cible du cru n’est pas une moyenne de finesse mais un résidu : 10 à 15 % de refus sur le tamis de 90 µm, moins de 2 % sur 200 µm.
Un cru très fin mais écarté de 1 % sur son dosage en silice ne se rattrape pas dans le four. Le coefficient de variation des paramètres du cru doit rester de l’ordre de 1 à 2,5 % à l’entrée du préchauffeur ; au-delà, la formation du revêtement se dégrade, les températures se décalent et le laboratoire passe son temps à corriger le dosage au lieu de suivre la cuisson.
Cette régularité se fabrique en amont, par l’empilement des bancs de carrière et par le silo de mélange, qui homogénéise par empilement et reprise. Le broyeur est un étage de broyage, pas un étage d’homogénéisation : il amortit les variations d’humidité et de granulométrie, pas les variations de teneur. Quand le gîte bouge fortement, la correction se fait à l’extraction et au préhomogénéisation, pas en resserrant le séparateur.
La fluorescence X périodique sur échantillon donne la composition en quelques minutes ; un relevé granulométrique continu sur le transporteur donne le résidu. Sans ces deux suivis, le réglage se fait a posteriori sur les analyses du lendemain et l’installation oscille autour de sa cible ; avec, il se fait dans l’heure, ce qui stabilise la marche en saison des pluies comme au changement de banc.
Les ciments composés admettent une part de calcaire fin : la normalisation européenne range les CEM II entre 6 et 20 % pour la famille A-L et entre 21 et 35 % pour la famille B-L. Sous 10 % environ, l’effet est d’abord physique : les grains les plus fins de calcite comblent les vides entre les grains de clinker et servent de support de cristallisation aux hydrates ; la prise gagne en rapidité et le besoin en eau diminue. Au-delà de 20 %, la chimie suit : le carbonate réagit avec les phases alumineuses du clinker et forme des carboaluminates qui participent aux résistances.
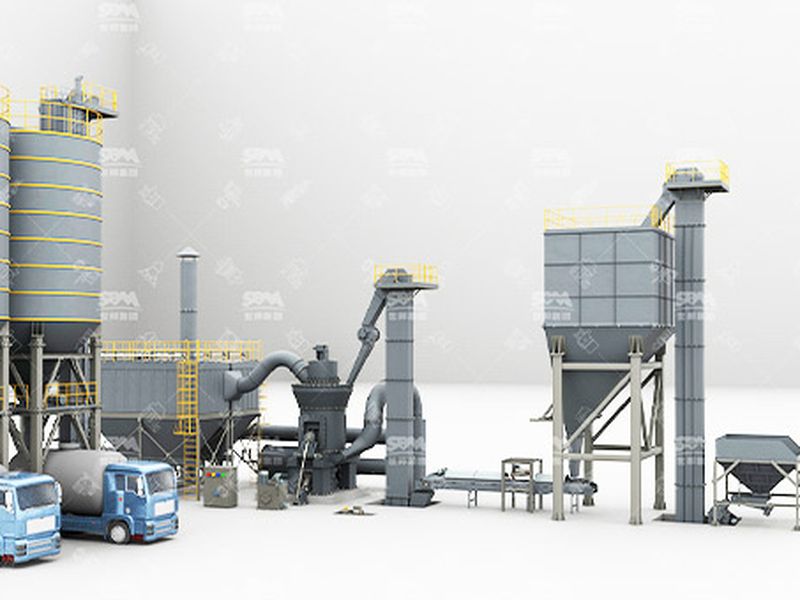
Le co-broyage clinker-calcaire pose un problème de réglage spécifique : la calcite, plus tendre, part en fines tandis que le clinker, plus dur, reste dans les grossiers. L’addition se concentre donc dans la fraction la plus fine du ciment, et l’effet recherché se pilote par le séparateur et le débit d’air, pas par la pression des galets. Quand la cible dépasse ce que le co-broyage permet, une ligne dédiée au broyage du calcaire devient plus lisible ; les pages notre solution calcaire et carbonate de calcium décrivent ces circuits dédiés, du broyage fin au classement.
La finesse demandée au cru et celle demandée au ciment ne se paient pas au même prix. Les ordres de grandeur ci-dessous correspondent à des installations à sec, aliment concassé, conduites en régime stable.
| Emploi | Cible granulométrique | Énergie spécifique | Machine usuelle |
|---|---|---|---|
| Cru de four | Résidu 10 à 15 % sur 90 µm, moins de 2 % sur 200 µm | 16 à 22 kWh/t | Vertical à galets avec séchage intégré |
| Ciment composé | 340 000 à 380 000 cm²/g de surface spécifique | 25 à 35 kWh/t | Vertical ou tube avec séparateur |
| Addition calcaire seule | 325 mesh et au-delà, médiane sous 15 µm | 30 à 45 kWh/t | Trapézoïdal ou vertical ultra-fin |
Un broyeur de cru est rarement optimisé pour produire un filler, et l’inverse est vrai aussi. La dépense d’énergie par tonne n’est pas un choix de conduite : elle est la conséquence du produit visé, de la dureté de l’aliment et de la boucle de reprise. C’est pour cela que deux lignes séparées, un cru d’un côté et une addition de l’autre, reviennent souvent moins cher qu’une ligne compromise entre les deux.
Un dossier de broyage calcaire pour le ciment se complète en quelques jours, avec des relevés simples. Les quatre suivants sont ceux qui déplacent réellement le dimensionnement.
Des repères de conduite, relevés sur des installations comparables.
Le format des crus : broyage, séchage et classement dans une seule enceinte. L’humidité de saison passe sans séchoir séparé, et le lit de matière comprimé garde l’énergie par tonne basse.
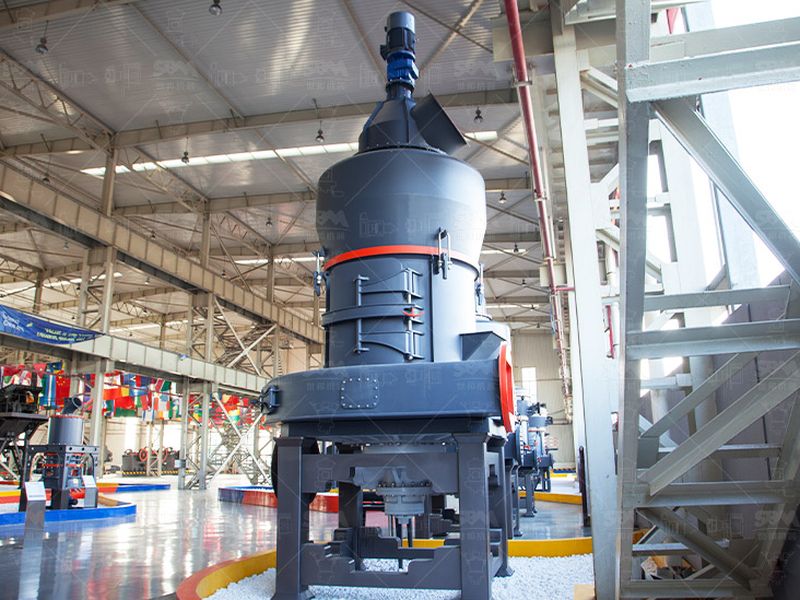
Voir la fichePour les additions fines et les fillers de calcaire vendus hors cimenterie. Le séparateur à haut rendement évite le surbroyage, premier poste de gaspillage quand la cible descend sous 15 µm.
Voir la ficheLa taille intermédiaire pour une ligne d’addition dédiée : séparateur à cage, réglage hydraulique de la charge, encombrement compatible avec un bâtiment existant.
Voir la ficheLe suivi de charge et de vibration en continu permet de tenir la fenêtre de résidu sans opérateur dédié au pied de la machine, utile sur les lignes conduites en petite équipe.
Voir la ficheLe repère de conduite tient sur deux tamis : un résidu de 10 à 15 % sur 90 µm et moins de 2 % sur 200 µm. Les grains plus grossiers, surtout quand ils portent du quartz, réagissent lentement dans le four et la chaux libre du clinker augmente. Un broyeur vertical à galets tient cette fenêtre avec une énergie de l’ordre de 16 à 22 kWh par tonne, en séchant le calcaire et l’argile dans la même enceinte.
Les deux comptent, mais l’un ne remplace pas l’autre. Le coefficient de variation visé à l’entrée du four est de l’ordre de 1 à 2,5 %, et cette régularité se fabrique dans le silo de mélange, pas dans la chambre de broyage. Un broyeur surfin ne rattrape pas une dérive de dosage en silice : il déplace seulement l’anomalie dans le temps. Quand la carrière bouge d’un banc à l’autre, la correction se fait à l’extraction.
La normalisation européenne range les CEM II entre 6 et 20 % de calcaire pour la famille A-L, et entre 21 et 35 % pour la famille B-L à addition principale calcaire. Sous 10 %, l’effet est surtout physique : la poudre la plus fine comble les vides et sert de support de cristallisation aux hydrates. Au-delà de 20 %, le carbonate réagit avec les phases alumineuses du clinker et forme des carboaluminates qui contribuent aux résistances.
Oui, c’est le cas le plus courant : un seul broyeur fin produit le ciment composé. Le calcaire étant plus tendre que le clinker, il part préférentiellement dans la fraction fine, et l’effet de remplissage se pilote par le séparateur et le débit d’air, non par la pression des galets. Quand le cahier des charges impose une addition plus fine que le ciment lui-même, une ligne dédiée au calcaire devient plus simple à conduire.
Quatre pages du site traitent de la vie de la ligne, une fois le broyeur lancé.
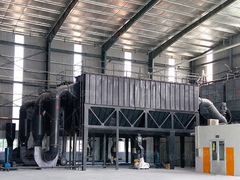
Lignes livrées sur calcaire, avec cibles de finesse et débits de consigne, dont plusieurs en régime continu de cimenterie.
Résidu 90 µm, courbe du cru, énergie mesurée en pilote : le dimensionnement se décide sur votre matière.
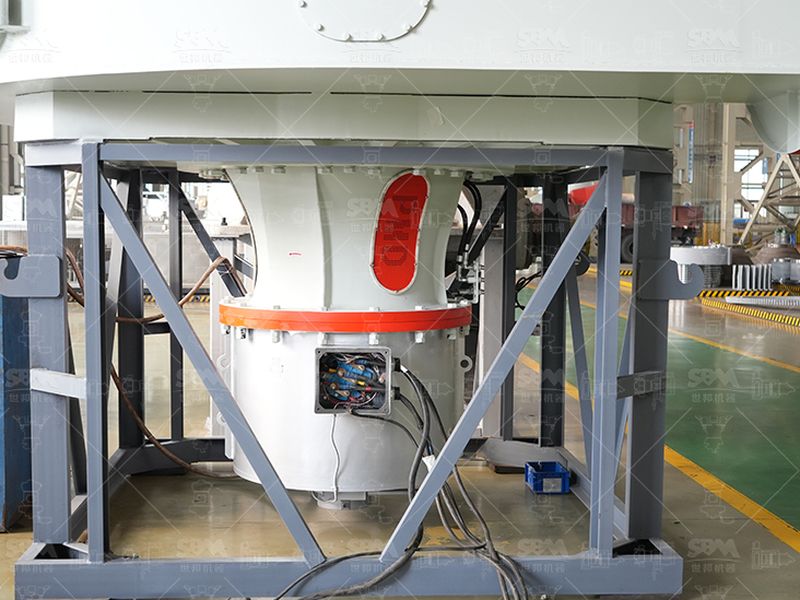
Galets, tables et revêtements : nuances, tenue par tonne broyée et calendrier de remplacement.
Étude, lots machine, interface génie civil et recette de performance à la mise en service.