Broyeur vertical LM
Réunit broyage, classement et séchage dans une enceinte unique. La réponse directe à un calcaire humide en saison des moussons, sans séchoir séparé.
Voir la fiche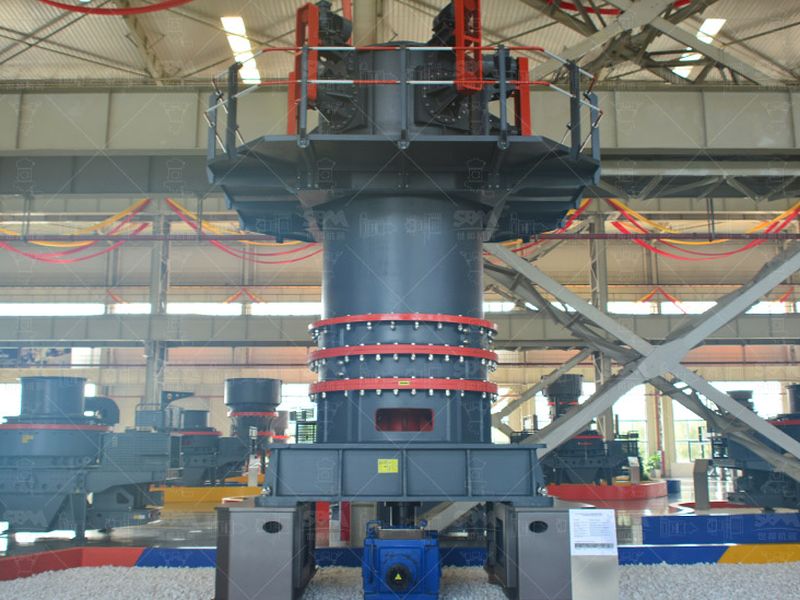
Cinq familles de machines couvrent les emplois de broyage du pays. Leur choix dépend de la matière, de l’hygrométrie et du niveau de garantie qu’un fournisseur installé sur place tient réellement.
Le calcaire abonde dans le Perak, les carrières de granulats et les stériles minéraliers occupent le Selangor et la côte est, et la demande industrielle vient des charges minérales destinées aux plastiques, à la peinture, au papier et à la construction. Deux questions se posent donc ensemble : quelle famille de machine convient à l’emploi, et qui répond de cette machine après la livraison.
La typologie machine et la structure de l’offre ne sont pas deux chapitres séparés. Une même finesse de 45 µm s’obtient sur trois machines différentes, mais une seule de ces trois est réparée en dix jours à partir d’un stock de pièces existant dans le pays.
Une typologie honnête d’un parc malaisien tient en cinq principes de réduction : l’impact par marteaux, la compression par rouleaux pendulaires sur piste, la compression par galets sur table verticale, l’attrition par corps broyants dans un tambour, et le classement fin par rotor à cage. Les marques changent, ces cinq principes restent.
Ce qui les distingue n’est pas le catalogue mais la zone de réglage. L’impact donne vite une poudre grossière et consomme ses marteaux. Le pendulaire tient le 80 à 325 mesh entre 3 et 45 t/h dans un encombrement réduit. Le vertical monte jusqu’à 400 mesh avec des débits de plusieurs centaines de tonnes par heure et un séchage dans l’enceinte. Le tambour descend sous 0,2 mm, en voie sèche comme en voie humide. L’ultra-fin à classifieur atteint 2 500 mesh, mais à un débit qui reste sous 25 t/h.
| Broyeur à marteaux | Produit de 0 à 2 mm, 1 à 20 t/h, coût dominé par les pièces d’impact |
| Moulin pendulaire à rouleaux | 1,6 à 0,045 mm, 3 à 45 t/h, classement intégré, implantation légère |
| Broyeur vertical à galets | 20 à 400 mesh, 3 à 700 t/h, séchage dans l’enceinte, environ un tiers d’énergie en moins qu’un tambour à boulets |
| Broyeur à boulets | Sous 0,2 mm, voie sèche ou humide, 15 à 45 kWh par tonne selon la cible |
| Broyeur ultra-fin à classifieur | 325 à 2 500 mesh, 0,5 à 25 t/h, coupure réglable, énergie spécifique élevée |
Voici le paramètre que les grilles de sélection importées omettent le plus souvent. L’hygrométrie relative moyenne avoisine 80 %, sans saison sèche franche sur la plupart du territoire. Une poudre de carbonate sortie à 45 µm reprend l’humidité ambiante : reprise dans un silo mal fermé, elle tasse, s’agglomère et refuse de s’écouler. Le même air saturé colmate les manches du dépoussiéreur deux fois plus vite qu’en climat tempéré.
Trois conséquences sur le choix de la machine. Une matière humide à la sortie de carrière oriente vers un broyeur intégrant le séchage par gaz chauds plutôt que vers un pendulaire sec additionné d’un séchoir séparé. Un circuit en boucle fermée, avec reprise des refus au classifieur, protège la régularité du grade mieux qu’un tamis exposé à l’air ambiant. Et l’air comprimé qui alimente vérins et rotor doit être séché à la source, sinon son point de rosée se dépose dans la machine.
Le premier niveau est le constructeur export. Il dimensionne sur échantillon, livre la machine et ses organes d’usure, envoie une équipe de mise en service et engage une recette chiffrée. Le deuxième est le distributeur local sous contrat de marque : il tient un stock de consommables, forme les conducteurs, intervient sur site, mais ne conçoit rien. Le troisième est l’atelier malaisien de tôlerie et d’usinage, très capable sur les trémies, les gaines, les supports, les cribles et les reprises d’installation, moins sur un rotor équilibré ou un jeu de galets trempés.
Ces trois niveaux ne sont pas concurrents. Une ligne implantée à Ipoh ou dans le corridor du Selangor fait presque toujours appel aux trois : la machine vient d’ailleurs, la charpente et la reprise des refus se font sur place, l’agent tient l’interface.
Deux chiffres résument son utilité : le délai d’acheminement des pièces, et le délai de dédouanement au port. Un consommable annoncé en dix jours depuis un stock local protège mieux la production qu’une pièce moins chère expédiée sous six semaines. L’agent raccourcit aussi la mise en service, parce que la conduite de ligne se transmet dans la langue des équipes et sur la matière du client.
Trois clauses décident de la valeur réelle d’une offre : la liste des consommables avec le délai d’approvisionnement garanti, le contenu de la mise en service avec les heures de conduite accordées à l’équipe, et la recette de performance mesurée à la finesse demandée sur l’échantillon du client. Tout le reste est présentation.
La filière ciment raisonne en disponibilité : le cru broyé alimente un four qui ne s’arrête pas, et la machine se juge sur les heures de marche et le kWh par tonne. La filière chaux, de la cuisson à l’extinction, cherche une sortie régulière plutôt qu’une finesse extrême. La filière filler, elle, descend à 45 µm et juge autre chose que le débit : la blancheur, la distribution granulométrique, le résidu sur tamis. Là, le classifieur devient l’organe critique, et le broyeur passe au second plan.
Prenons une production de 5 t/h à 400 mesh, à partir d’un calcaire du Perak sortant de concassage à 6 ou 9 % d’eau. Un pendulaire sec exige un séchage préalable, donc un poste de plus, une surface au sol et un dépoussiérage repris. Un broyeur vertical à gaz chauds reprend le séchage dans sa propre enceinte et couvre la cible en réglant la vitesse de son rotor. La deuxième solution coûte plus cher à l’achat et moins cher à l’année, parce qu’elle supprime un poste et deux interfaces. Le paramètre qui tranche n’est pas la famille de machine mais l’eau.
La typologie machine ne se vérifie pas dans une brochure mais sur trois postes, dans cet ordre. D’abord l’amont : l’aliment tient-il la granulométrie annoncée après le concassage, et l’humidité du jour est-elle mesurée ? Une surdimension ou une pointe d’humidité se lisent aussitôt sur le courant absorbé.
Ensuite le classement. Sur une poudre de filler, la coupure se joue à la vitesse du rotor et au débit d’air, rarement dans la chambre. Un grade qui dérive vient presque toujours de ce poste, pas de l’usure des rouleaux.
Enfin l’évacuation et le stockage. En climat humide, un filtre encrassé et un silo qui respire arrêtent la ligne plus sûrement qu’une pièce hors cote. Ces deux postes se visitent avant de signer, et ils se négocient dans le contrat.
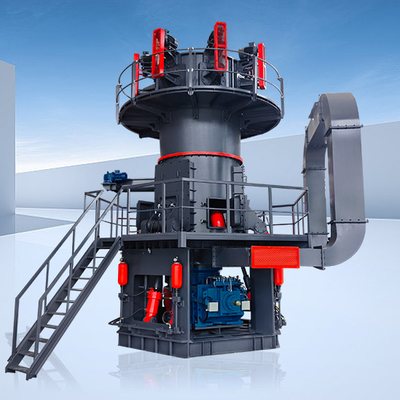
Réunit broyage, classement et séchage dans une enceinte unique. La réponse directe à un calcaire humide en saison des moussons, sans séchoir séparé.
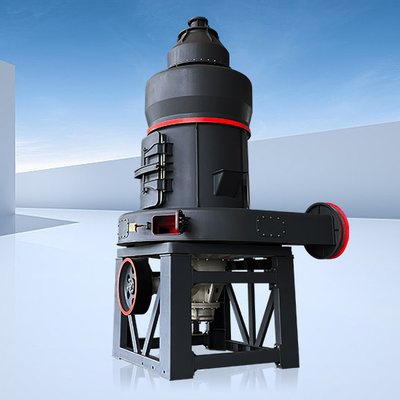
Voir la ficheRouleaux sur piste trapézoïdale et séparation par cage. Le compromis le plus courant pour une poudre industrielle tenue entre 200 et 325 mesh.
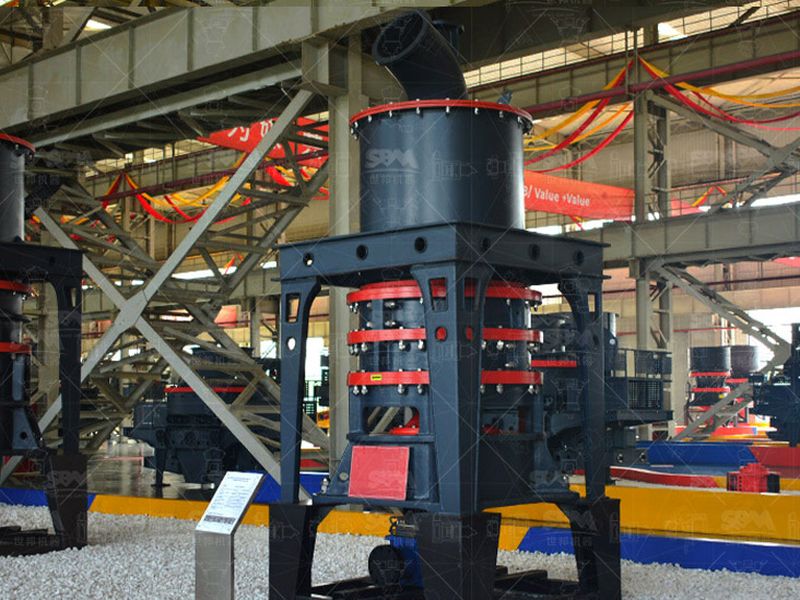
Voir la ficheDérivé du LM pour les poudres fines, galets renforcés et classifieur à haut rendement. Conçu pour une cible de charge minérale sous 45 µm.
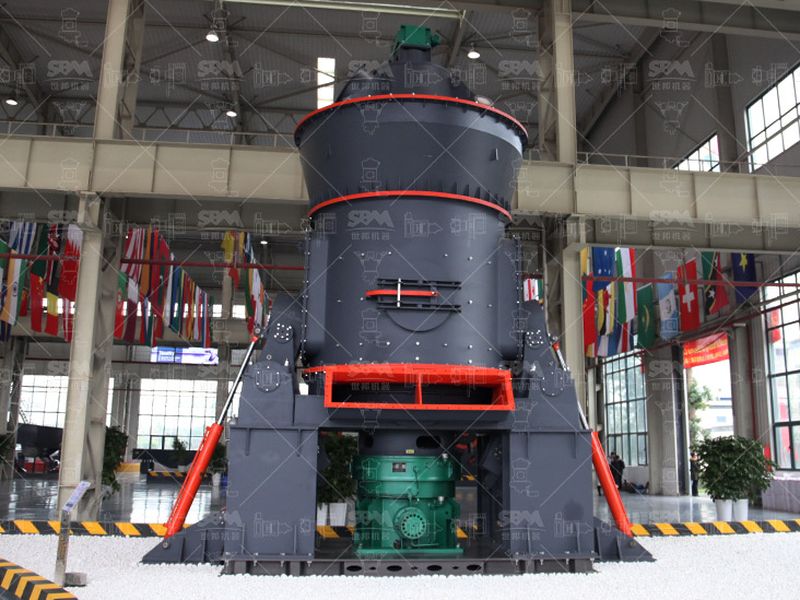
Voir la ficheGalets sur anneau en rotation, sans roulement à billes dans la chambre. Une coupure stable sur de petits débits, quand le grade prime sur la cadence.
Voir la ficheUne cible de 325 mesh, soit 45 µm, se tient sur un moulin pendulaire à rouleaux avec classement intégré ou sur un broyeur vertical fin, à des débits de 3 à 45 tonnes par heure. Descendre entre 2 000 et 2 500 mesh appelle un circuit ultra-fin à classifieur, avec un débit de 0,5 à 25 tonnes par heure et une énergie par tonne nettement supérieure. Le critère de tri n’est pas la finesse seule mais le débit exigé à cette finesse.
Oui, et par trois voies. Une poudre fine reprise en stock capte l’humidité ambiante et s’agglomère dans un silo mal fermé. Les manches du dépoussiéreur se bouchent plus vite quand l’air ambiant est saturé. L’air comprimé des vérins et du classifieur amène son point de rosée dans la machine. Un séchage intégré, un silo étanche et un sécheur d’air comprimé coûtent moins cher qu’une journée d’arrêt.
Le réseau malaisien est en 50 Hz, avec 415 V en triphasé industriel nominal. Une machine conçue pour 400 V, 50 Hz fonctionne dans cette plage sans transformation, et les auxiliaires de commande restent en 230 V monophasé. Le poste à vérifier est la puissance souscrite et le courant d’appel au démarrage, qui oblige souvent à un démarreur progressif ou à un variateur.
Trois lignes décident de la valeur réelle du contrat : la liste des consommables avec le délai d’approvisionnement depuis un stock local, le contenu de la mise en service avec les heures de conduite accordées à l’équipe, et la recette de performance mesurée sur la matière du client à la finesse demandée. Un distributeur local ne garantit pas la machine, il garantit son exploitation.
Elles se prennent sur le gisement, sur le port et sur le réseau, avant toute comparaison de matériel.
Séchage, classement, dépoussiérage et ensachage pèsent lourd dans le budget et décident du rendement autant que la chambre de broyage.
Dureté, part de silice libre, humidité sur douze mois, courbe de l’aliment : quatre mesures qui fixent la puissance absorbée et le coût d’usure.
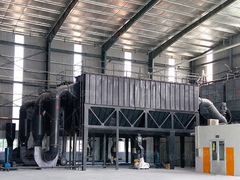
Une installation en service dans un climat comparable renseigne mieux sur la tenue du grade qu’une démonstration en atelier.
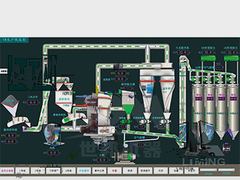
Étude amont, lots machines, interface avec le génie civil et mise en service, plutôt qu’une addition de fournisseurs sans responsable.