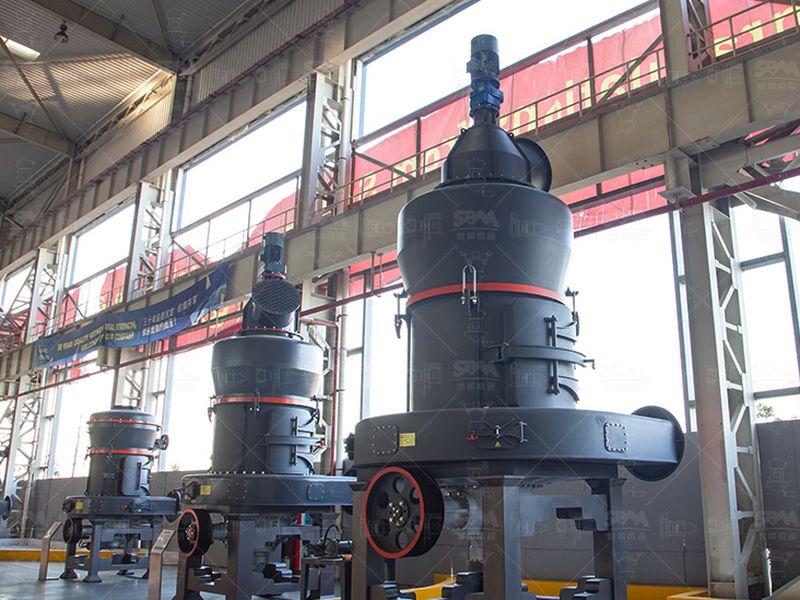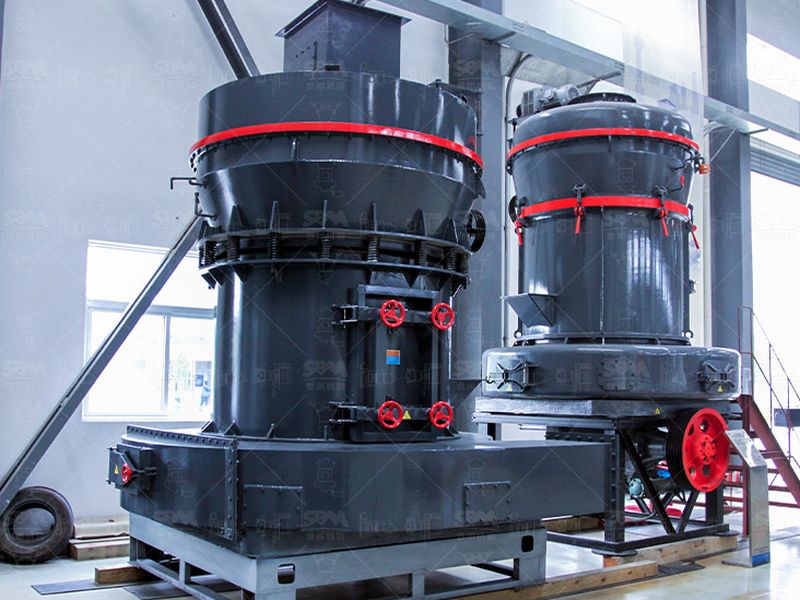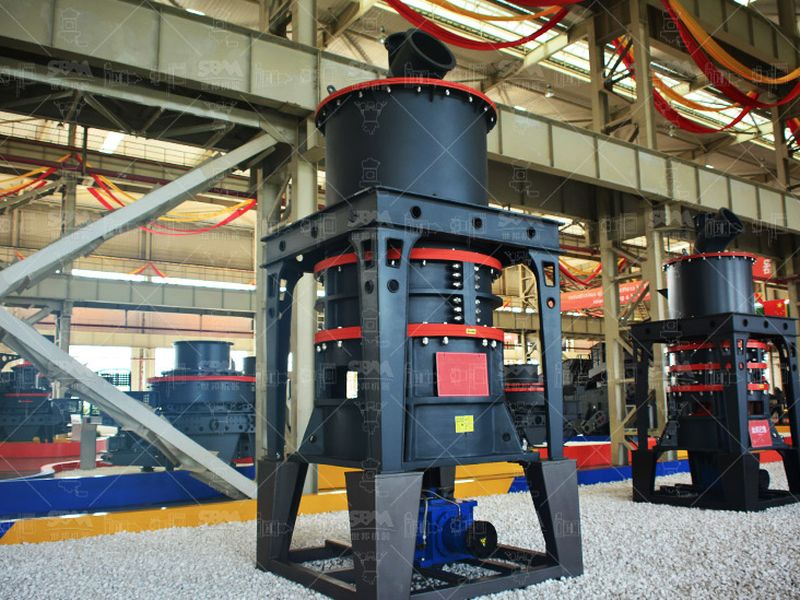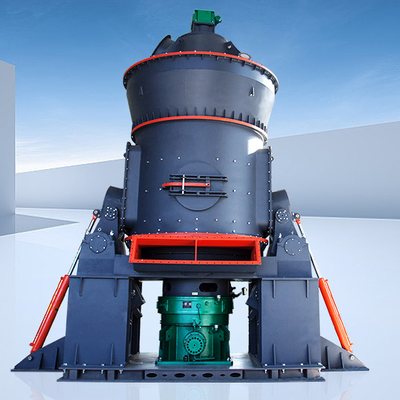
Broyeur vertical LM
Reprend le lit de matière comprimé et le séchage dans l’enceinte : utile quand le pré-broyage local amène un aliment humide et irrégulier.
Voir la fiche
Le broyage de la roche se conçoit différemment quand le client de référence est une mine qui tourne vingt-deux heures sur vingt-quatre. La matière est dure, le site est loin, et la pièce d’usure arrive par camion.
L’industrie sud-africaine du matériel de broyage est née à côté des gisements d’or, de platine, de chrome et de manganèse. Elle a été façonnée par trois contraintes qui ne sont pas des détails : des minerais durs et abrasifs, des sites éloignés de tout dépôt, et un rythme de marche continue où l’arrêt de la ligne se compte en tonnes perdues plutôt qu’en heures.
Le résultat se reconnaît à l’atelier. Une machine conçue pour ce contexte est plus lourde, plus accessible, et moins optimisée au kilogramme qu’une machine de même puissance destinée à une usine de proximité. Elle demande aussi moins d’outillage spécifique pour être entretenue, ce qui est un choix de conception assumé et non une approximation.
Cette page ne dresse pas la liste des acteurs du pays, ni celle du marché de l’occasion : elle explique ce que la construction locale change au produit. Bâti, métallurgie des organes d’usure, contrôles d’atelier, organisation du service, et la frontière honnête de ce que la région fabrique encore mal.
Le lecteur utile est celui qui compare un équipement régional à une ligne importée, et qui doit justifier l’écart de prix par autre chose qu’une origine.
La demande locale porte historiquement sur la réduction du minerai avant traitement hydrométallurgique ou flottation : moulins à barres et à boulets, tamis de calibrage, concassage primaire et secondaire, cyclones. Les cibles granulométriques se situent souvent entre 0,2 et 2 mm, rarement sous 45 µm, et l’énergie spécifique de broyage s’exprime en vingt-cinq à quarante kilowattheures par tonne plutôt qu’en finesse de classement.
Cette orientation explique le caractère des machines. Elles sont pensées pour encaisser des aliments surdimensionnés, des démarrages en charge partielle et des variations de dureté d’un front de taille à l’autre. Elles le paient en masse et en prix au kilowatt installé.
Trois détails disent plus sur l’origine de la conception qu’une fiche technique complète. Le premier : les organes d’usure sont boulonnés et conçus pour être remplacés, et non rechargés par soudure sur place. Un apport de chaleur sur un bâti massif ou sur un blindage trempé crée une zone fragilisée, et la pratique régionale préfère démonter, remplacer, et reprendre la pièce en atelier.
Le second : les sections sont surépaissies aux points d’ancrage. La fatigue ne démarre pas sur la face utile mais à l’oreille, au berceau, à la lunette de palier, là où l’on n’a pas prévu d’accès. Un bureau d’études habitué aux arrêts longs renforce ces zones avant d’alléger la machine.
Le troisième : tout élément dépassant huit cents kilogrammes dispose d’un point de levage déclaré et documenté. Sur un site où la maintenance se fait au pont roulant, à la benne ou à l’extracteur de garnitures, un anneau non prévu se règle par une journée d’immobilisation.
Les fontes blanches au chrome, vingt à vingt-six pour cent de chrome, trempées entre 62 et 66 HRC, tiennent les blindages et les corps broyants dès que l’abrasion domine. Les aciers au manganèse élevé, autour de douze pour cent, durcissent sous choc et restent ductiles : ils conviennent au concassage et aux pièces qui voient des impacts francs, et la ressource en manganèse du pays a longtemps rendu cette filière locale. Les élastomères et les composites absorbent le bruit, dix décibels et plus, offrent un montage plus rapide et des garnitures plus légères, avec pour limites la température de la boue et le diamètre de la machine.
Le choix entre ces trois familles ne se déduit pas d’un catalogue. Il se déduit d’un essai d’abrasivité sur la matière elle-même, couplé à un indice de broyabilité mesuré en laboratoire. Une nuance proposée sans ces deux chiffres est une hypothèque sur le coût d’usure annuel.
Une garniture qui tient soixante-dix pour cent de la durée attendue mais disponible en trois semaines protège mieux le rendement qu’une garniture théorique à cent pour cent livrée en onze semaines. Le calcul qui compte est le coût par tonne produite, usure, arrêt et main-d’œuvre compris, sur une campagne de trois mille heures.
C’est ici que la fabrication régionale se compare sérieusement à une importation, et que les écarts se discutent avec des pièces plutôt qu’avec des impressions. Quatre familles de contrôles distinguent un atelier rodé aux exigences minières d’un atelier de tôlerie générale.
| Contrôle | Ce qu’on vérifie | Ce que ça évite |
|---|---|---|
| Soudure | Procédure qualifiée, soudeur qualifié, reprise des défauts consignée | Une fissure naissante à la première campagne hivernale |
| Fonderie | Éprouvette de chaque coulée, dureté en trois points de la pièce, retrait admissible | Un blindage qui claque au premier choc alors qu’il est neuf |
| Usinage | Portées de palier reprises en une seule opération, alignement contrôlé au montage | Un échauffement de palier que personne n’explique pendant six mois |
| Équilibrage | Qualité d’équilibrage du rotor inscrite au dossier, vibration mesurée à vide | Une vibration de fond qui use les fixations et masque un déséquilibre réel |
Le vrai actif d’un constructeur régional n’est pas sa plaque mais son rayon d’intervention. La pratique locale a développé trois niveaux. Les grandes exploitations minières sont couvertes par des équipes de rebattage et de remise en état, capables d’aléser sur place et de refaire un palier sans démonter la machine. Autour des bassins d’activité, des ateliers de reconditionnement reprennent pièces d’usure, arbres et blindages, avec échange standard. Enfin, les clients isolés dépendent de dépôts régionaux de garnitures et de boulonnerie.
Le délai de refonte d’une garniture, entre six et dix semaines, est la donnée qui structure le stock tampon. Les corridors routiers vers les pays voisins et les ports du sud et de l’est du pays expliquent aussi les écarts de coût logistique : une machine livrée à deux cents kilomètres d’un dépôt n’a pas le même rendement annuel que la même machine à huit cents.
Soyons explicites sur la frontière. Le broyage fin classé en circuit fermé, entre 325 et 2 500 mesh, demande un séparateur dynamique à rendement élevé, un circuit d’air calibré au mètre cube près, et une tenue de la température en chambre. Ces technologies sont rarement fabriquées dans la région, parce que le marché intérieur ne les demande pas. Un projet de poudre minérale y combine souvent un pré-broyage de facture locale et une finition importée.
Cette découpe est légitime à une condition : que les interfaces soient nommées. Le débit d’air et la perte de charge du dépoussiérage, la consignation électrique, les cotes de génie civil et la reprise des refus doivent appartenir à un seul responsable, sinon chaque fabricant renvoie à l’autre. La question à poser n’est donc pas « qui construit le broyeur » mais « qui répond du débit à la finesse demandée ».
Quatre documents à réclamer avant de comparer deux offres régionales.
Reprend le lit de matière comprimé et le séchage dans l’enceinte : utile quand le pré-broyage local amène un aliment humide et irrégulier.
Voir la ficheLe broyeur à rouleaux robuste de la gamme, avec piste inclinée et réglage hydraulique, souvent retenu là où l’équipe de maintenance est réduite.
Voir la fichePetites capacités et reprise d’un bâti existant : le calibre qui se glisse derrière un concasseur régional sans nouveau transformateur.
Voir la ficheLe maillon que la région fabrique peu : anneaux et galets, classement fin, poudre entre 325 et 2 500 mesh pour une charge minérale.
Voir la ficheLe savoir-faire local porte d’abord sur le broyage grossier à moyen : moulins à boulets et à barres, tamis, concasseurs, cyclones, et surtout toute la métallurgie d’usure qui va avec. Les lignes à poudre fine classée en circuit fermé, entre 325 et 2 500 mesh, se rencontrent moins souvent chez les constructeurs locaux, car le marché intérieur porte sur le minerai et les granulats plutôt que sur les charges minérales. Beaucoup d’unités combinent donc un pré-broyage de fabrication régionale et une finition importée.
Cela se voit sur trois détails. Les organes d’usure sont boulonnés et remplaçables plutôt que rechargés sur place, pour éviter les apports de chaleur sur un bâti massif. Les sections sont surépaissies aux points d’ancrage, car la fatigue démarre là où l’on n’a pas prévu d’accès. Et chaque pièce de 800 kilogrammes et plus dispose d’un point de levage déclaré, parce qu’une maintenance se fait au pont roulant ou à la benne, jamais à la main.
Trois familles couvrent l’essentiel. Les fontes blanches au chrome, 20 à 26 % de chrome, trempées à 62 à 66 HRC, pour les revêtements et les corps broyants. Les aciers au manganèse élevé, autour de 12 %, qui durcissent sous choc et restent ductiles. Les élastomères et composites, qui réduisent le bruit de dix décibels et plus et se démontent plus vite. Le choix se fait sur un essai d’abrasivité de la matière, pas sur le catalogue.
Par rayons d’intervention. Les gros sites miniers sont couverts par un atelier de remise en état doté d’une capacité de rebattage sur site, de réfection de paliers et de réusinage à la barre d’alésage mobile. Les clients éloignés dépendent des stocks régionaux de garnitures, dont le délai de refonte court entre six et dix semaines. La donnée à demander n’est donc pas la disponibilité théorique des pièces mais le dépôt le plus proche et le temps de route.
Le rendement d’un site éloigné se joue hors de la chambre de broyage.
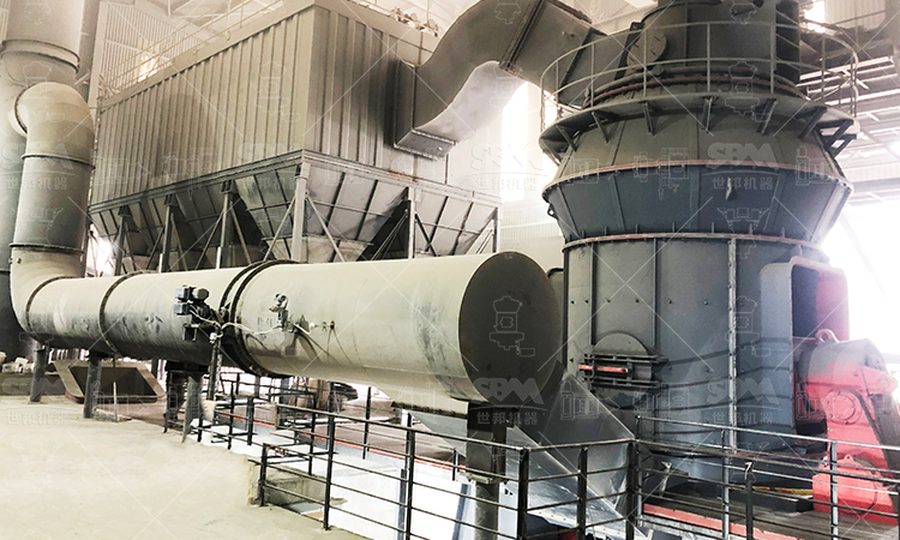
Ce que l’abrasivité change au choix du principe de broyage, à la puissance appelée et à la fréquence des arrêts.
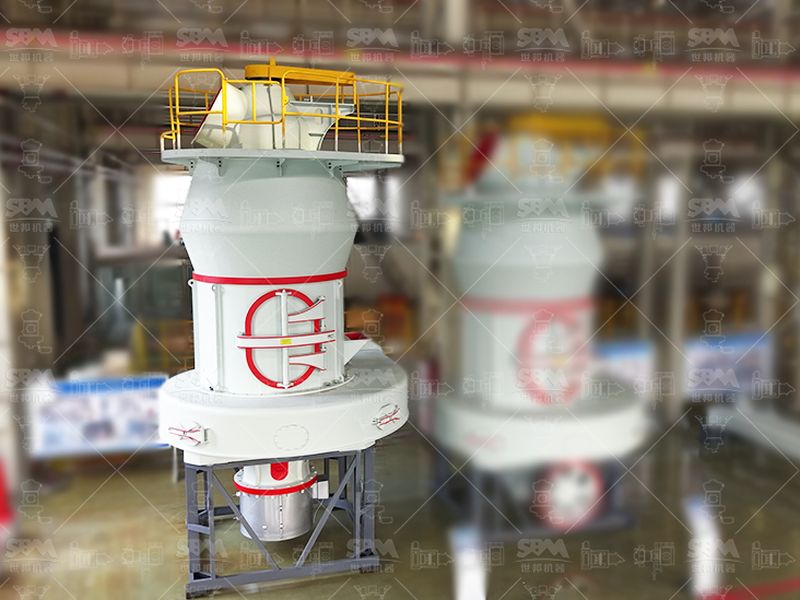
Une transmission supprimée, moins de points à graisser et un comportement de démarrage plus doux sur un réseau irrégulier.
Lignes suivies hors de l’atelier d’origine, du premier essai de matière jusqu’à la tenue de la finesse à la réception.
Qui suit la machine après la mise en service, avec quels délais de réponse et quelles pièces tenues en dépôt.