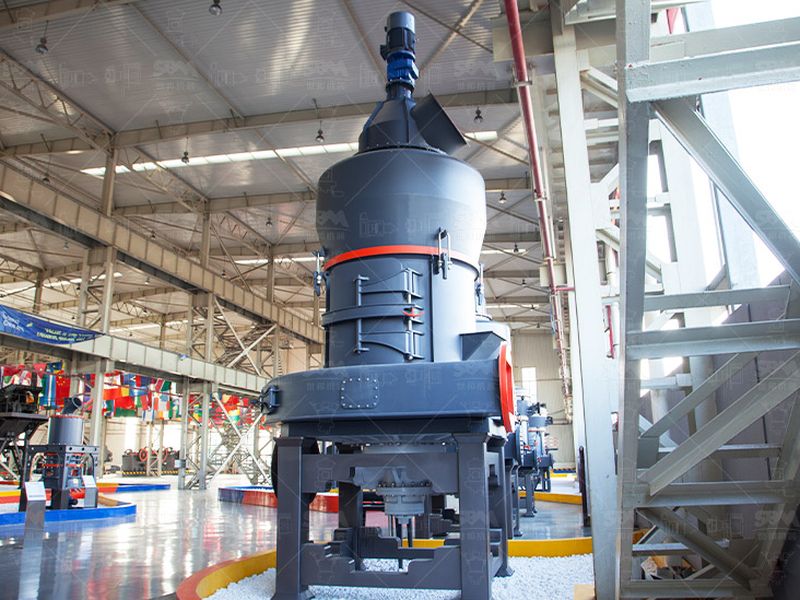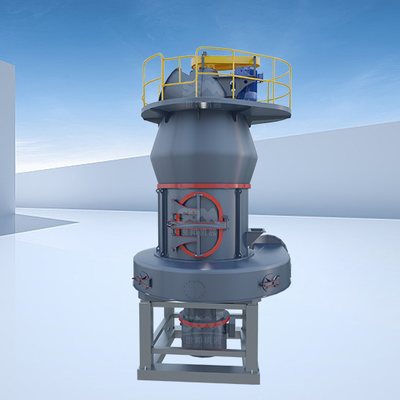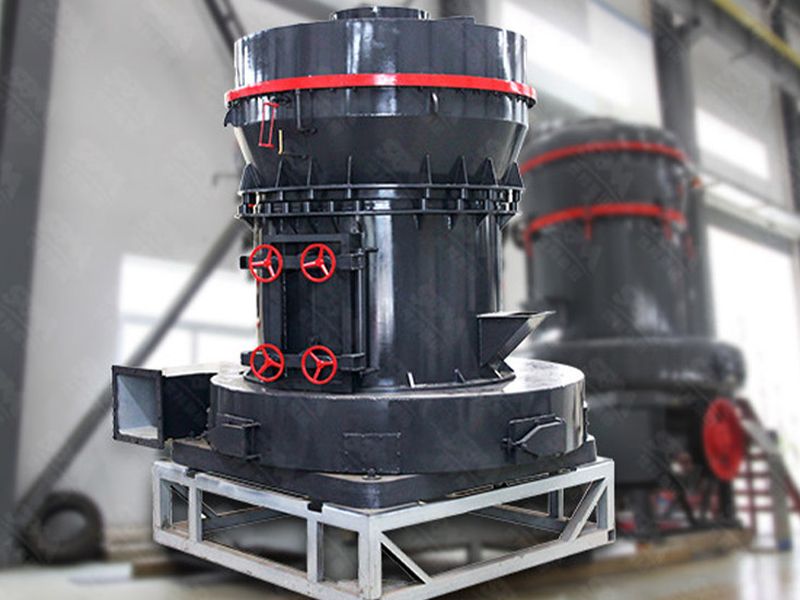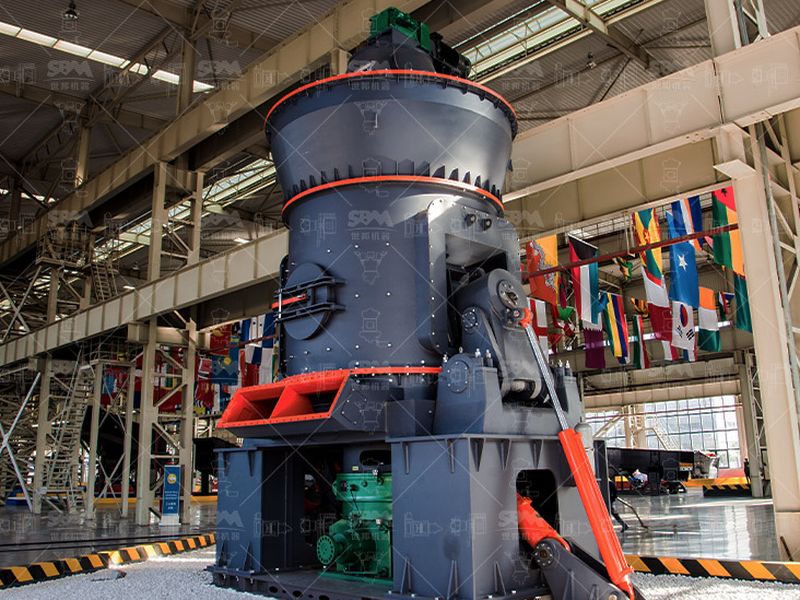
Broyeur vertical LM
Le format des crus et des fortes capacités. Le séchage dans la chambre absorbe l’humidité de saison des pluies et supprime un poste sensible à la panne.
Voir la fiche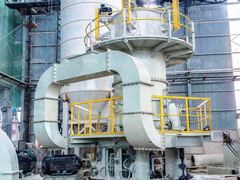
Le choix de la machine une fois arbitré, la production se joue sur trois choses : les heures où la ligne tourne, le rythme auquel on change les organes d’usure et ce que contient le magasin le jour où la pièce manque.
Le tonnage annuel d’une unité de broyage de calcaire nigériane ne se lit pas sur la plaque du broyeur. Il se déduit d’un taux de marche, typiquement entre 5 500 et 7 000 heures sur douze mois quand l’exploitation est tenue, et du débit moyen réellement maintenu pendant ces heures. Les pages déjà consacrées au marché nigérian du broyage de calcaire posent le cadre amont, le gisement, la finesse par débouché, la tension disponible. Ce qui suit traite de l’après-démarrage.
Sur un site de ce type, la conduite se pense comme une suite de fenêtres : fenêtre de production quand l’énergie est là, fenêtre de maintenance quand elle ne l’est pas, fenêtre d’expédition quand le camion arrive. Le planning de l’année s’écrit dans cet ordre.
Le réseau national affiche environ 13 600 MW raccordés et une capacité d’acheminement déclarée de l’ordre de 8 700 MW, mais la puissance effectivement livrée à un poste industriel du centre ou du nord est très en dessous, et souvent par intermittence. Conduire un broyeur dans ces conditions consiste à décider à l’avance ce que la ligne fait quand la tension tombe, plutôt que de s’en remettre à l’équipe de garde.
Trois arbitrages reviennent chaque semaine. Le premier porte sur la priorité de marche : le broyeur et le dépoussiérage d’abord, l’ensachage ensuite, le concassage amont en dernier, car il peut attendre dans un parc couvert. Le deuxième porte sur la fenêtre : beaucoup d’exploitations calquent le broyage fin sur les heures où l’alimentation est la plus stable, et reportent l’expédition sur groupe. Le troisième porte sur la réserve : un silo de produit fini de quelques heures protège mieux le chiffre du mois qu’un broyeur surdimensionné.
Deux volumes décident de la souplesse réelle. En amont, un parc d’aliment de quelques jours permet d’attendre la fin de la saison des pluies ou de lisser un transport difficile depuis la carrière. En aval, un silo tampon découple le broyeur de l’ensacheuse : sans lui, chaque incident d’ensachage arrête le broyage, et chaque heure de broyage perdue ne se rattrape pas dans la soirée.
Une ligne de broyage à sec se pilote avec peu de grandeurs, à condition de les regarder dans le bon ordre. Le courant absorbé dit si le lit de matière est à sa hauteur ; il varie normalement de quelques pour cent autour de sa consigne, et une dérive de plus de 10 % signe soit un aliment trop gros, soit un réglage de charge qui a bougé. La différence de pression entre entrée et sortie de la chambre indique l’encrassement du circuit et des manches : une montée lente et continue annonce un colmatage, une chute brutale une percée.
La température en sortie se tient au-dessus du point de rosée avec une marge de 15 à 20 °C, généralement entre 80 et 110 °C selon la teneur en eau de l’aliment. En saison humide, l’aliment sort couramment plus gras et cette marge devient la première cause d’arrêt : la poudre colle au conduit, le filtre ne régénère plus, le débit d’air s’effondre. Le niveau de vibration, enfin, se suit en tendance hebdomadaire plutôt qu’en alarme : une dérive régulière parle d’usure, un pic isolé parle d’un corps dur passé dans la chambre.
Les intervalles ci-dessous sont ceux d’une unité à galets traitant un calcaire à teneur en silice libre marquée, en deux postes. Ils déplacent la décision de l’heure compteur vers la mesure.
| Fréquence | Contrôle | Critère chiffré | Ce qu’il évite |
|---|---|---|---|
| Chaque poste | Courant, différence de pression, température de sortie | ±10 % autour de la consigne | Lit instable, colmatage du filtre |
| Chaque semaine | Mesure d’épaisseur des segments, tendance vibratoire | 60 % de cote restante | Remplacement subi en pleine campagne |
| Chaque mois | Analyse d’huile du réducteur, précharge de l’accusateur | Acidité et particules dans la plage | Perte d’effort de broyage, grippage |
| Tous les trimestres | Pales de classifieur, manches, garnitures du bras d’alimentation | Écart de rendement inférieur à 5 points | Dérive de granularité non détectée |
| 4 000 à 6 000 heures | Remplacement du jeu de segments, inspection des chemises de table | Perte d’épaisseur de 20 % | Usure inégale, vibration, arrêt long |
Deux règles simples protègent la machine. Les galets se changent par jeu complet : un segment neuf contre un segment usé creuse un lit de matière inégal et abîme la table. Les duretés des organes en contact restent voisines, à quelques points Rockwell près, sinon c’est le plus dur qui creuse le plus tendre.
L’expérience des sites éloignés du port est stable : l’arrêt long vient rarement de la pièce noble annoncée sur le bon de commande, souvent d’un consommable non critique sur la fiche. Le magasin type d’une ligne de calcaire se compose donc en deux listes, celle des organes d’usure suivis par mesure, et celle des petites pièces à deux unités minimum.
Une pièce d’usure importée suit le rythme du maritime : quatre à huit semaines entre la commande et le quai, plus le dédouanement et la route jusqu’au site. Le bon indicateur n’est donc pas le prix unitaire mais le nombre de jours d’arrêt que le stock protège. Une politique simple tient sur une page : pour chaque organe, sa durée de vie mesurée sur votre matière, le délai réel d’approvisionnement, et la quantité qui couvre deux cycles de remplacement.
Quand deux lignes identiques tournent sur le même site, la standardisation des pièces divise le stock nécessaire, à condition que les nuances d’organes soient les mêmes. C’est un argument de conception qui se décide avant la commande, et non un réglage d’exploitation.
La première est le surbroyage. Pour compenser un classifieur fatigué, l’opérateur baisse la consigne, gagne en refus, et paie deux fois : énergie et usure. La deuxième est le démarrage en charge après coupure, qui sollicite le réducteur et le groupe, et déclenche l’arrêt suivant. La troisième est l’entretien reporté pendant la campagne, qui transforme une intervention de quelques heures en arrêt de plusieurs jours quand la pièce arrive trop tard.
Les chiffres qui reviennent d’un rapport mensuel à l’autre sur une ligne de calcaire conduite en deux postes.
Le format des crus et des fortes capacités. Le séchage dans la chambre absorbe l’humidité de saison des pluies et supprime un poste sensible à la panne.
Voir la ficheUn train simple à entretenir pour une unité de chaux ou d’amendement : accès direct aux rouleaux, séparateur à cage réglable, pièces d’usure de dimensions courantes.
Voir la ficheEntraînement direct, courroies supprimées, appel de courant réduit. Sur une ligne alimentée en partie sur groupe, c’est deux postes de maintenance en moins.
Voir la fichePetit débit, petite équipe. La machine se règle à la main, se vide facilement après une coupure et se repart sur un cycle court.
Voir la ficheEntre 5 500 et 7 000 heures sur douze mois, en conduite bien tenue. Le plafond n’est pas mécanique mais organisationnel : il vient de la disponibilité électrique, du stock de pièces et de la place laissée à l’entretien dans le planning. Une ligne qui démarre à vide après chaque coupure, qui purge sa chambre et qui attend son aliment remonte difficilement au-dessus de 4 500 heures.
Sur une matière douce et régulière, un jeu de segments tient de 8 000 à 12 000 heures. Sur un calcaire nigérian à nodules de silex, la tenue réaliste descend entre 4 000 et 6 000 heures. Le critère de décision n’est pas l’heure compteur mais l’épaisseur : on remplace quand il reste environ 60 % de la cote d’origine, ou quand la perte atteint 20 % de l’épaisseur. Les galets se changent par jeu complet, sous peine d’un lit de matière inégal qui use la table.
Un broyeur de calcaire ne redémarre jamais en charge. La séquence utile est la suivante : évacuer ou purger le lit resté dans la chambre, relancer la ventilation et le dépoussiérage avant l’alimentateur, remettre le classifieur à sa consigne, puis reprendre le dosage à 40 ou 50 % du débit nominal pendant dix à vingt minutes. Cette séquence dure un quart d’heure, elle protège le réducteur et évite le déclenchement suivant. Elle doit être écrite et exercée, pas improvisée par l’équipe de garde.
Le stock se calcule en jours d’arrêt couverts, pas en valeur d’inventaire. Pour une pièce dont le délai maritime est de quatre à huit semaines, on retient au moins un jeu complet d’organes d’usure, deux jeux de pales de classifieur, un jeu de manches de filtre, les joints et flexibles du circuit hydraulique, les garnitures du bras d’alimentation et deux mois de consommables du réducteur. Les pièces de second rang, courroies, gorges de poulies, buses, capteurs, coûtent peu et arrêtent souvent la ligne.
Quatre pages internes pour la phase qui suit la mise en service.
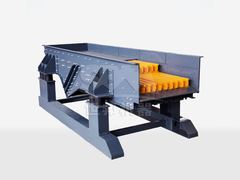
Alimentation, convoyage, élévation, séchage, dépoussiérage et ensachage : les postes qui fixent le débit moyen autant que le broyeur.
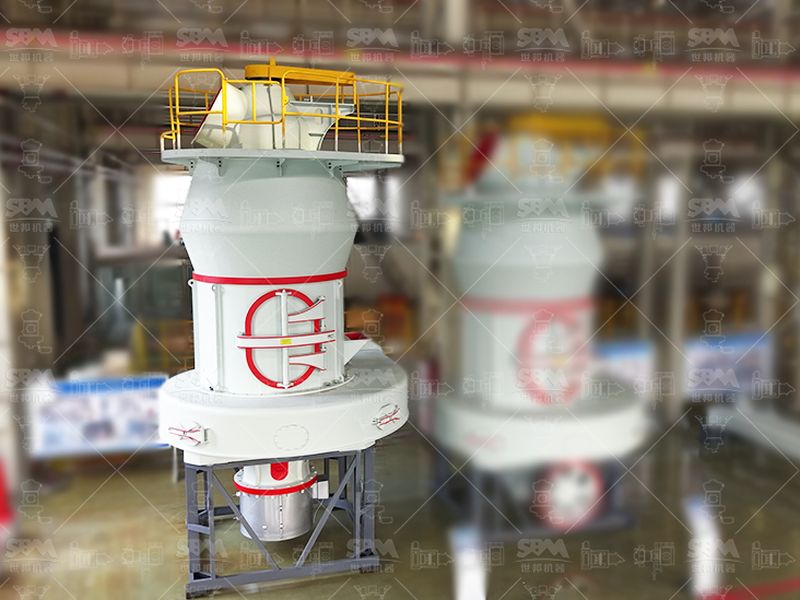
Nuances, duretés, tenue mesurée par tonne et calendrier de remplacement établi sur votre matière.
Suivi des tendances de vibration et de consommation, réglage du classifieur, assistance sur les lignes instrumentées.
Où se trouvent les compétences mobilisables, avec quels délais, et comment se prépare une visite d’arrêt.