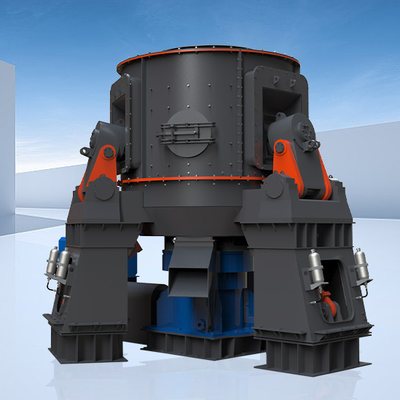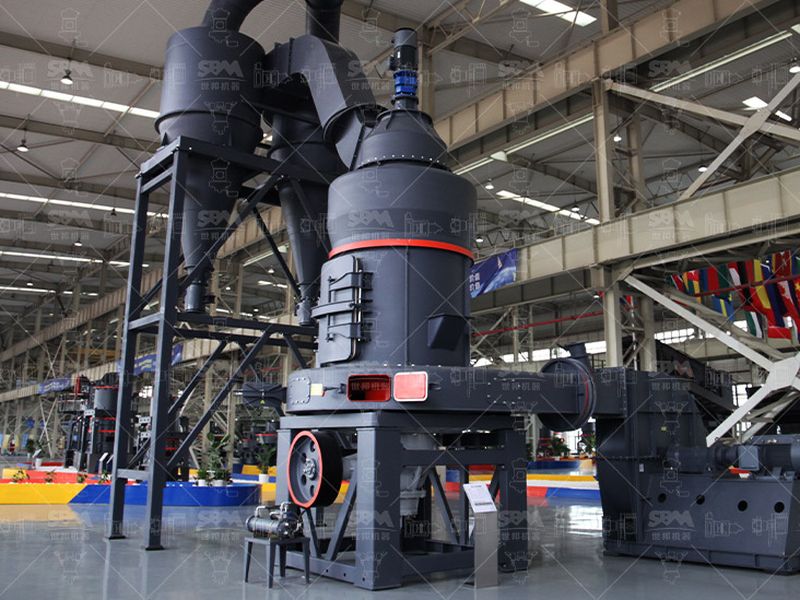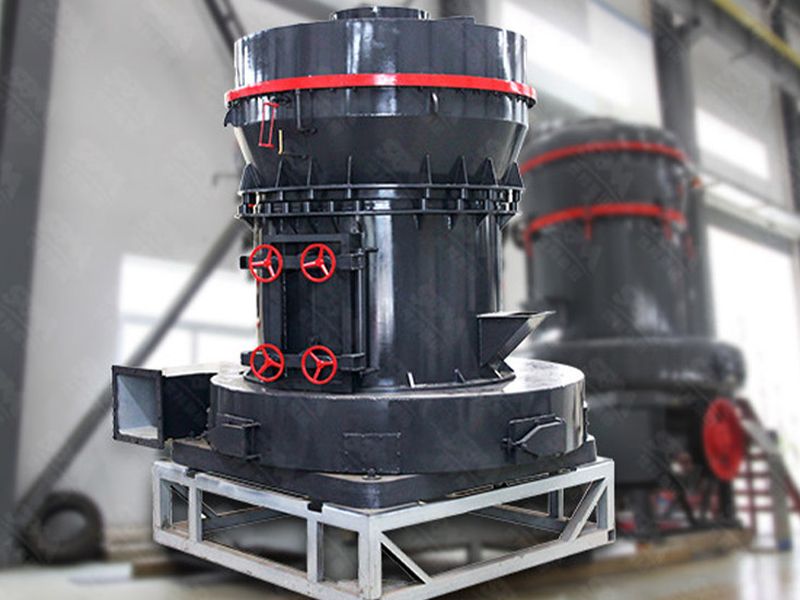
Broyeur trapézoïdal MTM
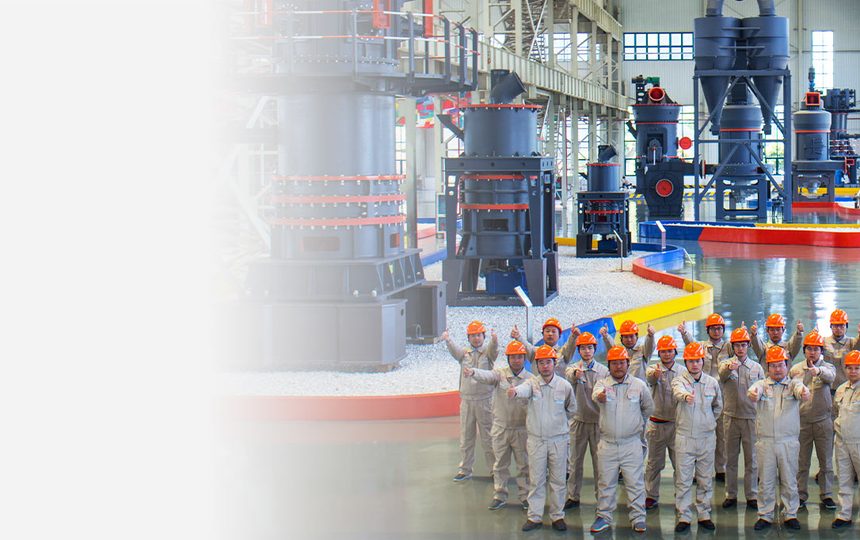
Le moulin poudre de la mini-unité : 3 à 22 t/h dans un bâtiment modeste, réglage hydraulique simple, conduit par une personne.
Voir la fiche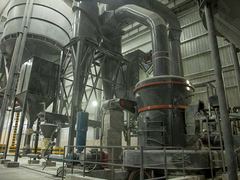
Reprendre le refus d’une carrière sans payer une ligne de trois cents tonnes par heure : à trente tonnes de débit, le raisonnement change de nature, pas seulement d’échelle.
Assez pour deux produits, pas assez pour une usine.
Toute carrière traîne un trésor pauvre : le 0/5 mm du dernier crible, le déclassé des andains, la poussière des aires de chargement. À grande échelle, un double flux lui offre un débouché ; notre page sur le sable et la poudre de carrière détaille ce régime. À petite échelle, l’équation se corse : mêmes produits, mêmes réglages, mais le coût fixe ne se dilue plus dans les tonnes. La mini-unité est l’art de faire tenir le double flux dans un budget court.
Le débit de référence d’une telle unité tient entre 20 et 60 tonnes par heure de sable fini. C’est peu contre une ligne de carrière à 300 t/h, c’est assez pour deux marchés locaux : un fabricant d’enduits qui achète le sable, un fabricant d’engrais ou de mastics qui achète la poudre. Tout le modèle se construit sur cette double vente quotidienne.
Une mini-unité n’est pas une carrière en réduction : c’est un poste de valorisation greffé sur une carrière qui existe déjà. Son aliment, c’est le refus : le 0/5 mm que le crible à graves écarte chaque jour, le déclassé des andains, parfois la couche de couverture broyée. À cette matière, le petit débit pardonne l’irrégularité qu’une grande ligne paierait en arrêts.
Le périmètre économique, lui, se resserre : le sable se vend dans un rayon de trente à cinquante kilomètres, le temps de transport mangeant la marge au-delà. Cette contrainte géographique prime sur la performance machine ; une unité modeste mais à dix kilomètres d’une centrale à béton bat une ligne brillante à quatre-vingts.
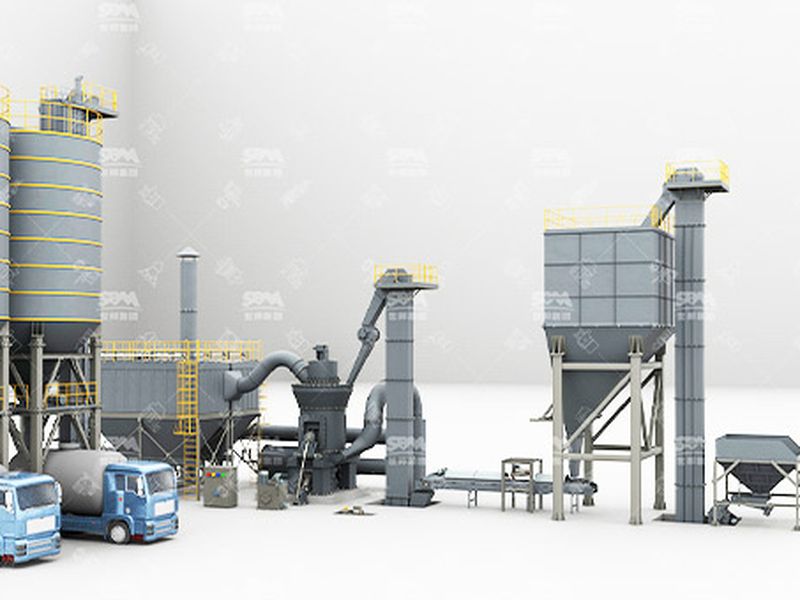
La chaîne type tient en quatre machines. Un primaire à mâchoires ramène le bloc à 0/80 mm. Un impacteur à axe vertical, pris dans sa classe d’entrée autour de trente tonnes par heure, fait le sable. Le crible final tire le 0/4 mm et renvoie les gros au même impacteur. En parallèle, le moulin de la fraction millable, un trapézoïdal de 3 à 22 t/h ou un vertical réglé bas, produit la poudre à 200 mesh.
Court ne veut pas dire simple : le classement à sec, lui, est indispensable, car à ce débit le poste de lavage complet est le premier poste hors budget. C’est le réglage d’air du classifieur qui tient la teneur en fines, et donc la conformité du sable, là où une grande ligne la noierait dans l’eau.
Le lavage devient rentable quand les fines dépassent durablement la tolérance de 10 à 15 % ou quand le client exige un sable d’enduit régulier. Un débourbage sur crible vibrant, une déshydratation et six à dix heures de ressuyage sur pile rendent alors l’essentiel du service, pour une fraction de l’installation complète : pas de bassin industriel, mais une retenue modeste et un recyclage de l’eau de pulvérisation.
L’incident type arrive avec le banc argileux : la teneur en passants 75 microns grimpe, le classement à sec saturé laisse passer le surplus, et le premier chargement est refusé. La réponse n’est pas d’acheter un lavage dans la semaine ; elle est de trier les fronts d’avance, de mettre le lot suspect en case d’attente et de vendre la poudre excédente au plus proche acheteur d’amendement.
Un à deux opérateurs par poste conduisent l’ensemble : alimentation, contrôle visuel des piles, tournante sur le crible et le filtre. Le dirigeant tient souvent la conduite et le commerce. Ce régime a un prix : la maintenance, deux à trois heures hebdomadaires, doit rester hors production ; dès qu’elle déborde sur la vacation, le coût par tonne s’envole plus vite que la consommation d’électricité.
Le levier le plus simple n’est pas la machine mais le temps de marche : passer d’une vacation à seize heures par jour avec la même équipe réduite abaisse le coût fixe par tonne davantage qu’un surclassement d’impacteur. À mi-charge, à l’inverse, chaque kWh par tonne se paie cash : une petite unité tournera pleine ou pas du tout.
Le stockage se borne à trois cases : sable courant, poudre sous hangar, refus en attente de reprise. La rotation hebdomadaire des cases vaut contrôle qualité : le tas vieux se charge en premier, la courbe ne se mélange pas. Un carnet tenu à la main, une mesure de module de finesse et un bulletin de teneur en fines par semaine, suffisent à rassurer les acheteurs locaux ; c’est le seul luxe que la mini-unité ne doit pas s’épargner.
| Aliment accepté | 0/80 mm au primaire, 0/30 mm à l’impacteur à sable, 0/20 mm au moulin à poudre |
| Débit de sable | 20 à 60 t/h en sortie de crible, soit 150 à 400 t sur une vacation de huit heures |
| Étage poudre | 3 à 22 t/h en moulin trapézoïdal, réglé autour de 200 mesh, 74 microns |
| Énergie | circuit court dominé par l’impacteur ; à mi-charge, le kWh par tonne progresse de plusieurs dizaines de pour cent |
Quatre conditions, cumulatives, décident de la viabilité du projet bien avant le choix des machines.
Le moulin poudre de la mini-unité : 3 à 22 t/h dans un bâtiment modeste, réglage hydraulique simple, conduit par une personne.
Voir la fichePris dans sa classe d’entrée, il assume l’étage sable complet : le 0/4 mm calibré sort du même carter que le refus repris.
Voir la fichePour viser le 325 mesh sans changer de circuit : le classifieur réglable et l’entraînement par couronne pardonnent les variations de charge du refus.
Voir la ficheDans sa plus petite taille, il réunit broyage, classement et séchage : utile quand le refus de carrière arrive humide des fronts.
Voir la ficheLa zone utile se situe entre 20 et 60 tonnes par heure de sable fini, soit 150 à 400 tonnes sur une vacation de huit heures. En dessous de 20 t/h, la conduite au coup par coup fait grimper le coût par tonne ; au-dessus de 80 t/h, un poste de lavage complet redevient rentable. La mini-unité tient précisément la plage où le classement à sec reste la solution la plus simple.
Oui, si le gisement s’y prête. Sur une roche carbonatée, un moulin trapézoïdal ou un broyeur vertical réglé en bas de gamme sort de 3 à 22 tonnes par heure d’une poudre à 200 mesh. Sur une roche siliceuse, la même poudre reste un stock à loger. La question préalable n’est pas la machine mais la carte géologique du site, et le prix que le voisin est prêt à payer du tonnage de filler.
Un à deux par poste : l’un à l’alimentation et au contrôle produit, l’autre en tournante sur le crible et le dépoussiérage. Le dirigeant cumule souvent la conduite et le commerce. La maintenance se cale hors production, deux à trois heures par semaine ; la laisser déborder sur la vacation déséquilibre tout le modèle économique.
Trois cases suffisent : le sable courant, la poudre couverte et le refus de reprise. Le sable lavé égoutté sur pile demande six à dix heures de ressuyage avant chargement ; la poudre, elle, ne supporte pas l’humidité et exige un hangar. La rotation des cases, hebdomadaire, protège la régularité du produit autant qu’un crible de plus.
Quatre appuis du site qui comptent plus qu’une machine supplémentaire.
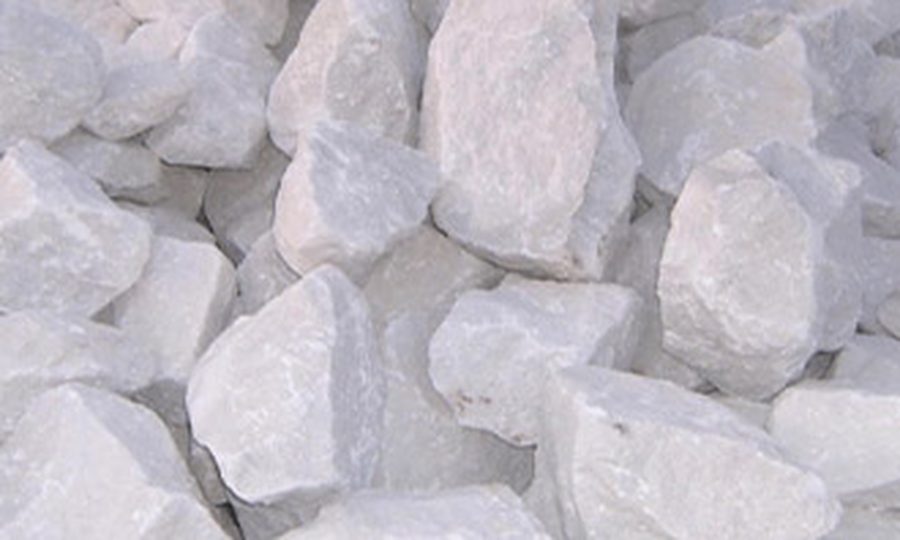
Ce qu’un acheteur de poudre carbonatée exige : chimie, blancheur, granulométrie serrée, et la régularité par-dessus tout.
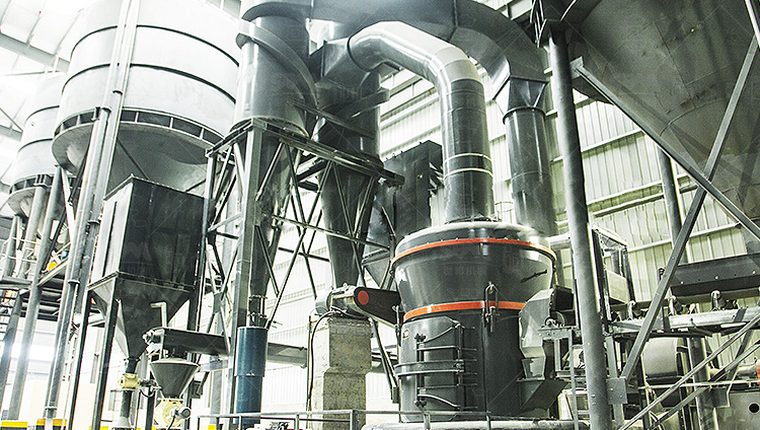
Débouchés de la poudre : amendement, charge, mortiers. Autant de clients potentiels pour la seconde case du stock.
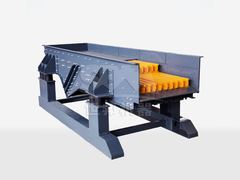
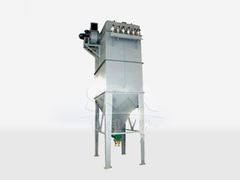
Alimentateur, convoyeur, élévateur, filtre : le petit circuit ne supporte pas les improvisations plus qu’un grand.
Avant d’acheter, faire mesurer le refus : teneur en fines, silice libre, humidité. Trois lignes de bulletin qui décident du schéma.